English
 中文简体
 Product Category
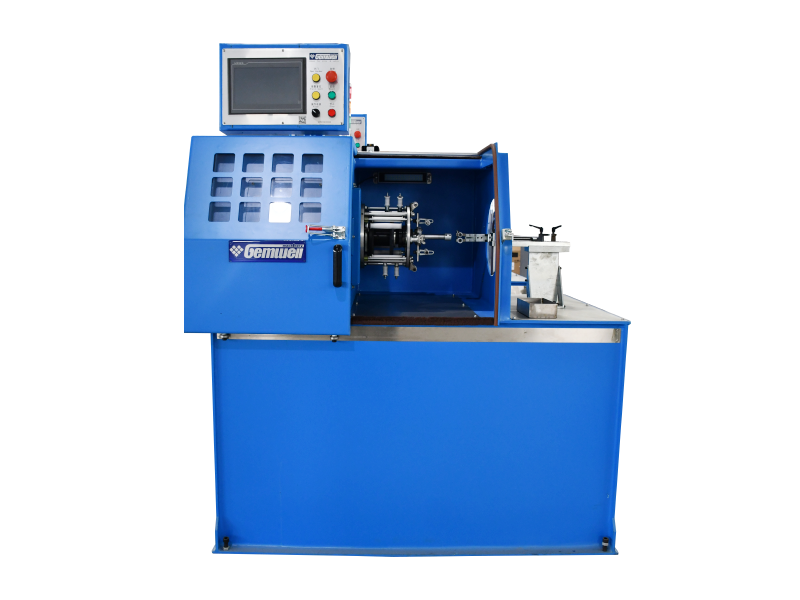
Center Rotary Wrapping is een belangrijke procedure in het draadproductieproces voor gegevensover
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Product Category
Center Rotary Wrapping is een belangrijke procedure in het draadproductieproces voor gegevensover
Read More +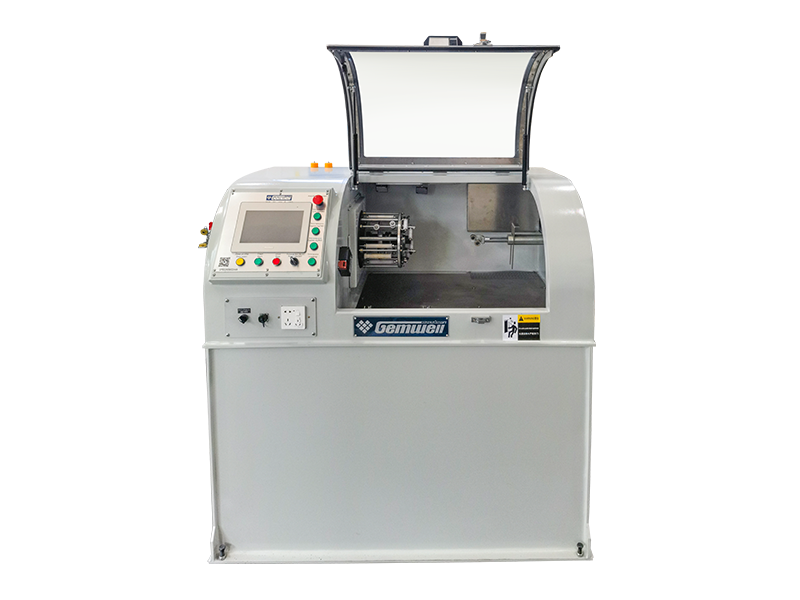
Product Category
De militaire industrie is het belangrijkste toepassingsgebied voor fasestabiele kabels, zoals pha
Read More +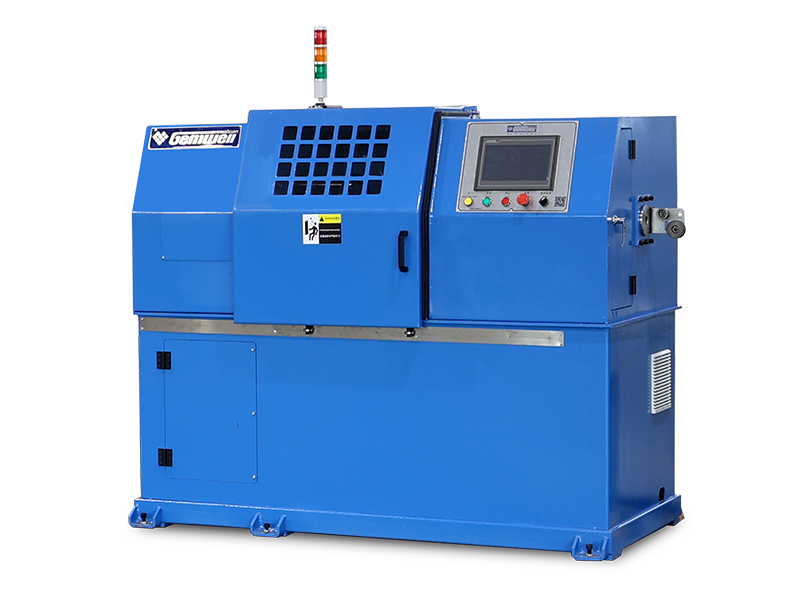
Product Category
De afgelopen jaren zijn nieuwe energievoertuigen sterk ontwikkeld, wat te danken is aan een aanzi
Read More +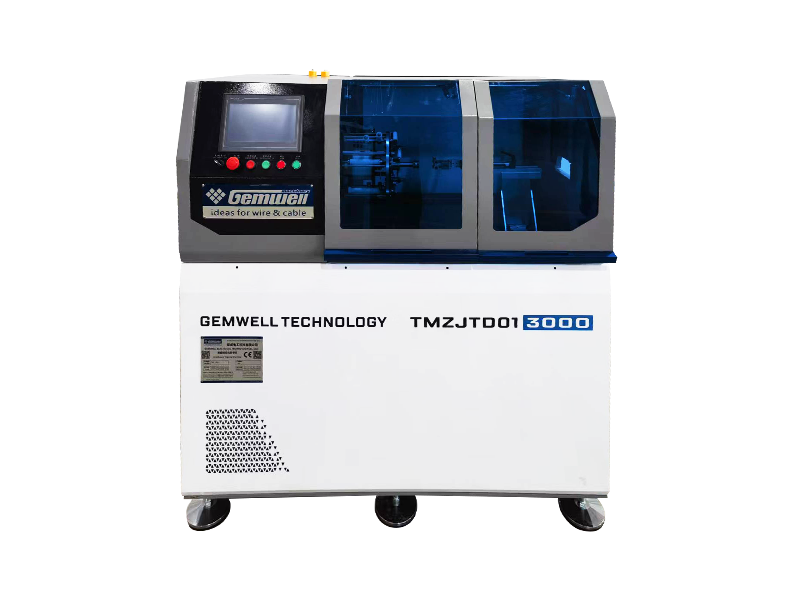
Product Category
Ultrafijne draden worden op verschillende gebieden gebruikt, zoals mobiele telefoons, laptops, iP
Read More +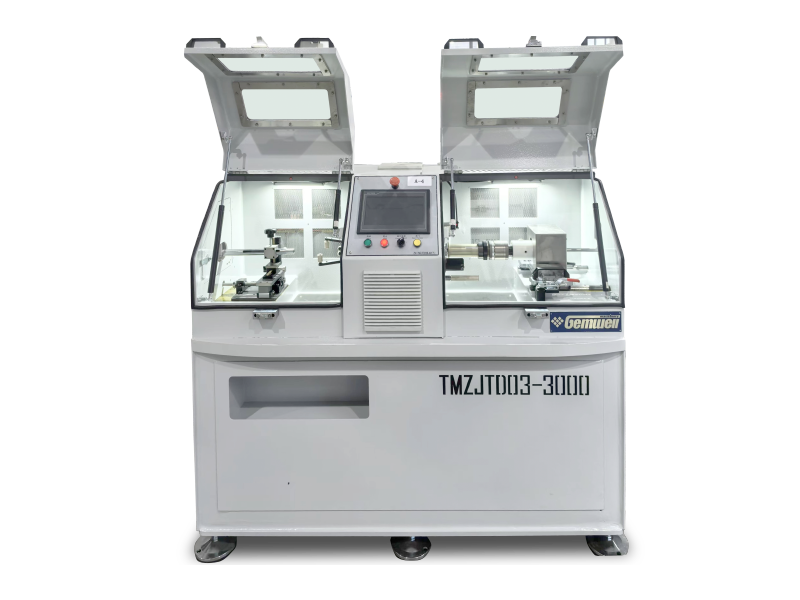
Product Category
Met de popularisering van 5G, Internet of Things, AI, nieuwe energie-mobiele apparaten, VR/AR, da
Read More +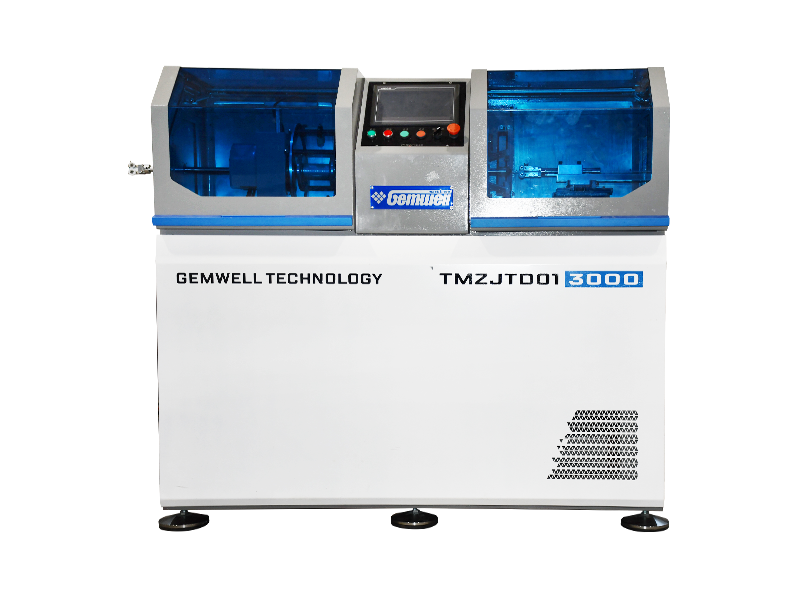
Product Category
Ultrafijne draden worden op verschillende gebieden gebruikt, zoals mobiele telefoons, laptops, iP
Read More +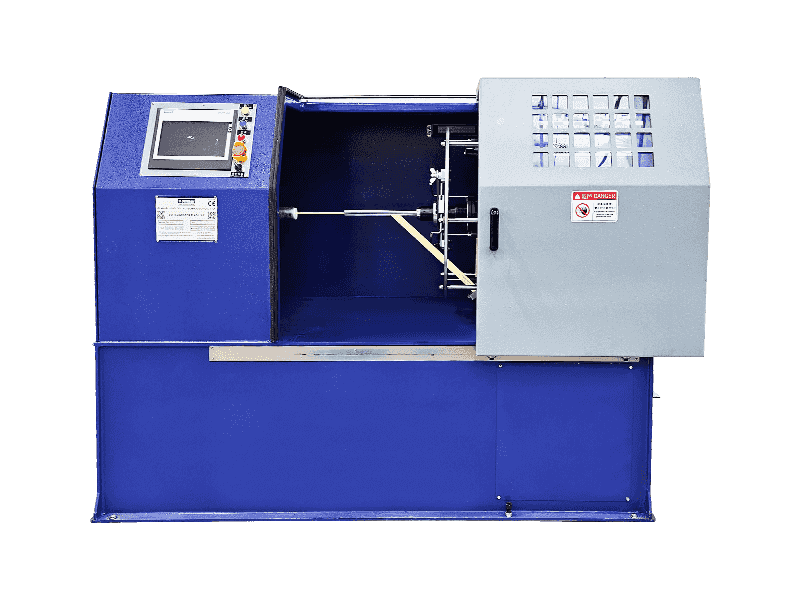
Product Category
Mica heeft de eigenschappen van zuur- en alkalibestendigheid, coronabestendigheid en stralingsbes
Read More +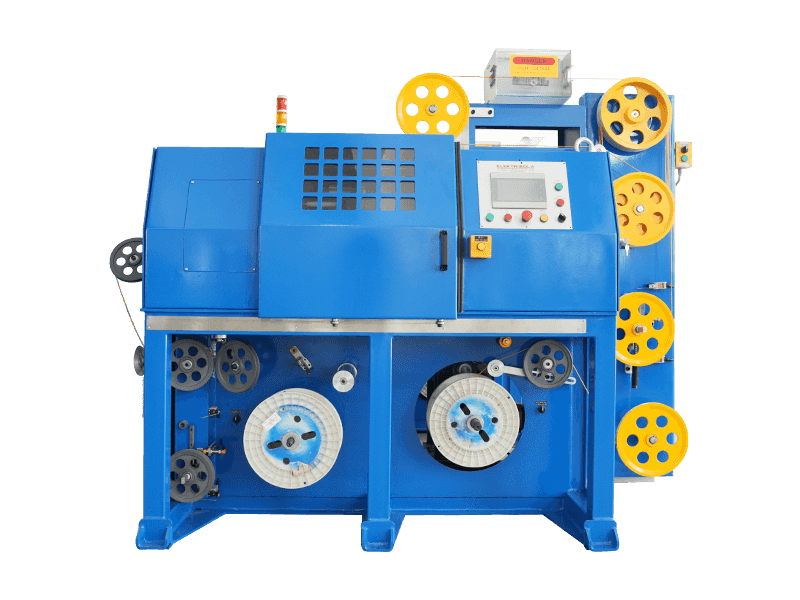
Product Category
Het woord "Litz" komt van het Duitse "Litzendraht". Hoogfrequente Litz-draad is gemaakt van meerd
Read More +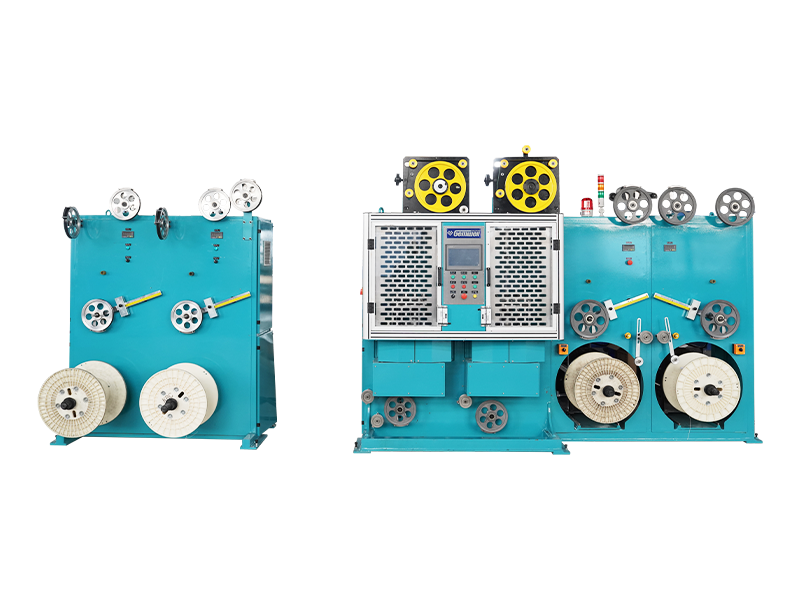
Product Category
Hoogfrequente kabels worden voornamelijk gebruikt voor het verzenden van datasignalen. De zendfre
Read More + Het bedekken van het oppervlak van draad en kabel met stripmateriaal is een van de belangrijke processen in de draadproductielijn, die de functies heeft van isolatie, afscherming, isolatie, brandwerendheid en temperatuurbestendigheid. De wikkelmethoden omvatten spiraalwikkelen, slepend (zij)wikkelen en langswikkelen.
Spiraalwikkeling betekent dat de kerndraad niet roteert terwijl de spin- en tapkop concentrisch rond de kerndraad roteren. Het stripmateriaal wordt spiraalvormig rond de kerndraad gewikkeld door de cirkelvormige roterende beweging van de tapekop en de lineaire trekbeweging van de kaapstander. De wikkelhoek bedraagt over het algemeen ongeveer 30-60 graden en de overlappingsverhouding kan worden aangepast binnen het bereik van 0-80%.
Drag (zij)wikkeling verwijst naar de rotatie van de kerndraad. Met de roterende kerndraad wordt het stripmateriaal vanaf de zijkant naar binnen gesleept (ingerold). De wikkelhoek bedraagt over het algemeen ongeveer 30-60 graden, en de overlappingsverhouding kan alleen worden bereikt door stripmateriaal met verschillende breedtes te vervangen.
Longitudinale wikkeling betekent dat noch de kerndraad, noch het stripmateriaal roteert. De kerndraad- en stripmaterialen worden tegelijkertijd lineair door de kaapstander gesleept en transformeren het stripmateriaal geleidelijk in een vormpakket via de longitudinale wikkelmatrijs. De wikkelhoek is 90 graden en de overlapverhouding (doorgaans rond de 5-10%) wordt bereikt door stripmateriaal van verschillende breedtes te vervangen.
Veelgebruikte tapematerialen zijn onder meer aluminiumfolietape, Mylar-tape, koperfolietape, polytetrafluorethyleentape, mica-tape, polyimidetape, polyestertape, enz. Een algemene productielijn voor het inpakken van draadtape bestaat voornamelijk uit de uitbetaling, de tapekop, de kaapstander en de opname. Er zijn enkele hulpapparatuur toegevoegd die betrokken is bij het bovenstaande proces, afhankelijk van het type tapemateriaal en gedetailleerde specificaties voor afgewerkte draad. De draadtapemachine is verkrijgbaar voor verticale of horizontale structuur. De verticale structuur is geschikt voor kabels van klein formaat, en de horizontale wikkelmachine is compacter met zowel grote als kleine kabels.
De wikkelmethoden omvatten wikkelen met openingen, wikkelen met stompe naden en overlappende wikkelen. Gap-wrapping betekent dat er een bepaalde opening is tussen de vorige en de volgende spiraalbandrand. Stootnaadwikkeling betekent dat de randen van aangrenzende spiraalwikkeltape nauw met elkaar verbonden zijn. Overlappende wikkeling betekent dat bij het omwikkelen van stripmateriaal de vorige rand van de spiraalvormige strip wordt bedekt door de volgende. Overlappende wikkeling is de meest gebruikte methode in de draad- en kabelindustrie. Over het algemeen is de overlapverhouding groter dan 67% voor enkellaags wikkelmateriaal en groter dan 40% voor dubbellaags wikkelmateriaal. Wanneer dubbellaags of meerlaags wordt gebruikt, moeten de wikkelrichtingen voor elke aangrenzende laag tegengesteld zijn.
De technische parameters van het wikkelproces omvatten de taprichting, spoed, hoek, snelheid van de kaapstander, rotatiesnelheid van de tapkop, tapspanning, enz. De tapsteek verwijst naar de afstand die de draadkern in axiale richting voortbeweegt na één rotatie door de wikkelkop. De rotatiesnelheid van het wikkelproces heeft betrekking op de rotatiesnelheid van de tapekop. De tapehoek verwijst naar de hoek tussen de loodrechte as van de draadbewegingslijn en de wikkeltape van de tapekop. De tapespanning heeft betrekking op de trekkracht die wordt uitgeoefend op het tapepunt van de wikkeltape en die door het geleidewiel gaat. De taperichting, steek, spanning en afgewerkte buitendiameter zijn de belangrijkste parameters tijdens het draadwikkelproces, en de tapehoek is de belangrijkste parameter voor het ontwerp en de productie van tapemachines. De dikte en de overlappingsverhouding van de tape worden bepaald op basis van de buitendiameter van de draadkern en de afgewerkte draad. De breedte van de tape kan ook worden bepaald op basis van de buitendiameter van de geleider, de overlapverhouding en de tapehoek. Bij een bekende tapebreedte kan een juiste tapesteek worden gekozen om aan de overlapvereisten te voldoen.
De stabiliteit van de wikkelspanning bepaalt de kwaliteit en prestatie van het eindproduct. Een ongelijkmatige wikkelspanning of onredelijke instellingen voor de wikkelspanning veroorzaken defecten zoals een ongelijkmatige kleur, rimpels en “slangen” op het oppervlak van de draad. De instelling van de tapespanning is afhankelijk van de treksterkte van het wikkelmateriaal en de spanning van de draadkern. Het materiaaltype, de breedte en de dikte van het verpakkingsmateriaal bepalen de treksterkte. Daarom verschillen de instellingen van de tapespanning voor verschillende wikkelmateriaal- of draadkernspecificaties.
De tapspanning omvat het passieve elektromagnetische spanningstype en het actieve servospanningstype. Het passieve type maakt gebruik van een magnetische poederkoppeling of hysteresiskoppeling als spanningselement, dat het verbruik van de buitendiameter van het tapmateriaalkussen of de spoel volgt door middel van meter- of rotatietelling. Het elektrische regelsysteem simuleert dat de huidige uitgangsspanning van het spanelement afneemt. Met deze spanningscontrolemethode is de spanning relatief stabiel en kan deze in principe voldoen aan de eisen van de gewone draadwikkelproductie in de kabelindustrie. Het heeft een eenvoudige structuur met een economische en betaalbare prijs. Het actieve type is onderverdeeld in het type met drie servodansers en het kaapstanderrolspittype. Het belangrijkste kenmerk van het type danser met drie servo's is de spanningsdanser. De servomotor zorgt voor beweging en spanning voor de spanningsdanser en genereert dynamische PID-feedback om de tapuitbetaling op een constante snelheid te houden. De spanning blijft constant tijdens het tapproces en wordt niet beïnvloed door het verbruik van de buitendiameter van de materiaalbak. Het type kaapstanderrolspit heeft geen spanningsdanser. Nadat het stripmateriaal via het kaapstanderwiel uit de materiaalbak is getrokken, wordt het onmiddellijk om de draadkern gewikkeld. De tapspanning wordt ingesteld op basis van de gewenste buitendiameter van de afgewerkte draad. De buitendiameter van de afgewerkte draad wordt constant ingesteld op het bedieningspaneel, waardoor de tapespanning gedurende de hele procedure constant blijft. De mechanische constructies van deze twee actieve tapemachines zijn verschillend, maar beide typen hebben grote kwaliteiten. Vanwege de complexe mechanische structuur en de geavanceerde hardware- en softwareconfiguratie van het besturingssysteem heeft de actieve tapemachine hoge productiekosten. Maar het kan voldoen aan de strenge verpakkingskwaliteitseisen in de draad- en kabelindustrie, met een effectief tarief dat dicht bij de prijs ligt en tegen hoge kosten. Het is vooral geschikt voor draad- en kabelproducten die uitgebreide elektrische tests vereisen.
Met de vooruitgang van wetenschap en technologie moeten tapemachines zich ontwikkelen in de richting van hoge prestaties, hoge efficiëntie, hoge betrouwbaarheid en hoge intelligentie. Als onderzoeker van nieuwe technologieën voor wikkelstripmaterialen op het mondiale draad- en kabelveld richt Gemwell Technology zich nog steeds op technologische innovatie en vooruitgang. Gemwell Technology zal voor u meer hoogwaardige draadtaapmachines creëren.

Oprichtingstijd

Oppervlakte gebouw (m²)

Aantal medewerkers

Intellectueel eigendom
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A draadextruder met hoog vermogen is de ruggengraat van elke kabelfabriek die draden met een grote diameter of hoge doorvoer producee
Read More +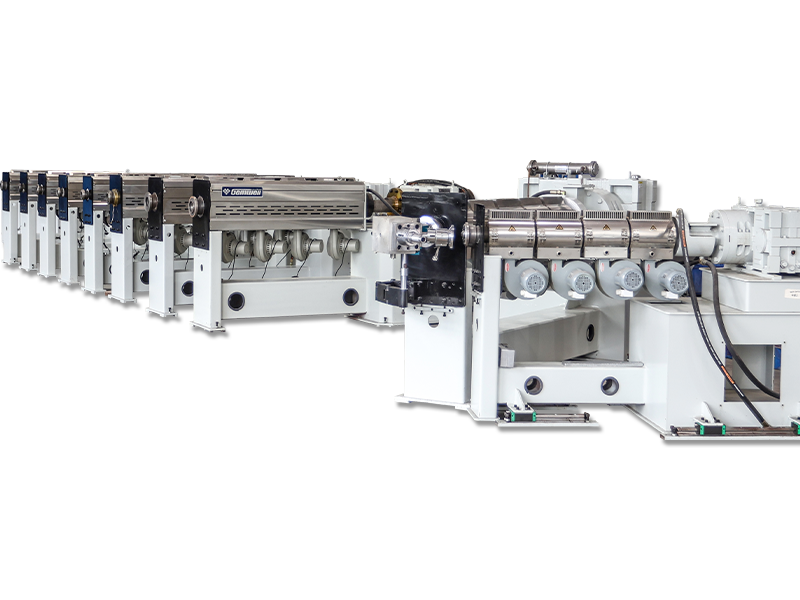
2026-09-07
Webmaster
Wat bosstranding betekent Bunch stranding is een geleiderconstructiemethode waarbij twee of meer blanke draden in één handeling in elkaa
Read More +
2026-09-04
Webmaster
Over GEMWELL Wij kijken er oprecht naar uit u te mogen verwelkomen op, Hal E2, standnr.A41 en zullen onze nieuwste oploss
Read More +
2026-08-31
Webmaster
Waar de kwaliteit van kabelwanden daadwerkelijk wordt bepaald Uit de koelbak komt een PVC-geïsoleerde bouwdraad van 0,5 mm² met een vers
Read More +
2026-08-27
Webmaster
Voor Twinax-kabels in AI-servers is het verlagen van de effectieve Dk van de isolatie (lucht ≈1, FEP≈2,1) van cruciaal belang om hoogfrequent v
Read More +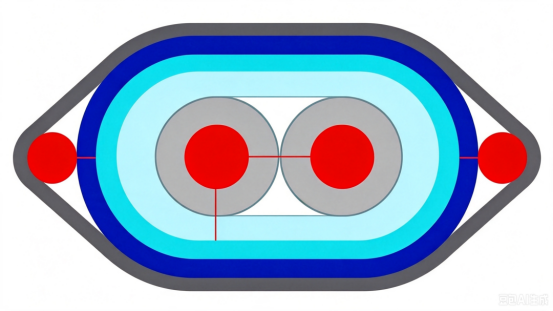 FAQ
CAT7- en CAT8-netwerkkabels verschillen voornamelijk in transmissiesnelheid en frequentie.
CAT7 ondersteunt transmissiesnelheden tot 10 Gbps met een frequentie van 600 MHz, terwijl CAT8 snelheden ondersteunt tot 25 Gbps of 40 Gbps met een frequentie van 2000 MHz.
Tijdens de productie moeten hoogwaardige geleidermaterialen worden gebruikt, moeten de afstanden tussen de paren en de isolatiedikte strikt worden gecontroleerd en moeten effectieve afschermingstechnieken zoals dubbellaagse afscherming worden gebruikt om overspraak en externe interferentie te verminderen, waardoor de signaalintegriteit wordt gewaarborgd.
Er moeten dubbellaagse afschermingsstructuren worden toegepast, met een binnenlaag van aluminiumfolie en een buitenlaag van gevlochten gaas, om het anti-interferentievermogen van de kabel te vergroten; tegelijkertijd moet de rangschikking van paren worden geoptimaliseerd en moet de afstand tussen paren worden vergroot om overspraak te verminderen.
Door de paargeometrie te optimaliseren, de impedantiematching nauwkeurig te controleren, hoogwaardige isolatiematerialen te gebruiken en effectieve afschermingstechnieken toe te passen, kan het retourverlies worden geminimaliseerd om de signaalintegriteit te garanderen.
Het automatische spanspoor en de automatische controle zorgen ervoor dat de spanning gedurende het hele wikkelproces consistent blijft, waardoor een uniforme dekking wordt gegarandeerd, spanningsfluctuaties tijdens het tapeverbruik worden vermeden en de uitvalsnelheid wordt verminderd.
PCIe 6.0- en PCIe 7.0-kabels verschillen qua transmissiesnelheid en signaalintegriteitsvereisten. PCIe 6.0 maakt gebruik van PAM4-modulatietechnologie met een transmissiesnelheid tot 64 GT/s, terwijl PCIe 7.0 de transmissiesnelheid verder verhoogt, gebruik maakt van meer geavanceerde modulatietechnologieën en een hogere signaalintegriteit en lagere latentie vereist.
Er moeten geleidermaterialen met weinig verlies worden geselecteerd, de geometrische structuur van paren moet worden geoptimaliseerd, overspraak tussen paren moet worden verminderd, hoogwaardige isolatiematerialen moeten worden gebruikt en productieprocessen moeten strikt worden gecontroleerd om signaalvertraging en verzwakking te verminderen.
Door de diameter van de geleider, de isolatiedikte en de afstand tussen de paren nauwkeurig te regelen, en door impedantieanalysatoren te gebruiken voor realtime monitoring, wordt ervoor gezorgd dat de kabelimpedantie binnen het gespecificeerde bereik ligt om signaalreflectie en signaalverlies te voorkomen.
Het gebruik van effectieve afschermingstechnologie, zoals dubbellaagse afscherming, het gebruik van geleidermaterialen met lage weerstand, optimaliseert de geometrie van het draadpaar, vermindert elektromagnetische lekkage en regelt het EMI-niveau van de draad.
Hoge transmissiesnelheden vereisen een striktere controle van de signaalintegriteit, waardoor het gebruik van geleidermaterialen met laag verlies, nauwkeurige controle van de paargeometrie en vermindering van overspraak en vertraging noodzakelijk zijn om te voldoen aan de eisen voor hoge transmissiesnelheden.
Isolatiematerialen met een lage diëlektrische constante en een lage verliestangens, zoals PTFE of PI, moeten worden gekozen om signaalverzwakking en -vertraging te verminderen.
Met behulp van Time Domain Reflectometry (TDR) en andere testapparatuur kan realtime monitoring van de kabeltransmissievertraging worden uitgevoerd om er zeker van te zijn dat deze binnen het gespecificeerde bereik ligt, waardoor problemen met de signaaltransmissiekwaliteit worden voorkomen.
Nauwkeurige controle van de diameter van de geleiders en de dikte van de isolatie, optimalisatie van de opstelling van de paren, vermindering van overspraak tussen paren en het gebruik van geleidermaterialen met lage weerstand kunnen de kabelweerstand en inductie effectief controleren.
Met behulp van spectrumanalyzers en andere testapparatuur kan realtime monitoring van de kabeltransmissiesnelheid worden uitgevoerd om ervoor te zorgen dat deze voldoet aan de ontwerpvereisten, waardoor problemen met de signaaltransmissiekwaliteit worden voorkomen.
De temperatuurregeling van de extruder heeft rechtstreeks invloed op de kwaliteit van de isolatie- of mantellaag. Een te hoge of te lage temperatuur zal de materiaaleigenschappen instabiel maken en de algehele kwaliteit van de kabel beïnvloeden.
De steek van een strandingsmachine bepaalt de flexibiliteit en treksterkte van de gestrande draad. Een kortere spoed vergroot de flexibiliteit, terwijl een langere spoed de treksterkte vergroot.
Vraag 1: Wat is het basiswerkingsprincipe van een draadtapemachine? Hoe verbetert het de efficiëntie in industriële toepassingen?
A1: De kern van een draadbandmachine is het automatisch en nauwkeurig omwikkelen van isolatietape (zoals PVC- of polyestertape) rond draden of kabels om de elektrische isolatie en mechanische bescherming te verbeteren. De werking ervan is afhankelijk van een synchroon besturingssysteem, waarbij het draadaanvoermechanisme de draadaanvoersnelheid nauwkeurig regelt, terwijl het bandopwindmechanisme een servomotor gebruikt om de spanning aan te passen om een uniforme bandopwikkeling te garanderen. In de praktijk bij Gemwell Electrical Technology (Jiangsu) Co., Ltd. heeft deze machine de productie-efficiëntie met 20%-30% verbeterd door de snelheids- en spanningsparameters te optimaliseren, vooral in hoogfrequente toepassingen zoals kabelbomen voor auto's en de productie van kabels voor huishoudelijke apparaten, waardoor handmatige fouten en verspilling worden geëlimineerd. Gemwell benadrukt dat door gesprekken met de behoeften van de klant de omvang van de apparatuur kan worden aangepast aan de doorvoersnelheid van de productielijn. Een kleine machine is bijvoorbeeld geschikt voor kleine series op maat gemaakte kabels, terwijl een grote machine is ontworpen voor grootschalige industriële toepassingen, waardoor onbemand, continu gebruik mogelijk is.
Vraag 2: Waarom is de fase van de vereistenanalyse zo cruciaal bij het ontwerpen en inzetten van een draadtapmachine? Hoe garandeert Gemwell de prestaties van de apparatuur tijdens dit proces? A2: Een analyse van de vereisten is van fundamenteel belang, omdat de prestaties van een draadtapmachine rechtstreeks afhangen van een diepgaand begrip van het specifieke scenario van de klant. Deze fase omvat het evalueren van het type kabelapparatuur (bijvoorbeeld single-core of multi-core), productieschaal (bijvoorbeeld duizenden of tienduizenden meters per dag), processtroom (bijvoorbeeld pre-taping of post-procesintegratie) en de beoogde productie-efficiëntie (bijvoorbeeld het aantal afgeplakte draden per minuut). Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) voert aan het begin van een project meerdere technische dialogen met klanten, waarbij de nadruk ligt op deze belangrijke dimensies. Ze bespreken bijvoorbeeld of het kabeldiameterbereik van invloed is op de nauwkeurigheid van het tapen, of hoe productie-efficiëntiedoelstellingen de machineselectie beïnvloeden. Dankzij deze gedetailleerde analyse kan Gemwell potentiële knelpunten identificeren, zoals de behoefte aan verbeterde vochtbestendigheid in omgevingen met een hoge luchtvochtigheid. Dit zorgt voor een stabiele werking in toepassingen in de echte wereld, vermindert het aantal storingen en verlengt de levensduur van de machine.
Vraag 3: Welke belangrijke technische beslissingen zijn op basis van de resultaten van de analyse van de vereisten betrokken bij de systeemontwerpfase? Wat zijn de unieke voordelen van Gemwell op het gebied van automatisering en controle?
A3: De kern van de systeemontwerpfase is het integreren van geavanceerde technologieën om een efficiënte en betrouwbare werking te bereiken. Dit omvat het selecteren van het juiste automatiseringsbesturingssysteem (zoals een PLC of bewegingscontroller), het sensortype (zoals een foto-elektrisch of encoder) en een actuator (zoals een servoaandrijving). Het ontwerp van de workflow vereist een geoptimaliseerde padlogica, zoals het synchroniseren van de timing van de draadaanvoer en het opwikkelen van tape om uitrekken of breken van materiaal te voorkomen. Voor datacommunicatie worden industriële Ethernet- of Modbus-protocollen gebruikt om realtime gegevensuitwisseling tussen de machine en een hoger niveausysteem (zoals een MES) mogelijk te maken om parameters zoals spanningsafwijkingen en productiestatistieken te bewaken. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) legt in dit opzicht de nadruk op modulair ontwerp: door de behoeften van klanten te analyseren, kunnen ze kiezen voor een krachtig servosysteem dat past bij uiterst nauwkeurige tape-wikkeltaken of voorspellende onderhoudsalgoritmen integreren om de uitvaltijd te verminderen. Bij systeemintegratie richt Gemwell zich op compatibiliteit, waardoor de machine naadloos in de productielijn kan worden geïntegreerd en de algehele OEE (Overall Equipment Effectiveness) wordt verbeterd.
Vraag 4: Hoe beïnvloedt de processtroom van een draadtapmachine de kwaliteit van het eindproduct? Hoe verbetert Gemwell de betrouwbaarheid en consistentie door procesoptimalisatie?
A4: De processtroom is een sleutelfactor bij het bepalen van de kwaliteit van de draadisolatie, inclusief de voormontage van de tape, spanningscontrole, kalibratie van de wikkelhoek en eindbehandeling. Elke afwijking, zoals een ongelijkmatige spanning, kan ervoor zorgen dat de tape losraakt of overlapt, wat mogelijk kan leiden tot risico op elektrische kortsluiting. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) evalueert de productspecificaties van klanten zorgvuldig tijdens vraagbesprekingen. Dunwandige kabels vereisen bijvoorbeeld lage spanningsinstellingen om vervorming te voorkomen, terwijl toepassingen bij hoge temperaturen hittebestendige tape vereisen. Door het systeemontwerp integreert Gemwell een feedbackmechanisme met gesloten lus: realtime monitoring van spanningssensorgegevens past automatisch de snelheid van de servomotor aan om de wikkeluniformiteit binnen ± 0,1 mm te garanderen. Bovendien wordt de productie-efficiëntie geoptimaliseerd door gestroomlijnde processen, zoals de integratie van een automatisch tapewisselsysteem, waardoor handmatige tussenkomst wordt verminderd en de machine in staat wordt gesteld om meer dan 99% productconsistentie te behouden in 24/7 gebruik, waardoor het aantal herbewerkingen aanzienlijk wordt verlaagd.
Vraag 5: Waarom zijn datacommunicatie en systeemintegratie cruciaal voor draadtapmachines in moderne productielijnen? Hoe demonstreert Gemwell dit voordeel in specifieke praktijken?
A5: Datacommunicatie en systeemintegratie vormen de kern van intelligente productie. Ze zorgen ervoor dat machines zich kunnen aanpassen aan veranderingen in de omgeving en kunnen samenwerken met de gehele productielijn. Met behulp van Industrial Internet of Things (IIoT)-protocollen kunnen afluistermachines bijvoorbeeld realtime bedrijfsgegevens (zoals energieverbruik of foutcodes) uploaden, waardoor diagnostiek op afstand en preventief onderhoud worden ondersteund. Systeemintegratie omvat koppelingen met upstream (zoals extruders) en downstream (zoals testapparatuur) om het delen van gegevens (zoals informatie over de draaddikte) mogelijk te maken en productielacunes te voorkomen. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) ontwerpt op maat gemaakte integratieoplossingen op basis van de schaal van de klant. Voor grootschalige fabrieken wordt OPC UA gebruikt om systeemoverschrijdende communicatie mogelijk te maken en de gegevenstransparantie te verbeteren; voor kleinere toepassingen worden interfaces vereenvoudigd om de kosten te verlagen. De ervaring van Gemwell heeft geleerd dat deze integratie de machine-efficiëntie met 15% kan verhogen. Gegevensanalyse kan ook onderhoudsplannen optimaliseren, zoals het voorspellen van de uitputtingstijd van de strip en het verminderen van ongeplande stilstand.
Vraag 6: Wat zijn Gemwell's belangrijkste innovatieprioriteiten voor draadtapmachines, gezien de uiteenlopende behoeften van de industrie? Hoe gaan deze om met echte gebruikersuitdagingen?
A6: Innovatie richt zich op aanpassingsvermogen en duurzaamheid om de pijnpunten van klanten op het gebied van efficiëntie, kosten en compliance aan te pakken. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) identificeerde trends zoals groene productie door middel van vraaganalyse, het stimuleren van de ontwikkeling van energiebesparende aandrijfsystemen (zoals variabele frequentieregeling) en het verminderen van het energieverbruik met 30%. Om de procescomplexiteit aan te pakken, hebben ze bovendien het modulaire ontwerp versterkt, waardoor snelle vervanging van componenten (zoals spoelen met verschillende stripbreedtes) mogelijk werd en de flexibiliteit van de apparatuur werd vergroot. Bij systeemintegratie geeft Gemwell prioriteit aan AI-ondersteunde besluitvorming (terwijl overautomatisering wordt vermeden), zoals het optimaliseren van wikkelparameters op basis van historische gegevens om schommelingen in de batchgrootte aan te pakken. Deze initiatieven, gebaseerd op diepgaande klantgesprekken, zorgen ervoor dat de machines van Gemwell niet alleen technologisch geavanceerd zijn, maar ook rechtstreeks problemen uit de echte wereld aanpakken, zoals het verminderen van grondstoffenverspilling en het verkorten van de modelwisseltijd, waardoor gebruikers uiteindelijk worden ondersteund bij het bereiken van lean production-doelen.