E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


XLPE-isolatie bestaat om één reden: gewoon polyethyleen kan niet standhouden als een kabel heet wordt. Door verknoping wordt de polymeerstructuur opnieuw bedraad, zodat het materiaal stopt met smelten, zijn elektrische integriteit behoudt en bestand is tegen a 90°C continue geleidertemperatuur met kortsluitpieken tot 250°C. Als u stroomkabels, autobedrading of industriële besturingskabels produceert, is XLPE de maatstaf waarmee u alle andere isolatiematerialen vergelijkt. Deze gids behandelt wat XLPE-isolatie is, hoe het presteert, hoe het wordt geëxtrudeerd en waar u op moet letten als u een extrusielijn kiest.
Wat is XLPE-isolatie en waarom cross-linking alles verandert
XLPE staat voor cross-linked polyethyleen. De grondstof is polyethyleen met een goede vloei en zuiverheid, doorgaans verwerkt bij smelttemperaturen onder de 150°C. Na extrusie passeert de kabel een uithardingsfase waarin afzonderlijke polymeerketens worden samengevoegd tot een driedimensionaal netwerk. Die enkele verandering verandert een thermoplast in een thermoharder.
Thermoplastisch PE wordt zacht als de geleider opwarmt en kan onder druk in de leiding of het kanaal vervormen. XLPE behoudt zijn vorm omdat het verknoopte netwerk de polymeerketens bij elkaar houdt. Het praktische resultaat is een kabel die heter kan worden, meer stroom kan transporteren voor dezelfde geleidergrootte en overbelasting kan verwerken zonder te bezwijken.
Van Thermoplastisch PE naar een Thermohardend Netwerk
Tijdens verknoping vormen geactiveerde plaatsen op aangrenzende polyethyleenketens covalente bindingen. In peroxide XLPE ontleedt hitte dicumylperoxide boven ongeveer 180°C om vrije radicalen te genereren die deze bindingen creëren. In silaan XLPE veroorzaakt vocht een condensatiereactie tussen silaan-geënte ketens. In beide gevallen smelt het uiteindelijke materiaal niet meer.
Standaardindicatoren voor een succesvolle verknopingsreactie zijn onder meer: warmhardende rek onder 175% bij 200°C (IEC 60811-507) en een gelgehalte dat doorgaans hoger is dan 70-80%. Als de mate van vernetting niet voldoende is, behoudt de isolatie warmteopslag en kan deze bij hoge temperaturen vervormen.
Waar XLPE-isolatie zijn waarde verdient
XLPE-isolatie is dominant in middenspanningsdistributiekabels van ongeveer 6 kV tot 35 kV, en presteert ook goed in hoogspannings- en extrahoogspanningskabels tot 500 kV. Laagspanningskabels voor gebouwen, mijnbouwkabels, kabels aan boord van schepen, accukabels voor auto's en kabels voor windmolenparken specificeren ook XLPE wanneer de toepassing een werking bij 90°C of een betere overbelastingstolerantie vereist.
Hoe XLPE-isolatie zich verhoudt tot andere isolatieverbindingen
Bij het kiezen van een isolatiemateriaal gaat het om het in evenwicht brengen van de thermische eigenschappen, diëlektrische eigenschappen, flexibiliteit en kosten. In de onderstaande tabel worden de materialen vergeleken die het vaakst op extrusielijnen voorkomen.
| Isolatieverbinding | Continu geleidervermogen | Kortsluiting piek | Relatieve permittiviteit bij 20°C | Typische kabeltoepassing |
|---|---|---|---|---|
| PVC | 70°C | 160°C | 3,0–8,0 | Laagspanningskabel voor gebouwen en flexibele snoeren |
| Thermoplastisch PE | 70°C | 180°C | 2.3 | Laagspanningsdraden, gebundelde antennekabels |
| XLPE | 90°C | 250°C | 2,3–2,5 | Distributie, stroom, automobiel, industrieel |
| EPR | 90°C | 250°C | 2,8–3,2 | Mijnbouw-, maritieme en flexibele stroomkabels |
| TPE/TPU | 90°C tot 125°C | Verbinding afhankelijk | 3,0–4,5 | Robot- en drag-chain flexibele kabels |
Belangrijke XLPE-eigenschappen die het kabelontwerp stimuleren
De gegevens die er het meest toe doen op een datasheet vallen in drie groepen: elektrische, thermische en langdurige veroudering. Hier leest u waar u op moet letten, met de typische waarden die op de compoundspecificaties verschijnen.
- Volumeweerstand: XLPE-verbindingen tonen 10 15 tot 10 16 ohm-cm bij 20°C, waardoor de lekstroom zelfs bij 90°C laag blijft.
- Relatieve permittiviteit: ongeveer 2,3 tot 2,5 bij netfrequentie. Deze lage waarde vermindert de capaciteit en het diëlektrische verlies in lange distributiecircuits.
- Dissipatiefactor (tan delta): minder dan 0,001 bij 20°C en vermogensfrequentie in goede verbindingen; hogere waarden duiden op vervuiling of vocht.
- Diëlektrische sterkte: kortetermijntests op geëxtrudeerde XLPE-isolatie bereiken vaak 20 tot 40 kV/mm, afhankelijk van de dikte, de elektrodeconfiguratie en de reinheid van de verbinding.
- Thermische beoordeling: 90°C continue geleidertemperatuur, 130°C overload (cable-dependent), and 250°C short-circuit peak per IEC 60502 .
- Veroudering en weerstand tegen waterbomen: boomvertragende XLPE-verbindingen (TR-XLPE) voegen speciale additieven toe die de elektrochemische boomvorming in natte installaties vertragen.
Drie kruislings verbonden routes om XLPE te maken
De manier waarop XLPE is verknoopt, verandert de lay-out van de productielijn, de chemie en de kabeltypen die u kunt maken. Drie routes domineren de markt.
Peroxide-verknoping
Peroxide XLPE is de standaard voor midden- en hoogspanningskabels. De verbinding bevat dicumylperoxide, dat bij hoge temperatuur ontleedt in een continue vulkanisatiebuis (CV) bij stoom of stikstof onder druk van 350–450 ° C. De kabel blijft lang genoeg in de buis om de vereiste mate van vernetting te bereiken. Na uitharding moeten peroxide-bijproducten ontgassen, bij sommige ontwerpen gedurende enkele dagen of zelfs weken, voordat de kabel kan worden afgesloten.
Silaan-verknoping
Silaan XLPE maakt gebruik van een tweestaps (Sioplas) of eenstaps (Monosil) proces. Polyethyleen wordt geënt met vinylsilaan en later verknoopt door blootstelling aan heet water of stoom. Extrusie wordt gevolgd door een uithardingsbad; lijnsnelheden zijn meestal lager omdat vocht in de isolatie moet diffunderen. Deze methode is populair voor laagspanningsdraden, autokabels en andere dunwandige producten waarbij de extra investering van een CV-buis niet gerechtvaardigd is.
Stralingsverknoping
Een elektronenbundelversneller drijft de verknopingsreactie aan met gecontroleerde dosisniveaus, gemeten in kiloGray. Straling XLPE is geschikt voor dunwandige producten, warmtekrimpbare materialen en speciale draden die uniforme vernetting nodig hebben zonder chemie bij hoge temperaturen. Dosis, penetratiediepte en lijnsnelheid moeten zorgvuldig worden afgestemd op de dikte van de isolatiewand.
| Methode | Trigger | Productieapparatuur | Typische kabelsegmenten |
|---|---|---|---|
| Peroxide | Verwarm boven 180°C en druk | CV-buis, bovenleiding of verticaal | MV/HV-stroomkabels |
| Silane | Vocht | Extruder plus uithardingsbak of bad | LV-draden, autokabels |
| Radiation | Elektronenbundel | Versneller en afscherming | Dunwandige, krimpkousen voor de luchtvaart |
Extruderen van XLPE-isolatie: proces en apparatuur
XLPE-isolatie-extrusie lijkt op PE-extrusie, maar reinheid en temperatuurbeheersing zijn veel veeleisender. Verontreiniging van welke aard dan ook – verbrande verbindingen, stof of metaaldeeltjes – creëert een zwak punt dat onder elektrische spanning een leegte of een boom kan veroorzaken. Veel fabrieken wijden een specifieke extruder aan XLPE en laten deze onder een gecontroleerde omgeving draaien.
De smelttemperatuur moet doorgaans binnen een smal venster blijven 120–140°C voor silaan XLPE zodat de verknoping pas tijdens de uithardingsfase begint, en niet in het vat. Schroefgeometrie, compressieverhouding en vatkoeling hebben allemaal invloed op het temperatuurprofiel. Een zeefwisselaar met fijn gaas houdt de smelt schoon en helpt verontreinigingen uit het binnenkomende mengsel tegen te houden.
Voor middenspanningsconstructies legt drievoudige extrusie in één handeling een binnenste halfgeleidende laag, de XLPE-isolatie, en een buitenste halfgeleidende laag. De isolatiekop maakt gebruik van een ontwerp met gladde kern of gegroefde kern om een defectvrije interface te bereiken, omdat elke onregelmatigheid op de interface elektrische spanning concentreert.
Voor draad- en kabelisolatielijnen met massieve kern zorgt een veelzijdige extruder die geschikt is voor LSZH-, XLPE-, TPE- en TPU-compounds ervoor dat een fabriek tussen producten kan schakelen zonder de hele lijn te hoeven veranderen. Temperatuurstabiliteit, nauwe tolerantie op de wanddikte en snelle materiaalwissel bepalen hoeveel bruikbare kabel u per ploegendienst kunt produceren.
Een lijn die zowel XLPE als LSZH, TPE en TPU aankan, geeft u flexibiliteit wanneer orders verschuiven tussen kabeltypen voor de automobiel-, bouw- en industriële sector. Bevestig het schroefontwerp van de extruder, de nauwkeurigheid van de temperatuurregeling en de werkelijke lijnsnelheid voor de wanddikte die u nodig heeft voordat u een beslissing neemt.
Een op XLPE gebaseerde kabel ommantelen en voltooien
Isolatie is slechts de helft van het verhaal. De buitenmantel beschermt de kern tegen mechanische schade, vocht, chemicaliën en UV. XLPE-verbindingen worden ook gebruikt voor omhulsels wanneer hoge hitte- en slijtvastheid vereist zijn, terwijl LSZH-omhulsels worden gespecificeerd in openbare gebouwen, tunnels en schepen om rook en giftige gassen bij brand te beperken.
Een kabel met XLPE-isolatie en een XLPE- of LSZH-mantel kan gedurende zijn hele levensduur continu werken bij 90°C. Ommantelingslijnen hebben doorgaans een hoger rendement dan isolatielijnen, omdat de mantelwand dikker is en de eisen aan de oppervlaktekwaliteit verschillen. Temperatuurzones, afvoersnelheid en koelgootindeling moeten krimp voorkomen en de mantel concentrisch houden.
Voor een uitgebreidere behandeling van deze fase, zie onze kennisbank voor draad- en kabelmantelextrusiemachines voordat u uw lijn opgeeft.
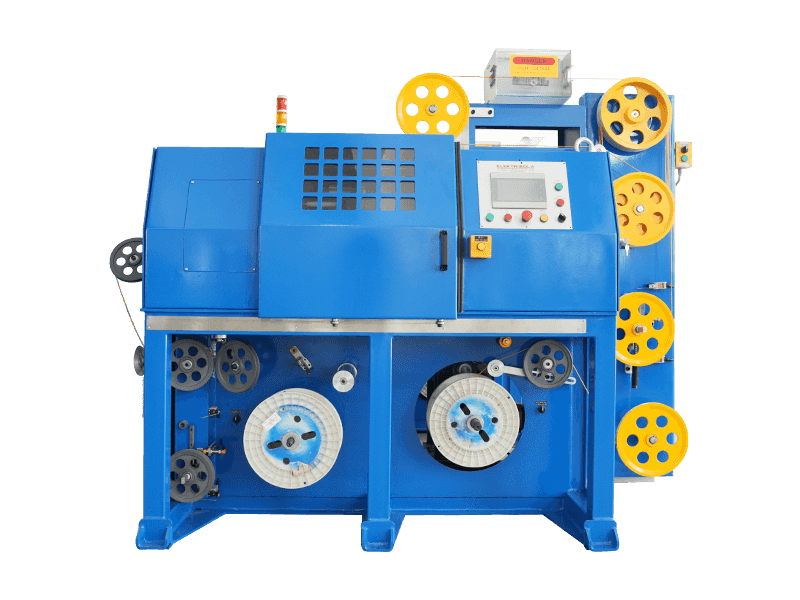
 Aanpasbare LSZH/XLPE/TPE/TPU schede-extrusielijn Deze extrusielijn verwerkt vlamvertragende materialen met hoge viscositeit voor milieuvriendelijke kabels. Het beschikt over robuust aandrijfvermogen, geavanceerde koeling en stabiele opname om oppervlaktedefecten te voorkomen en continue productie te ondersteunen. Bekijk Product →
Dezelfde fabrikant kan doorgaans zowel isolatie- als mantellijnen leveren, wat de inbedrijfstelling, training en het beheer van reserveonderdelen vereenvoudigt. Het assortiment mantelextruders van GEMWELL omvat PVC, PE, PP, PU, LSZH, XLPE, TPE en TPU, plus siliconen voor mantelwerk bij hoge temperaturen.
Veelvoorkomende XLPE-isolatiedefecten en hoe u deze kunt voorkomen
Er treden niet altijd problemen op tijdens de extrusie; veel verschijnen in de voltooide kabeltest. Dit zijn de storingen die het vaakst een XLPE-kabel naar de uitwerpruimte sturen.
- Verontreiniging: stof, vocht, metaal of afgebroken polymeer in de smelt kunnen spanningsconcentraties veroorzaken. Mitigatie: cleanroom-achtige omstandigheden, speciale extruder en zeefpakketten met fijne filtratie.
- Verzengen: als de smelt te lang boven de initiatietemperatuur blijft, begint peroxide of silaan in het vat te verknopen. Mitigatie: strakke controle van de vattemperatuur, schroef met lage afschuifkracht en korte verblijftijd.
- Holten en micro-holten: opgesloten vocht of vluchtig gas vormen holten tijdens het uitharden. Mitigatie: droog het mengsel, beheer de luchtstroom in de trechter en controleer de ontgassingsomstandigheden.
- Waterbomen: onder natte omstandigheden en hoge AC-stress groeien boomachtige degradatiepaden in de loop van de jaren uit onvolkomenheden. Beperking: gebruik TR-XLPE, gladde interfaces en droge uitharding.
- Ruwheid van het grensvlak: een ruwe grens tussen isolatie- en halfgeleiderlagen versterkt de elektrische spanning. Mitigatie: co-extrusie en een passend kopontwerp.
- Variatie in wanddikte: excentrische isolatie voldoet niet aan diëlektrische tests op het dunste punt. Mitigatie: lasermeting met gesloten-lusregeling.
- Hechtingsproblemen bij natte ontwerpen: semicon-lagen scheiden zich van de isolatie. Mitigatie: pas de uithardingssnelheid van de compound aan en ga na het uitharden voorzichtig om met de kabel.
Regelmatig schoonmaken, gedocumenteerde onderhoudsschema's en training van operators voorkomen de meeste van deze problemen. Zie onze praktische gids voor bediening, onderhoud en reparatie van extrusiemachines voor een onderhoudsroutine die u kunt aanpassen aan uw lijn.
Waar u op moet letten bij het kiezen van een XLPE-isolatie-extrusielijn
Voordat u offertes vergelijkt, noteert u uw productmix, gewenste lijnsnelheid en wanddiktebereik. Evalueer vervolgens elke regel op deze factoren:
- Samengestelde dekking: de lijn moet PE, XLPE, LSZH, TPE en TPU gebruiken bij de vereiste smelttemperaturen zonder kruisbesmetting.
- Temperatuurregeling: gesloten zones met een nauwkeurigheid van plus of min 1–2°C en voldoende vatkoeling voor de lagere smelttemperatuur van silaan XLPE.
- Schroef- en matrijsontwerp: afgestemd op low-shear-verwerking en op maat gemaakt voor dunne of dikke isolatiewanden.
- Filtratie: een efficiënte zeefwisselaar, zodat maaswisselingen geen lange productiestops veroorzaken.
- Meting en controle: een laserdiametermeter met feedback naar de trek- en schroef voor online controle van de wanddikte.
- Lijnconfiguratie: uitbetaling, kaapstander of danser, lengte van de koelgoot en opwikkelaar, allemaal op maat voor de snelheden die u nodig heeft.
- Ondersteuning van de fabrikant: documentatie, reserveonderdelen, inbedrijfstelling en training. Een leverancier met exportinstallaties in veel landen verkleint het risico op stilstand.
Als u van plan bent vandaag XLPE-geïsoleerde kabels te produceren en morgen de optie LSZH, TPE of TPU wilt, is het praktische antwoord een isolatielijn die voor alle vier de kabels is ontworpen. Een modulaire machine verdient zichzelf sneller terug, omdat u zonder tweede investering een grotere verscheidenheid aan opdrachten kunt aannemen.
Veelgestelde vragen over XLPE-isolatie
Wat is het verschil tussen XLPE en gewone PE-isolatie?
Normaal PE is een thermoplastisch materiaal dat zacht wordt bij ongeveer 100°C en de kabel beperkt tot een geleidersterkte van 70°C. XLPE is verknoopt in een thermohardend netwerk dat niet smelt, waardoor een continue classificatie van 90°C en een kortsluitpiek van 250°C mogelijk zijn. XLPE is ook veel beter bestand tegen scheuren door omgevingsstress dan thermoplastisch PE.
Kan XLPE worden geëxtrudeerd op een standaard PE-extruder?
XLPE op silaanbasis kan vaak worden verwerkt op een PE-extruder met strikte temperatuurcontrole en schone omstandigheden, maar de schroef, filtratie en materiaaltoevoer moeten geschikt zijn voor de specifieke compound. Peroxide XLPE voor middenspanningskabel vereist meer gespecialiseerde apparatuur omdat de uithardingsstap na extrusie plaatsvindt in een CV-lijn. U moet ook voorkomen dat XLPE na vlamvertragende verbindingen op dezelfde lijn wordt gebruikt, tenzij de loop en de schroef perfect zijn gespoeld.
Wat is de maximale bedrijfstemperatuur van XLPE-isolatie?
Voor standaard XLPE-geïsoleerde kabels bedraagt de maximale bedrijfstemperatuur van de geleider 90°C. Bij overbelasting is de waarde normaal gesproken 130°C, en de maximaal toegestane geleidertemperatuur bij kortsluiting is 250°C gedurende maximaal vijf seconden, in overeenstemming met IEC 60502. Controleer de exacte waarden op uw kabelstandaarden, omdat sommige speciale ontwerpen lagere cijfers specificeren.
Wat is waterbooming in XLPE-kabels?
Waterboomvorming is een elektrochemisch afbraakproces waarbij vocht en elektrische spanning geleidelijk boomvormige microstructuren laten groeien door onvolkomenheden in de isolatie of grensvlakken. Het veroorzaakt geen onmiddellijke storing, maar vermindert de diëlektrische sterkte in de loop der jaren en kan leiden tot defecten in verouderde middenspanningskabels. Moderne, drooggeharde en boomvertragende XLPE-verbindingen vertragen dit proces aanzienlijk.
Wordt XLPE-isolatie ook gebruikt in laagspanningskabels?
Ja. Naast midden- en hoogspanningskabels komt XLPE voor in laagspanningskabels voor gebouwen, autokabels, verzamelkabels voor windparken en industriële besturingskabels. De belangrijkste redenen zijn de hogere continue temperatuurbestendigheid, het betere overbelastingsvermogen en de sterkere weerstand tegen chemicaliën en spanningsscheuren in vergelijking met PVC of PE. Voor dunwandige laagspanningsproducten zijn silaan- en stralingsverknoping de meest gebruikelijke routes.
 Gerelateerd Producten