English
 中文简体

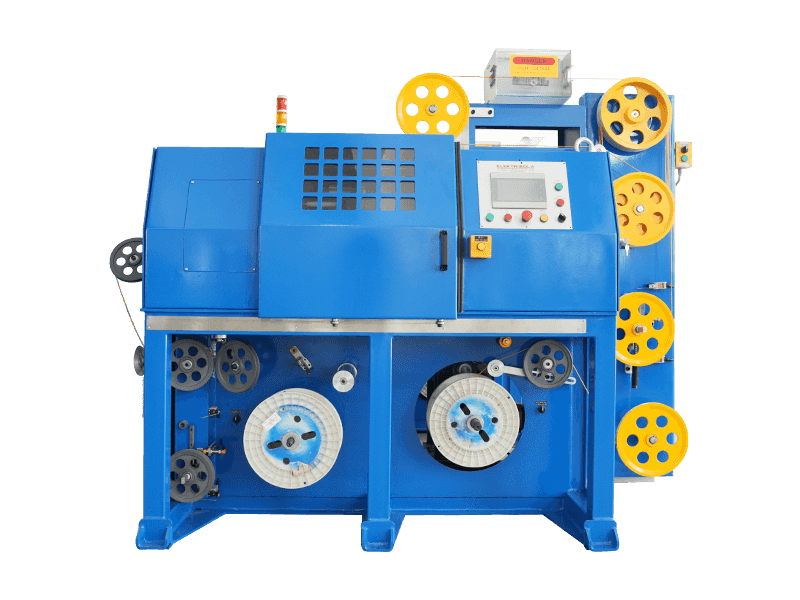
Correct en redelijk gebruik van extrusiemachines kan profiteren van de effectiviteit van de machine om een goede werkconditie te behouden en de levensduur van de machine te verlengen. Hier worden de bedieningsmethoden, verzorging en onderhoud van de extruder als volgt samengevat:
Ten eerste moeten extrusiemachines worden onderhouden en gerepareerd
Het schroefextrusiesysteem maakt gebruik van routineonderhoud en regelmatig onderhoud zijn twee manieren voor onderhoud.
(1) Routineonderhoud is regelmatig routinewerk, waarbij geen rekening wordt gehouden met de bedrijfsuren van de apparatuur, die gewoonlijk tijdens het rijden worden uitgevoerd. Focus op het schoonmaken van de machine, het smeren van alle bewegende delen, de gemakkelijk tot los van schroefdraad voorziene bevestigingselementen, tijdige inspectie, afstelmotoren, bedieningsinstrumenten, de werkende delen en leidingen.
(2) Regelmatig onderhoud is over het algemeen bij continu gebruik, 2500-5000 uur extrudermachine uitgeschakeld nadat de machine de desintegratie van inspectie, meting, identificatie van de belangrijkste componenten vereist om te dragen en te vervangen. Versleten bereikt een vooraf bepaalde limiet voor onderdelen, reparatie van schade aan de onderdelen.
(3) staat geen leeglopen toe, om te voorkomen dat haar wordt geschroefd en Jane wordt gerold.
(4) In het geval dat de extrusiemachine tijdens bedrijf niet normaal gezond is, moet deze onmiddellijk worden gestopt voor inspectie of reparatie.
(5) voorkomen dat metaal of ander vuil in de trechter valt, om beschadiging van de schroef en de loop te voorkomen. Om te voorkomen dat ijzerafval in de loop terechtkomt, kan de loop materiaal in de aan de zuigmond gemonteerde magnetische component voeren, of moeten magnetische vlakken om te voorkomen dat er vuil in het materiaal valt vooraf worden afgeschermd.
(6) Merk op dat de productie van een schone omgeving ervoor zorgt dat afval de filterplaatmateriaalvervuiling verstopt, wat de productopbrengst en -kwaliteit beïnvloedt en de weerstandsneus vergroot.
(7) Wanneer het langer duurt voordat extruders stoppen met het gebruik van antiroest, moet deze worden ingesmeerd met vet op de schroef van het werkoppervlak, Jane, neus, enzovoort. Kleine schroeven moeten in de lucht worden gehangen of in een speciale houten kist worden geplaatst en op gelijke hoogte met hout worden geplaatst, zodat er geen vervorming of stoten ontstaan.
(8) Periodieke kalibratie temperatuurregelingsinstrumenten, controleer hun aanpassing aan de juistheid en gecontroleerde gevoeligheid.
(9) Extruders versnellingsbak om dezelfde algemene standaard tandwielkasten te behouden. Hoofdzakelijk om de tandwielen, lagers en andere slijtage- en storingsomstandigheden te controleren. De handgeschakelde versnellingsbak moet het gebruik van de machine-smeerolie specificeren, volgens de bepalingen die aan de olie zijn toegevoegd om het oliepeil te bereiken, de olie is te laag, de smering is niet omgekeerd, waardoor de levensduur van de onderdelen wordt verkort; te veel olie, hitte een grote, multi-energie, olie en gemakkelijk metamorfisme, zorgt er ook voor dat de smering mislukt, waardoor de gevolgen van de onderdelen beschadigd raken. Op plaatsen waar olie is gemorst in de versnellingsbak moet de afdichting (ring) worden vervangen om ervoor te zorgen dat de hoeveelheid smeermiddel aanwezig is.
(10) Extruders die zijn aangesloten op de binnenwand van het koelwater vormen gemakkelijk externe corrosieve roest. Het onderhoud moet zorgvuldig worden gecontroleerd, de schaal kan ook de pijpleiding verstoppen, het koeleffect bereiken en ernstige corrosie kan lekken. Voor reiniging en corrosie moeten koelmaatregelen worden genomen.
(11) Voor het roteerbaar aandrijven van de schroef, focus op het controleren van de slijtage en blootstelling van de borstels van de DC-motor, of de motorisolatieweerstandswaarde regelmatig moet worden gemeten op een vooraf bepaalde waarde of meer. Controleer bovendien of de kabel en andere componenten roestig zijn en neem beschermende maatregelen.
(12) Wijs een persoon aan die verantwoordelijk is voor het onderhoud van de apparatuur. Reparatie en onderhoud van gedetailleerde gegevens voor elke fabriek en uitrusting opgenomen in het managementbestand. Ten tweede, de werkwijze van de extruder
De operator moet bekend zijn met de werking van de kenmerken van de eigen landextruders, in het bijzonder om de schroef correct vast te pakken, de structurele kenmerken van de verwarmings- en koelingsregelingsinstrumentatie, kenmerken en neusconstructie en dus, om de omstandigheden van het extrusieproces goed te begrijpen, het recht om de machine te bedienen. Geëxtrudeerde kunststoffen met verschillende werkingsmethoden zijn niet op dezelfde manier, maar hebben ook overeenkomsten. Hieronder vindt u een korte beschrijving van verschillende producten op dezelfde manier tijdens de extrusieprocedure en bij de bediening moet hier aandacht aan worden besteed. 1, de voorbereidende werkzaamheden voordat er naar toe wordt gereden
(1) voor extrusiegieten tot kunststof. Grondstof moet worden gedroogd om aan de gewenste eisen te voldoen, indien nodig de noodzaak van verder drogen. En het materiaal werd gezeefd om klontenaggregaten en mechanische onzuiverheden te verwijderen.
(2) Controleer de apparatuur op het gebied van water, elektriciteit en gas en zorg ervoor dat elk systeem normaal is, zorg ervoor dat de water- en gasstroom niet lekt, het elektrische systeem normaal is, het verwarmingssysteem, de temperatuurregeling en verschillende instrumenten werken en betrouwbaar zijn; extra test bij lage snelheid leeg, kijk of het apparaat goed werkt; start de vacuümvormtafel, of u het werk wilt observeren; gladde onderdelen bij diverse smering van apparatuur. Indien een fout wordt gevonden, onmiddellijk verwijderd.
(3) geïnstalleerde kop en kalibrator. Afhankelijk van de gekozen productsoort, maat en hoofdmaat. De volgende volgorde wordt geïnstalleerd.
① neus moet in elkaar passen, het geheel is op de extruder gemonteerd.
② De voormalige kopconstructie moet worden geverfd om vet af te vegen tijdens het opslaan. Controleer zorgvuldig of het oppervlak van de holte stoot, krast en roest, indien nodig gepolijst en vervolgens het kanaaloppervlak bedekt met siliconenolie.
③ achtereenvolgens gemonteerd met de kop van elke blokplaatbout op de schroefdraad bedekt met heet vet, draai vervolgens de bouten en de flens vast.
④ poreuze plaat wordt tussen de kopflens geplaatst om ervoor te zorgen dat de geperforeerde plaat zonder flits wordt ingedrukt.
⑤ Zonder aandraaien moeten de koppelingsflenskop en extrudermatrijs worden aangepast aan de horizontale positie van de voorste bevestigingsbouten, die het niveau van het voorgestelde vierkante kopniveau kunnen aanpassen. Het model met ronde kopvorm plaatst het massieve oppervlak als referentie door de kopmatrijs op het nivellering van het bodemoppervlak.
⑥ draai de verbindingsflensbouten vast, draai de bevestigingsbouten van de kop vast, installeer de verwarmingsspiraal en een thermokoppel en let erop dat de verwarmingsspiraal met het buitenoppervlak in nauw contact staat met de kop.
⑦ Installatie en afstelling van de kalibrator op zijn plaats, controleer of de host, de instelhuls en de tractor zijn uitgelijnd met de middellijn. Draai na het afstellen de bevestigingsbouten vast. Aansluitende leidingen en buizen van elke kalibrator.
⑧ draai het verwarmingsvermogen van de neus, Jane uniforme verwarmingstemperatuur. Open aan de onderkant van de trechter en de koelwaterpomp van de versnellingsbak naar de inlaat- en uitlaatkleppen. Wanneer de temperatuur van elke verwarmingstemperatuur werd aangepast op 140 ℃, was de hitte totdat de temperatuur steeg tot 140 ℃ 30-40 minuten, en vervolgens werd de temperatuur verhoogd tot een temperatuur van normale productie. Totdat de temperatuur stijgt naar de normale productie op de gewenste temperatuur, en vervolgens ongeveer 10 minuten vasthoudt, zodat elk onderdeel van de machinetemperatuur zich stabiliseert, om de productie te stimuleren. De isolatieduur is afhankelijk van het model extruders en de variëteiten van plastic materialen. De incubatietijd zorgt voor een consistente temperatuur binnen en buiten de machine, zodat de meter aangeeft dat de temperatuur de vereiste temperatuur heeft bereikt, terwijl de werkelijke temperatuur laag was. Als het materiaal op dit moment in extrusiemachines wordt geplaatst omdat de werkelijke temperatuur te laag is, is de smeltviscositeit van het materiaal te groot, dit zal overbelasting van de axiale kracht veroorzaken en de machine beschadigen.
⑨ De materialen waarmee de hopper wordt ingereden, zijn klaar voor gebruik.
2, rijden
(1) Nadat de thermostaat is aangedreven, moeten de kopflensbouten vóór het aandrijven en de extrusiemachines opnieuw worden vastgedraaid om het thermische verschil van de expansieboutkop te elimineren, een strakke kopbouten moeten sequentieel diagonaal worden vastgedraaid, gedwongen om uniform te zijn. Bij het vastdraaien van de kopflensmoeren is er een consistente elastische band nodig, anders wordt verwacht dat deze loopt.
(2) om te rijden selecteert u de knop "klaar om te rijden", gevolgd door de knop "Drive" en draait u vervolgens langzaam aan de schroefsnelheidsinstelknop, de langzame start van de schroefsnelheid. Vervolgens geleidelijk versnellen, terwijl een kleine hoeveelheid voer wordt gegeven. Let goed op de gastheerampèremeter; verschillende indicatiemeters geven aan wanneer er veranderingen in de voeding zijn. Het schroefkoppel mag de rode markering niet overschrijden (doorgaans een koppeltabel van 65% -75%). Voordat het kunststof profiel wordt geëxtrudeerd, mag niemand voor de matrijs staan, om te voorkomen dat de bouten worden verwijderd of dat de bol nat wordt vanwege grondstoffen en andere redenen die voortkomen uit verwondingen. Plastic extrusie sterft uit het hoofd, het extrudaat zal langzaam afkoelen en het gerenommeerde tractieapparaat en stereotypen sterven, en deze apparaten starten. Vervolgens wordt volgens het controle-instrument de waarde en de benodigde extrusieproducten aangegeven. Het wordt voor elke sectie dienovereenkomstig aangepast, zodat de gehele extrusiebewerking in de normale status verkeert. En voeg indien nodig een beetje materiaal toe, door gebruik te maken van een dubbelschroefsextruder die een uniforme constante snelheid doseert.
(3) Wanneer de ontladingsmatrijs uniform is en het plastic de gewenste tractie heeft, kan dit een goede mensenkalibrator zijn. Noodzaak om empirisch de omvang van kunststoffen en geëxtrudeerd materiaal te bepalen op basis van het algemene uiterlijk om te beoordelen, dat glanzend oppervlak, geen onzuiverheden, geen schuim, cokesmateriaal en kleur, handoutmateriaal dat tot op zekere hoogte is samengedrukt, geen bramen, inkepingen vertoont, er is een zekere flexibiliteit, dit keer een goede beschrijving van kunststofmaterialen. Als de snelheidsaanpassing van de weekmakende schroef geschikt kan zijn voor slechte, vat- en koptemperatuur totdat deze aan de vereisten voldoet.
(4) Tijdens het extrusieproces moet het proces periodieke inspectie vereisen van verschillende procesparameters die normaal zijn, en procesbladen invullen. Druk op de kwaliteitsinspectienormen voor profielproducten voor kwaliteitsinspectie, identificeer problemen en neem tijdig corrigerende maatregelen.
3, parkeren
(1) Stop met het voeden van het plastic knijplicht aan de binnenkant van de extruder en de blootliggende schroef, schakel de cilinder en de kop uit en stop met verwarmen.
(2) Sluit de extruder en de hulpvoeding, de schroef en de hulpapparatuur stoppen.
(3) Open de kopflensverbinding en demonteer het handstuk. Maak de geperforeerde plaat schoon en ga naar de verschillende componenten. Om schade aan het binnenoppervlak van de neus te voorkomen, wordt het resterende materiaal van de aanbrengkop van het vasteland van staal, staal om de schoonmaak schoon te maken en vervolgens schuurpapier om aan de plastic kop in het binnenland te hechten, aangestoken, bedekt met olie of siliconenolie roest.
(4) schroef en vat om op te ruimen, na het verwijderen van de kop, start u de host opnieuw, plus parkeermateriaal (of gebroken materiaal), wast u de schroef en vat, en schroeft u vervolgens de keuze uit lage snelheid (sr/min of zo) om slijtage te verminderen. Het parkeermateriaal dat tot poeder moet worden vermalen, is volledig uit, en de beschikbare perslucht uit de invoer- en uitlaatpoorten blaast herhaaldelijk resterende pellets en poeder totdat het vat echt geen restmateriaal meer bevat nadat de schroefsnelheid naar nul is gebracht, stop de extruders, schakel de hoofdstroomvoorziening uit en het koude water van de totale klep.
(5) aandacht moet besteden aan de veiligheid van de elektrische, thermische, mechanische, roterende en grondafhandelingssystemen van het project, en andere zware componenten. Er moet worden voorzien in hefapparatuur voor de extruderwerkplaats, montage en demontage van de neus, schroeven en andere omvangrijke componenten om de veiligheid tijdens de productie te garanderen.
 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 Verwant Producten