E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Het directe antwoord: wat u mag verwachten van een dwarsdoorsnedemachine voor koperdraad
Een koperdraad-doorsnedemachine wordt eerst beoordeeld door dimensionale herhaalbaarheid , niet op topsnelheid. Als de machine niet op haspel na haspel dezelfde doorsnedegeometrie kan reproduceren, wordt elke verhoging van de uitvoersnelheid een probleem. De tolerantiestapeling in een gevlochten geleider is klein: een verandering van 0,1 mm in de buitendiameter kan het dwarsdoorsnedeoppervlak met ongeveer 1,5% verschuiven voor een geleider van 1,5 mm², wat op zijn beurt de gelijkstroomweerstand en het stroomdraagvermogen verandert.
In de praktijk mag je verwachten dat een goed afgestelde strandingmachine de buitendiameter binnen de perken houdt ±0,05 mm voor de meeste bouwdraad- en autokabeltoepassingen. Dat is de basislijn. De machine moet ook een stabiele leglengte behouden, omdat de leglengte de spiraalhoek en de mechanische flexibiliteit van de voltooide geleider beïnvloedt. Wanneer u een machine evalueert, vraag dan om bewijs van herhaalbaarheid bij verschillende snelheden, niet alleen op één bepaald punt.
Deze gids geeft een overzicht van de factoren die de nauwkeurigheid van de dwarsdoorsnede bepalen, vergelijkt de belangrijkste machinetypen en laat zien waar u op moet letten in een productielijn. Het doel is om u te helpen de twee kostbare fouten te vermijden: het kopen van een machine die geen tolerantie kan handhaven, en het kopen van een machine die overgespecificeerd is voor de producten die u daadwerkelijk gebruikt.
Hoe dwarsdoorsnedegeometrie wordt opgebouwd tijdens stranding
Bij stranding worden meerdere afzonderlijke koperdraden gebruikt en worden deze in een spiraalvormig patroon rond een centrale as gelegd. De resulterende bundel heeft een doorsnede die geen perfecte cirkel is. De rangschikking van de draden, het aantal lagen en het verdichtingsniveau bepalen het werkelijke dwarsdoorsnedeoppervlak en de buitenomhulling van de geleider.
Drie geometrische termen zijn belangrijker dan alle andere:
- Lengte leggen is de axiale afstand voor één volledige spiraalvormige wikkeling van een draad rond de kern. Een kortere leglengte vergroot de spiraalhoek en maakt de geleider flexibeler, maar verhoogt ook de wrijving en het risico op oppervlakteschade.
- Laagpatroon beschrijft hoeveel draden er in elke laag zitten. Voor een concentrische constructie is het aantal draden in een enkele laag doorgaans de som van alle draden uit de voorgaande laag plus de kerndraad. Een 7-draads geleider heeft bijvoorbeeld 1 kerndraad en 6 in de eerste laag.
- Verdichting is een verkleining van de buitendiameter door de gestrande bundel door een vormmatrijs te leiden. Verdichting verhoogt de kopervulfactor maar maakt de geleider stijver.
De vulfactor is een snelle manier om constructies met elkaar te vergelijken. Een niet-gecompacteerde 7-draads geleider heeft een vulfactor van ongeveer 0,78, terwijl een gecomprimeerde versie 0,92 of hoger kan bereiken. Het nadeel is dat verdichting de restspanning in het koper verhoogt en vaak een vervolggloeistap vereist.
Machinefamilies vergeleken: welk type levert de kleinste doorsnede
De machinefamilie die u kiest, heeft een direct effect op de dwarsdoorsnede die u kunt bereiken. Elk type heeft een ander spanningsprofiel, rotatiemechanisme en snelheidsbereik. De onderstaande tabel geeft een snelle vergelijking voor de vier belangrijkste families die worden gebruikt bij koperstranding.
| Machinetype | Typisch snelheidsbereik | Dwarsdoorsnedecontrole | Beste passende applicatie |
|---|---|---|---|
| Bundelmachine | 5000–8000 tpm | Goed voor fijne draden, maar de diameter kan variëren afhankelijk van de spanning. | UL-draad, fijne flexibele koorden |
| Stijve frame-stranding | 200–600 tpm | Uitstekende maatvastheid, maar langzaam. | Grote stroomkabels |
| Buisvormige stranding | 1500–4000 tpm | Gematigde controle, goed voor middelgrote draaddiktes. | Flexibele snoeren, besturingskabels |
| Planetaire stranding | 100–500 tpm | Zeer nauwkeurig, vooral voor speciale kabels. | Lucht- en ruimtevaart, hoogwaardige datakabels |
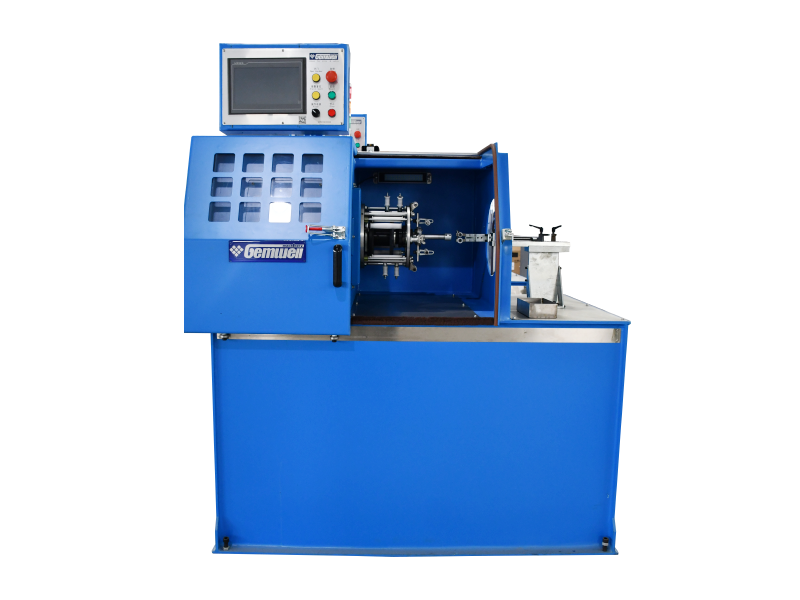
Voor middelgrote koperen geleiders en algemene kabelproductie biedt de cantilever-familie met enkele twist een praktische middenweg. Deze machines behouden gedurende de gehele draaicyclus een stabiel spanningspad, wat de sleutel is tot het behouden van een herhaalbare dwarsdoorsnede. Een voorbeeld is een Cantilever enkele draaimachine met differentiële snelheid, zonder opwikkelpoelie , ontworpen om de diametervariatie veroorzaakt door spanningsverschuivingen aan de opnamezijde te elimineren.
 Differentieel-snelheid opname cantilever enkele draaiende machine zonder kaapstanderkatrol Deze machine handhaaft een stabiele spanning via een differentiële transmissie, waardoor spanningsverschuivingen aan de opnamezijde worden geëlimineerd. Het is ideaal voor middelgrote koperen geleiders waarbij een reproduceerbare doorsnedegeometrie van cruciaal belang is. Bekijk Product →
De rol van een draadpaar-draaimachine in meerpaarse kabelgeometrie
Een koperdraad-doorsnedemachine wordt vaak verward met een draadpaar draaiende machine . Ze zijn niet hetzelfde. De strandingsmachine maakt de enkele geleider uit vele draden. Een draadpaardraaimachine neemt twee reeds gestrande geleiders en draait ze tot een paar, terwijl een strakke en uniforme geometrie behouden blijft.
Wanneer u netwerkkabels of industriële Ethernet-kabels bouwt, is de doorsnede van het paar van belang voor impedantie en retourverlies. De twistlengte van het paar en de mate van spanning op elke geleider hebben rechtstreeks invloed op de afstand tussen de twee geleiders, wat op zijn beurt de capaciteit en de impedantie van de kabel verandert. Een kleine afwijking in de doorsnede van het paar kan de kabel buiten het gespecificeerde bereik duwen.
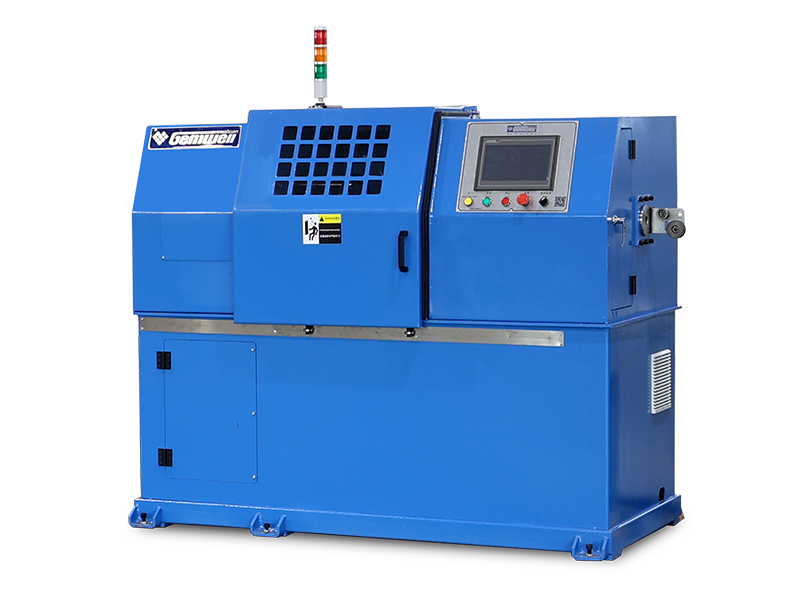
In een Ethernet-kabellijn waar de stap van het twisten van paren vier paren tegelijk moet verwerken met een consistente steek, wordt de netwerkkabel drie-pitch geïntegreerde drievoudige twistmachine is een oplossing die meerdere twistbewerkingen in één machine consolideert. Het is niet hetzelfde als een koperen strengmachine, maar het deelt dezelfde vraag naar nauwkeurige dwarsdoorsnedegeometrie over de gehele meerpaarconstructie.
Geïntegreerde Three-Pitch Triple Twisting Machine voor netwerkkabels Deze machine consolideert enkelvoudig, achterwaarts en paarsgewijs draaien in één eenheid, waardoor een nauwkeurige steekconsistentie wordt gegarandeerd voor kabels met meerdere paren. Het is geschikt voor CAT5/CAT5E/CAT6-netwerkkerndraadverwerking. Bekijk Product → Procesfactoren die de doorsnede elke dag veranderen
De machine zelf is slechts de helft van het verhaal. De koperdraad die de strander binnengaat, moet consistent zijn wat betreft diameter, mechanische hardheid en oppervlakteconditie. De meest over het hoofd geziene factoren in de dagelijkse productie zijn:
- Koperkwaliteit — Zuurstofvrij koper en ETP-koper (electrolytic taai pitch) hebben verschillende mechanische eigenschappen. Een verandering in de koperbron kan de manier waarop de draden worden samengedrukt tijdens het vastlopen veranderen en de uiteindelijke buitendiameter met 0,02–0,05 mm veranderen.
- Tekenen en gloeien — Draden moeten worden uitgegloeid tot een consistente rek. Als het koper vanaf de trekfase gedeeltelijk door harding wordt gehard, zal het niet gelijkmatig in de gevlochten bundel vloeien en zal de dwarsdoorsnede een ovale vorm ontwikkelen.
- Spanningscontrole — De spanning op elke afzonderlijke draad moet in evenwicht zijn. Ongelijke spanning in een 7-draads constructie kan ervoor zorgen dat de buitenste draden hoger komen te liggen dan de andere, waardoor een elliptische doorsnede ontstaat.
- Matrijsconditie vormen — Een versleten matrijs zal een niet-concentrische, samengeperste geleider produceren. Na verloop van tijd groeit de matrijsdiameter en neemt de verdichtingsverhouding af. Een matrijs moet elke 500 draaiuren worden gemeten en vervangen wanneer de diameter met meer dan 0,01 mm toeneemt.
Een praktisch voorbeeld van een kabelfabriek die flexibele geleider van 0,75 mm² maakt: toen de vormmatrijs 0,02 mm versleten was, daalde het gemeten dwarsdoorsnedeoppervlak met ongeveer 2,3% en nam de DC-weerstand toe met 2%. Dat alleen al is genoeg om een cosmetisch aanvaardbare kabel te laten falen.
Inline kwaliteitscontroles en dwarsdoorsnededefecten
Je kunt de weg naar een goede dwarsdoorsnede niet inspecteren. Je moet het bouwen en in realtime monitoren. Moderne lijnen maken gebruik van laserdiametermeters, capaciteitsmeetapparatuur en hogesnelheidscamera's. In de onderstaande tabel staan de meest voorkomende defecten, hun hoofdoorzaken en de corrigerende maatregelen die operators moeten nemen.
| Defect | Oorzaak | Corrigerende actie |
|---|---|---|
| Ovale doorsnede | Ongelijkmatige draadspanning of versleten vormmatrijs | Kalibreer de spanning op elk draadpad; matrijs meten en vervangen |
| Losheid in de buitenste laag | Onvoldoende rugspanning op buitenste draden | Verhoog de spanning in de buitenste draadhaspels |
| Diameterafwijking over een haspel | Veranderende spanning naarmate de diameter van de uitbetalingsrol afneemt | Gebruik een spanningscompenserend uitbetalingssysteem |
| Oppervlakte krassen | Ruwe contactvlakken op de boeg of geleiderol | Contactvlakken polijsten of vervangen; inspecteer de staat van het lager |
Automatisering, PLC-besturing en datalogging op moderne lijnen
Moderne machines voor het bundelen van koperdraden mogen geen gesloten-lusdozen zijn. Een goede lijn geeft de operator live inzicht in de kritische parameters die de dwarsdoorsnede beïnvloeden: spanning per draad, werkelijke leglengte, vormmatrijsdruk en lijnsnelheid. Dankzij een PLC met een duidelijke HMI kunt u voor elk product recepten opslaan en binnen enkele seconden oproepen.
Datalogging is niet alleen bedoeld voor het oplossen van problemen. Het is een managementinstrument. Als de machine de doorsnedemeting voor elke 10 meter draad registreert, kunt u trends volgen en voorspellen wanneer een dobbelsteen op het punt staat af te drijven. Deze proactieve aanpak voorkomt dat een grote partij kabel verloren gaat.
In een systeem dat meerdere draaistappen combineert, zoals de netwerkkabel drie-pitch geïntegreerde drievoudige twistmachine wordt automatisering de enige praktische manier om alle secties gesynchroniseerd te houden. Zonder automatische spanningscompensatie trekt een verandering in één sectie de hele kabel uit het doel.
Geïntegreerde Three-Pitch Triple Twisting Machine voor netwerkkabels Deze machine consolideert enkelvoudig, achterwaarts en paarsgewijs draaien in één eenheid, waardoor een nauwkeurige steekconsistentie wordt gegarandeerd voor kabels met meerdere paren. Het is geschikt voor CAT5/CAT5E/CAT6-netwerkkerndraadverwerking. Bekijk Product → Hoe u een configuratie voor uw productielijn kiest
Het selecteren van een machine voor het bundelen van koperdraden is een beslissing die gebaseerd moet zijn op de producten die u nu gebruikt en de producten die u van plan bent de komende drie jaar te gebruiken. De volgende checklist vat de belangrijkste vragen samen die u moet stellen voordat u een aankoop doet.
- Wat is de kleinste en grootste geleidermaat die u nodig heeft om te strengen? Het bereik aan draaddiameters dat de machine aankan, bepaalt of u een bosmachine, een starre frame-strander of een vrijdragende enkelvoudige twistmachine nodig heeft.
- Wat is de slechtste tolerantie voor de leglengte die uw klanten verwachten? Voor autokabels is een tolerantie van ±5% op de leglengte gebruikelijk. Voor datakabels kan de tolerantie zelfs nog krapper zijn.
- Heeft u verdichting in dezelfde lijn nodig, of is verdichting een aparte stap? Als u van plan bent te verdichten, moet de machine een vormmatrijs kunnen huisvesten en de bijbehorende tegenspanning kunnen behouden.
- Wat is uw verwachte overstapfrequentie? Als u veel verschillende geleidermaten gebruikt, bespaart een machine met een snelwisselsnijkop en een systeem met instelbare leglengte elke dienst uren.
- Welk niveau van after-salesondersteuning is lokaal beschikbaar? Een machine die moeilijk te onderhouden is, is een terugkerende kostenpost. Vraag naar de beschikbaarheid van reserveonderdelen en gedocumenteerde onderhoudsprocedures.
Onderhoudsgewoonten die de nauwkeurigheid van de dwarsdoorsnede stabiel houden
De machine die op de eerste dag tolerantie vasthoudt, zal deze op dag duizend niet vasthouden, tenzij u deze handhaaft. Drie onderhoudsgewoonten hebben de grootste impact op de kwaliteit van de doorsnede:
- Dagelijkse reiniging van de boeg- en geleiderollen. Koperstof en resterend smeermiddel hopen zich op deze oppervlakken op en veroorzaken microkrassen. Een schoonmaakbeurt van tien minuten per dienst is een goedkope verzekering.
- Wekelijkse controle van de spanningskalibratie. De spanning op elk draadpad moet overeenkomen met de referentiewaarde. Een afwijking van 3–5% in spanning kan de dwarsdoorsnede zichtbaar veranderen.
- Maandelijkse inspectie van vormmatrijzen. Meet de matrijsopening met een gekalibreerde pinmeter. Als de opening meer dan 0,01 mm is gegroeid, is de matrijs aan vervanging toe.
Voor een beter begrip van hoe snelheid, spanning en lay-lengte op elkaar inwerken, kun je de technische kenmerken van snelle strandingsmachines in onze bedrijfsnieuwssectie. Het artikel legt uit hoe deze parameters de uiteindelijke geometrie beïnvloeden en geeft praktische aanbevelingen voor operators.
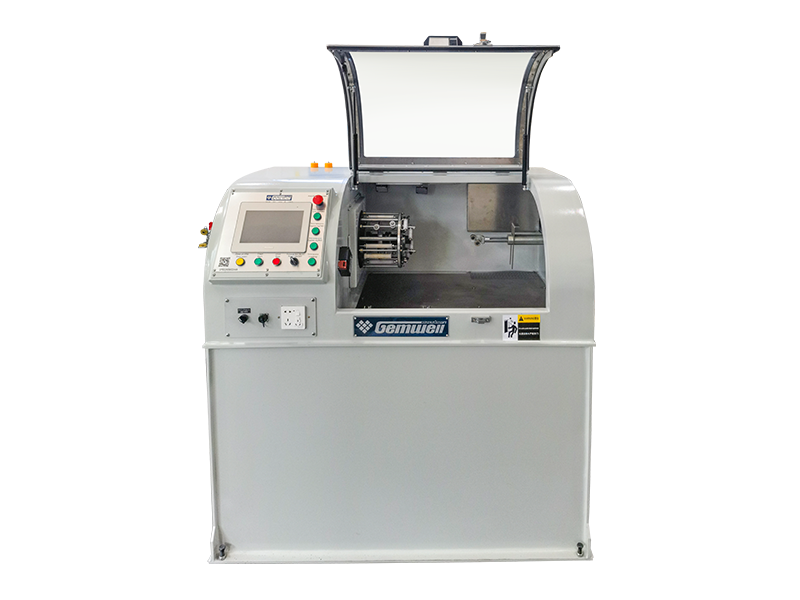
Een ander machinetype dat de onderhoudslast vermindert, is de lichtgewicht eendelige cantilever enkele twistmachine met externe katrol en krachtopname . Door dit ontwerp is er geen aparte opwikkelpoelie nodig, waardoor een grote bron van spanningsvariaties wordt geëlimineerd en het onderhoud wordt vereenvoudigd.
Lichtgewicht geïntegreerde cantilever enkele draaimachine met externe kaapstander Dit lichtgewicht ontwerp integreert de cantilever en de externe kaapstander, waardoor het onderhoud wordt vereenvoudigd en de spanningsvariatie wordt verminderd. Het is zeer geschikt voor kabelproductie voor algemene doeleinden waarvoor een stabiele geleidergeometrie vereist is. Bekijk Product → Veelgestelde vragen
Welke dwarsdoorsnedetolerantie moet een koperen strandingsmachine aanhouden?
Voor de meeste kabels voor algemeen gebruik moet de buitendiametertolerantie ±0,05 mm zijn wanneer de geleider op dezelfde positie langs de haspel wordt gemeten. Voor zeer fijne draden, zoals strengen van 0,2 mm in hoogflexibele kabels, is een tolerantie van ±0,03 mm realistischer en vereist een machine met extreem stabiele spanning.
Is een draadpaartwistmachine hetzelfde als een bundelbundelmachine?
Nee. Een draadpaardraaimachine verdraait twee reeds gevormde geleiders tot een paar. Een bundelbundelmachine neemt veel afzonderlijke draden en maakt één geleider. De twee machines bevinden zich in verschillende stadia van het kabelproductieproces.
Waarom verandert verdichting de buitendiameter van een gestrande geleider?
Door verdichting worden de afzonderlijke draden dichter bij elkaar gedrukt en worden de gaten ertussen opgevuld. Dit verkleint de omhullende diameter voor dezelfde koperdoorsnede. Een 7-draads geleider met een koperoppervlak van 1,5 mm² kan bijvoorbeeld een diameter van 1,68 mm hebben vóór compactie en 1,55 mm na compactie.
Wat veroorzaakt een ovale in plaats van een ronde doorsnede na het vastlopen?
De meest voorkomende oorzaak is ongelijke spanning op de afzonderlijke draden. Als de draadspanning van spoel tot spoel varieert, zullen sommige draden hoger zitten dan andere. De kabel zal dan excentrisch door de vormmatrijs gaan, waardoor een ovale vorm ontstaat. Een tweede oorzaak is een versleten vormmatrijs met een niet-ronde opening.
Hoe vaak moeten vormmatrijzen op een strandingslijn worden vervangen?
Er is geen eenduidig antwoord, maar een praktische regel is om de matrijsopening elke 500 bedrijfsuren te meten. Als de opening meer dan 0,01 mm groter is geworden, vervang dan de matrijs. Voor een lijn die 24/7 draait, kan dat elke 4 tot 8 weken betekenen, afhankelijk van de draadhardheid en de snelheid.
Waarom verschilt de twistpitch tussen paren binnen dezelfde meerparige kabel?
Er worden opzettelijk verschillende twist-spoed gebruikt om overspraak tussen paren te verminderen. Bij Ethernet-kabels hebben de vier paren vaak vier verschillende leglengtes. De machine die deze kabels produceert, moet elk paar afzonderlijk kunnen instellen en de toonhoogte over de hele lengte stabiel kunnen houden.
 Gerelateerd Producten