E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Wat een draadoprolmachine doet en waarom het ertoe doet
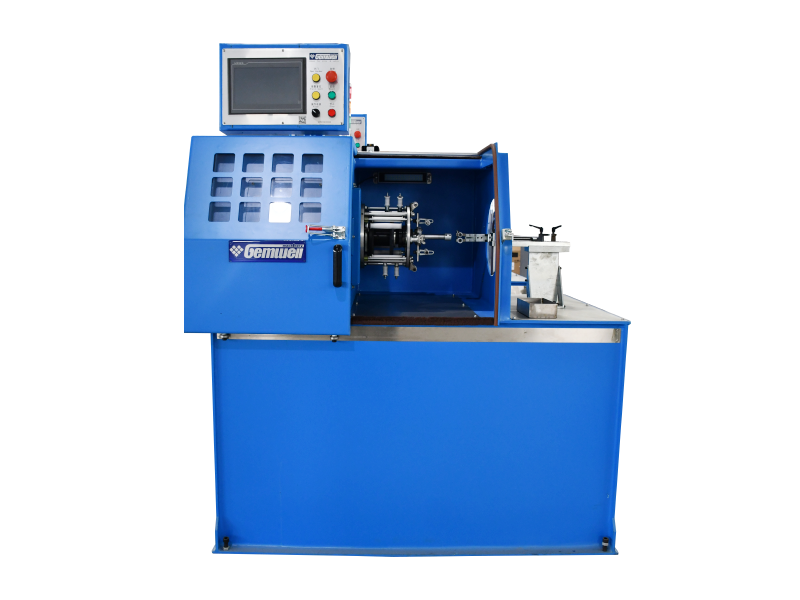
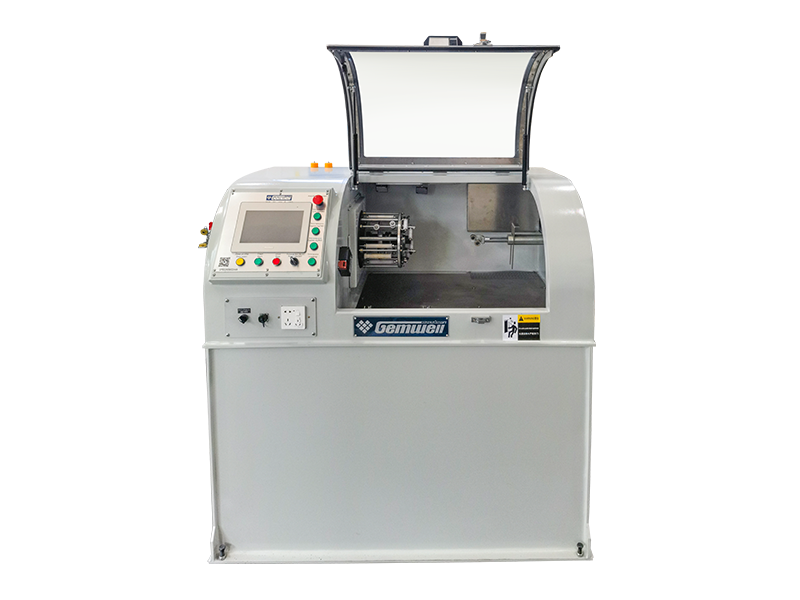
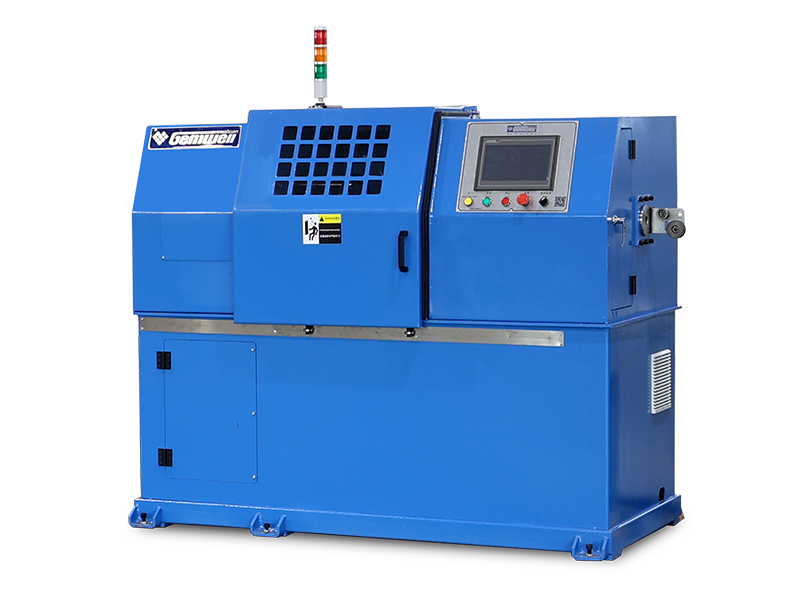
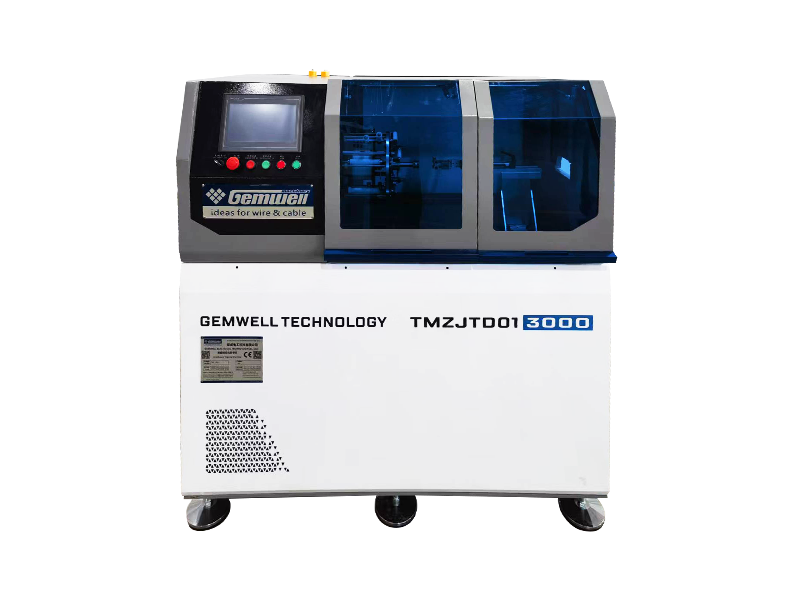
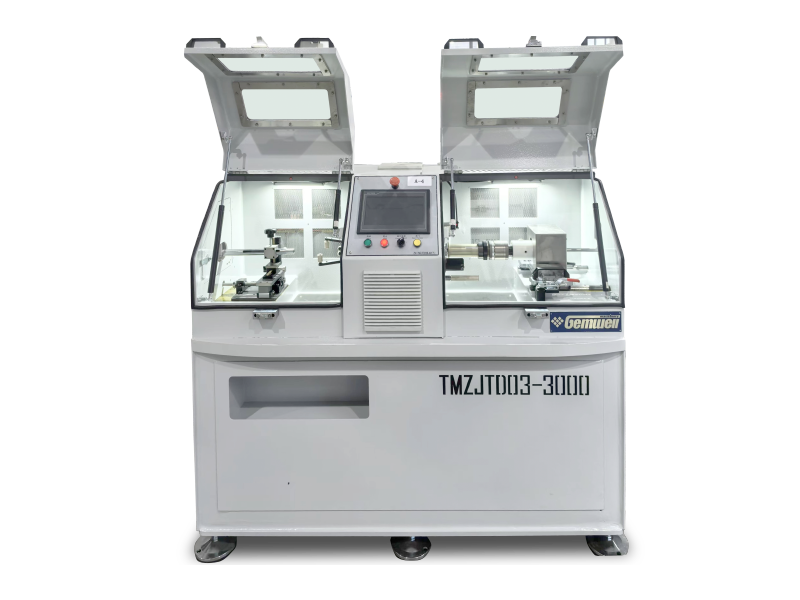
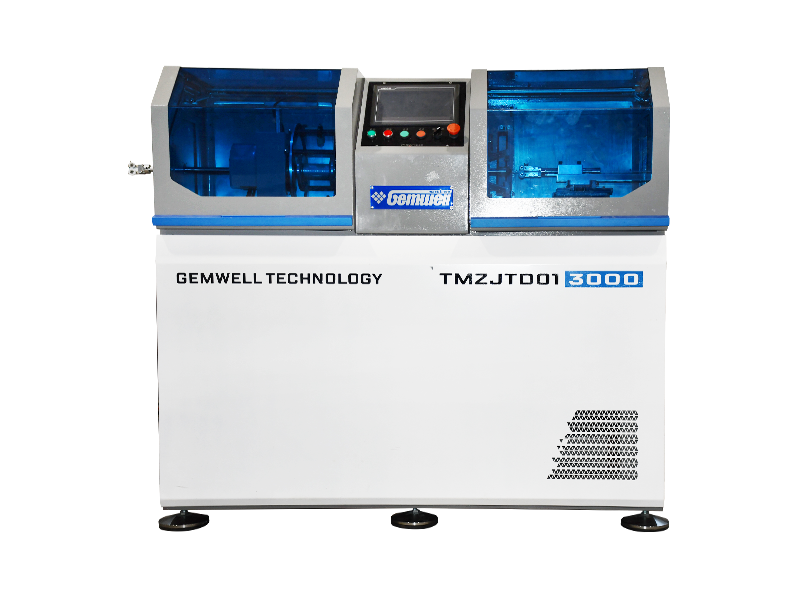
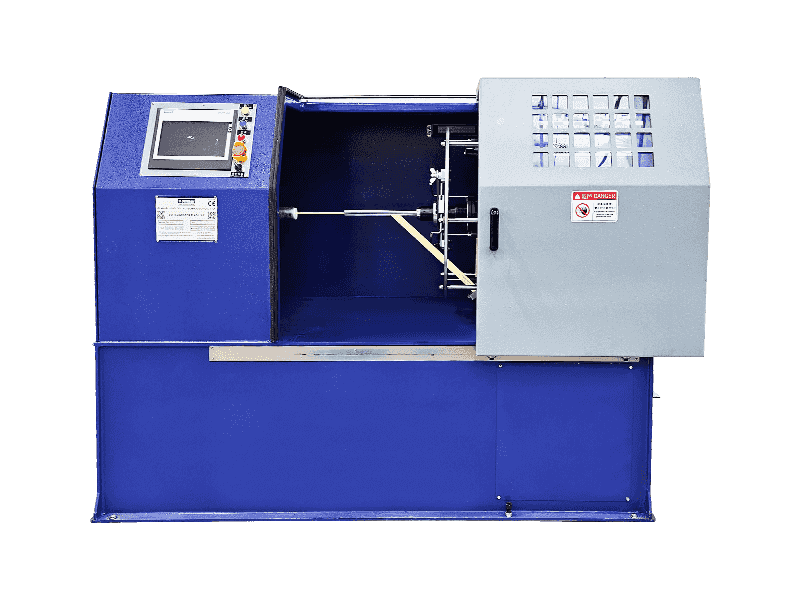
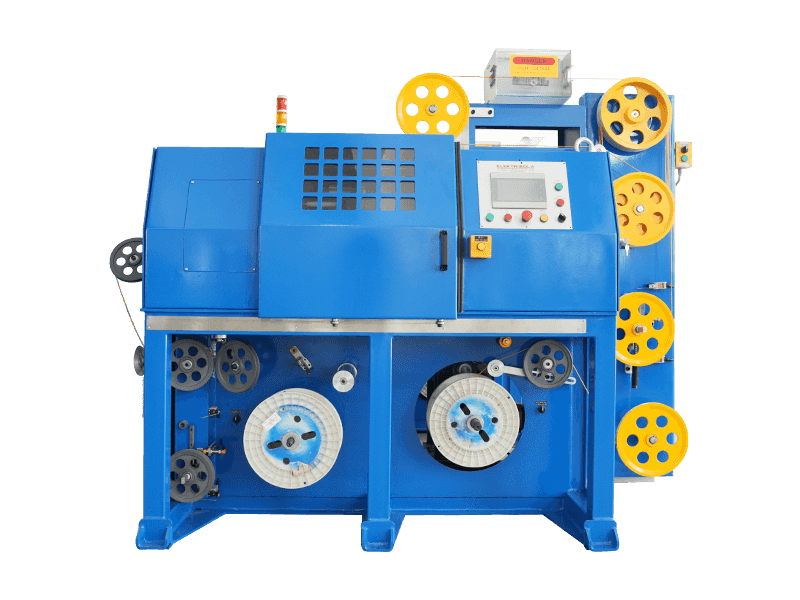
A draad oprolmachine neemt rechte of opgerolde draad en wikkelt deze met hoge snelheid in uniforme, strak gecontroleerde spoelen, waarna elke spoel wordt afgesneden, vastgebonden of vastgebonden, zodat deze kan worden verpakt, verzonden of rechtstreeks naar de volgende processtap kan worden gevoerd. De korte versie: als een fabriek een consistente spoeldiameter, herhaalbare draaitelling en schone spoeluiteinden nodig heeft zonder knikken of overlappingen, dan is dit de machine die dat doet, en in combinatie met een Draadtaapmachine direct nadat de oprolkop de lus tussen wikkelen en verpakken in één ononderbroken lijn sluit.
Draadproducenten, kabelassemblagebedrijven, verenfabrikanten en fabrieken voor lasbenodigdheden vertrouwen allemaal op deze apparatuur omdat het handmatig oprollen langzaam, inconsistent en arbeidsintensief is. Een arbeider die met de hand oprolt, kan 40 tot 60 spoelen per dienst produceren, afhankelijk van de draaddiameter; een automatische wikkelaar uit het middensegment die met 300 tot 800 tpm op de opwikkelkop draait, kan in dezelfde periode 400 tot 1.200 spoelen produceren, met een veel nauwere maattolerantie van spoel tot spoel.
Naast de ruwe output is variantie de diepere reden waarom fabrieken het handmatig oprollen vervangen. Wanneer iemand de draad met de hand oprolt, verschuiven de draaiafstand, de spanning en de uiteindelijke diameter van de spoel enigszins van spoel tot spoel en nog meer van operator tot operator tijdens de diensten. Dat verschil komt later naar voren als voedingsproblemen op een lasrobot, een verwarde uitbetaling op een spijkerkop of spoelen die klanten afkeuren vanwege ongelijkmatige wikkeling. Een goed afgestelde oprolmachine elimineert het grootste deel van die variatie, omdat spanning, snelheid en aantal beurten elke cyclus door dezelfde sensoren en instellingen worden gecontroleerd.
In de rest van deze gids worden machinetypes besproken, hoe een draadoprolmachine en een draadtaapmachine samenwerken, welke componenten kopers moeten onderzoeken voordat ze bestellen, hoe de machine zich anders gedraagt bij gangbare draadmaterialen, een volledige doorloop van een productiecyclus van ruwe draad tot afgewerkte bandspiraal, onderhoudsgewoonten die de levensduur daadwerkelijk verlengen, overwegingen bij inkoop en fabrieksevaluatie, veelgemaakte aankoopfouten en de vragen die het vaakst naar voren komen bij fabrieksingenieurs die nieuwe apparatuur in 2026 evalueren.
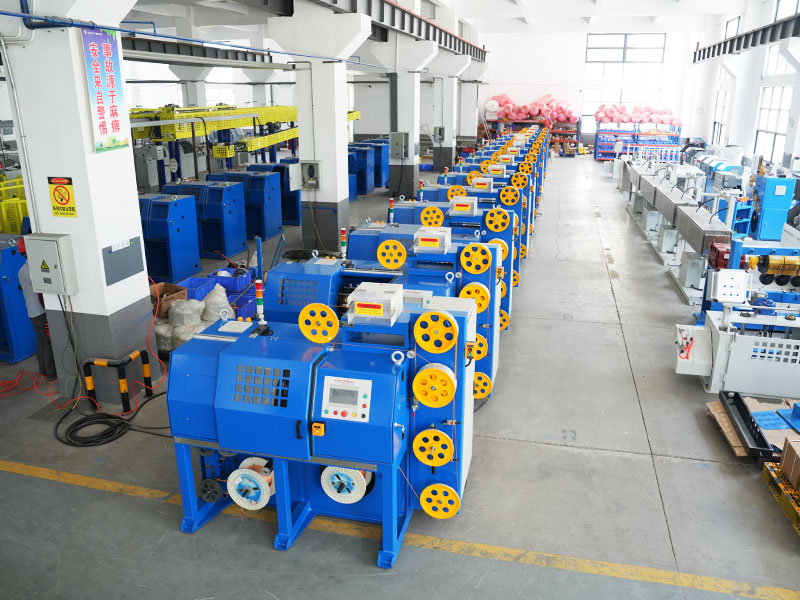
Belangrijkste soorten draadoprolmachines op de markt
Coilapparatuur is niet one-size-fits-all. De draaddikte, de materiaalhardheid, het beoogde spoelgewicht en de stroomafwaartse verpakkingsmethode duwen kopers allemaal naar een andere configuratie. Hieronder staan de categorieën die tegenwoordig de overgrote meerderheid van de geïnstalleerde machines in draad-, kabel- en verenproductiefabrieken bestrijken.
Horizontale ringwikkelaars
Deze wikkelen draad rond een roterende arm of spinner terwijl de draad vanuit een vaste as wordt ingevoerd, waardoor ringvormige spoelen ontstaan die plat liggen. Ze zijn de standaardkeuze voor lasdraad, hekwerkdraad en algemene zachtstaaldraad waarbij het gewicht van de rol varieert van 15 kg tot meer dan 1.000 kg per rol. Horizontale wikkelaars worden gewaardeerd vanwege hun laag zwaartepunt, waardoor de machine zelfs bij hogere spilsnelheden stabiel blijft. Omdat de spoel tijdens het opwikkelen plat ligt, zorgt de zwaartekracht ervoor dat de draad gelijkmatig op zijn plaats blijft liggen, wat een van de redenen is waarom deze lay-out de meest gebruikelijke keuze blijft voor zwaardere draad.
Verticale vat- of mandoprollers
Draad wordt in een roterende mand of ton gelegd in een achtvormig of horizontaal windpatroon, wat gebruikelijk is voor fijnere draad die wordt gebruikt bij de productie van veren, spijkerdraad of koper- en aluminiumgeleiderdraad die bestemd is voor verder trekken. Deze lay-out heeft de neiging de draadtwist en torsiespanning te verminderen in vergelijking met het wikkelen van haspel tot haspel, wat van belang is omdat gedraaide draad ongelijkmatige slijtage van de trekmatrijzen en een inconsistente oppervlakteafwerking op zachte metalen kan veroorzaken.
Precisielaagwinders
Laagwikkelaars worden gebruikt waar elke draai precies naast de vorige moet liggen. Ze worden veel gebruikt in geëmailleerde magneetdraad, lasdraad voor robottoevoersystemen en elke spoel die zijn vruchten moet afwerpen zonder later in de war te raken. Een traversemechanisme beweegt heen en weer synchroon met de rotatie van de spil, en de pitch-nauwkeurigheid wordt vaak binnen 0,1 tot 0,3 millimeter gehouden. Deze nauwe tolerantie zorgt ervoor dat een robotlascel urenlang onafgebroken draad kan trekken zonder dat een enkel probleem de lascyclus onderbreekt.
Combinatie van oprol- en taplijnen
In plaats van het oprollen en verpakken als twee afzonderlijke stations te laten werken, installeren veel fabrieken nu een combinatielijn waarbij de opwikkelaar rechtstreeks in een draadtakelmachine of omsnoeringskop loost. Dit maakt handmatige handelingen tussen de twee stappen overbodig en wordt al snel de standaardconfiguratie voor lasdraad- en MIG-draadbewerkingen met middelhoge tot grote volumes, omdat het ook vloerruimte vrijmaakt die anders nodig zou zijn voor een buffertransporteur tussen twee afzonderlijke machines.
Roterende Flyer-oprollers
Een vliegerarm draait rond een stationaire spoel of doorn, waarbij de draad wordt neergelegd terwijl het opnamepunt vast blijft. Dit ontwerp is geschikt voor toepassingen met een kleinere diameter en hoge snelheid waarbij de draad zelf te delicaat is om door een draaiende ring te worden getrokken, zoals fijn koperdraad of gecoate draad waarbij slijtage aan het oppervlak tot een minimum moet worden beperkt.
Dubbele kop of dubbele spindel-coilers
Twee opwikkelkoppen lopen parallel of afwisselend op hetzelfde basisframe, zodat de ene kop een voltooide spoel kan lossen terwijl de andere blijft wikkelen, waardoor de dode tijd tussen cycli bijna nul wordt. Deze configuratie is gebruikelijk in fabrieken met een hoog dagelijks volume, waar zelfs een paar seconden stilstand per cyclus leidt tot een aanzienlijk productieverlies gedurende een volledige dienst.
Draadoprolmachine versus draadtakelmachine: waar iedereen past
Deze twee machines raken vaak in de war omdat ze meestal naast elkaar op de productievloer staan, maar ze verschillende problemen oplossen.
Draadoprolmachine
Vormt de draad tot een spoel, regelt het aantal windingen en de diameter van de spoel en bepaalt het uiteindelijke spoelgewicht. Zijn hoofdtaak is vormgeven en meten, niet vastzetten. Alles over de interne geometrie van de spoel, hoe strak deze is opgewonden, hoe gelijkmatig de lagen zijn gestapeld en hoe schoon de begin- en eindpunten zijn, komt uit deze fase.
Draadtaapmachine
Wikkelt tape, of in sommige gevallen plastic omsnoeringsband, rond de afgewerkte spoel op twee of meer punten, zodat de spoel zijn vorm behoudt tijdens hantering, opslag en transport. Zonder deze stap kan een spiraal van verenstaal of lasdraad openspringen en in de knoop raken zodra deze de machine verlaat. Bij het opnemen gaat het puur om het behouden van de vorm die de spoel al heeft gecreëerd, en niet om het corrigeren van een slecht opgewonden spoel.
In een efficiënte lay-out wordt de spoel van de oprolkop overgebracht naar een draaitafel of transportband, waar de tape-eenheid eromheen indexeert, tape op het geprogrammeerde aantal punten aanbrengt en de afgewerkte, gebandeerde spoel loslaat op een afhaaltransportband. Fabrieken die de stap van het vastplakken overslaan en afhankelijk zijn van handmatig binden, rapporteren een ruwweg drie tot vijf keer langere cyclustijd per rol en een merkbaar hoger uitval van rollen die loskomen voordat ze de klant bereiken.
Het helpt ook om afzonderlijk na te denken over faalwijzen. Een oprolprobleem manifesteert zich als een ovale, losse of overlappende spoel recht van het hoofd. Een probleem met het vastplakken komt later naar voren, vaak nadat de spoel al een paar handelingen heeft ondergaan, zoals tape die is uitgegleden, gescheurd of er niet in is geslaagd de spoel gesloten te houden. Door te diagnosticeren in welke fase de klacht van een klant is ontstaan, bespaart u veel verspilde tijd voor het oplossen van problemen op de werkvloer.
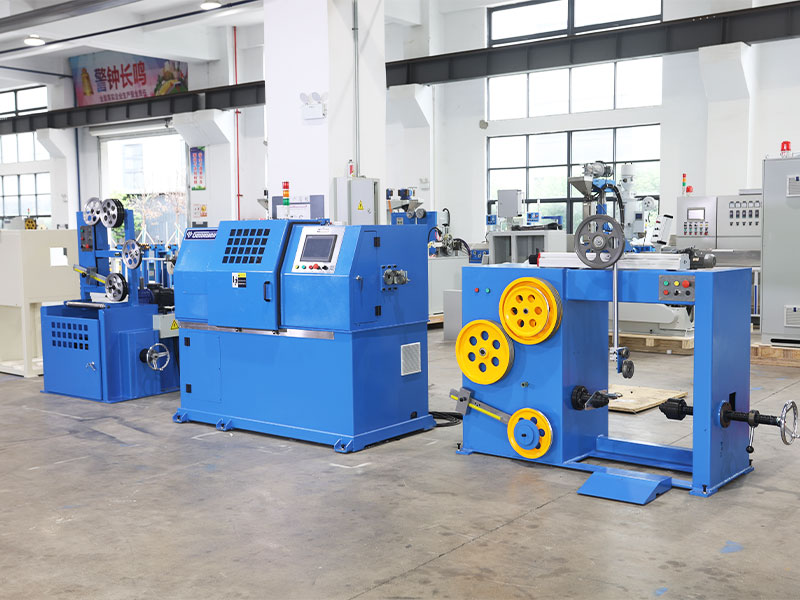
Kerncomponenten en wat u moet controleren voordat u koopt
Elke draadoprolmachine, ongeacht het merk, is gebouwd rond hetzelfde handvol subsystemen. Als een koper weet wat iedereen bijdraagt, kan hij een specificatieblad correct lezen in plaats van alleen maar de snelheidscijfers te vergelijken.
| Subsysteem | Kleine plicht | Middelzware plicht | Zwaar uitgevoerd |
|---|---|---|---|
| Draaddiameterbereik | 0,2 tot 1,6 mm | 1,6 tot 6,0 mm | 6,0 tot 16 mm |
| Gewichtscapaciteit van de spoel | Tot 25kg | 25 tot 250kg | 250 tot 1.200kg |
| Spilsnelheid | Tot 1.200 tpm | 300 tot 800 tpm | 80 tot 300 tpm |
| Aandrijvingstype | AC-motor met omvormer | Servomotor | Servo met versnellingsbakreductie |
| Typische omschakeltijd | 5 tot 10 minuten | 10 tot 25 minuten | 20 tot 45 minuten |
Voedings- en spanningscontrole
Een dansarm, een pneumatische spanner of een loadcell-systeem met gesloten lus zorgen ervoor dat de draadaanvoer in de oprolkop op een constante, regelbare spanning blijft. Ongelijkmatige spanning is de meest voorkomende oorzaak van losse of ovale spoelen, dus dit onderdeel verdient meer aandacht dan de meeste kopers eraan besteden tijdens de uitrustingskeuze. Op duurdere machines rapporteert de spanner live feedback aan het bedieningspaneel, waardoor een operator een spanningstrend kan zien voordat deze in een afgekeurde spoel verandert, in plaats van het probleem achteraf te ontdekken.
Rolkop of spinner
Dit is het roterende element dat de draad feitelijk tot een ring of laag vormt. De kopdiameter is meestal instelbaar binnen een bepaald bereik, waardoor één machine meerdere spoelformaten kan verwerken zonder een volledige gereedschapswisseling. De kwaliteit van de lagers in dit geheel heeft een buitensporig effect op zowel het geluidsniveau als de onderhoudskosten op de lange termijn, omdat de lagers continu op het volledige nominale toerental van de machine draaien.
Tellen en lengtemeting
Een encoderwiel of optische teller volgt het aantal bochten of de lineaire lengte, zodat de machine precies op het beoogde gewicht of de exacte lengte snijdt. Moderne controllers hebben een lengtenauwkeurigheid van minder dan 0,5 procent op goed onderhouden apparatuur. Deze meting wordt ook direct meegenomen in de berekeningen van het gewicht van de rollen, wat van belang is voor fabrieken die draad per gewicht verkopen en moeten voorkomen dat de rollen voortdurend te vol raken.
Snijden en uitwerpen
Zodra het beoogde aantal is bereikt, snijdt een pneumatische of hydraulische schaar de draad door, en een uitwerparm of kantelbare wieg duwt de voltooide spoel naar het volgende station, vaak een draadtakelmachine. Een zuivere, braamvrije snede is belangrijker dan het klinkt, omdat een rafelig draaduiteinde tijdens het stapelen aan de volgende rol kan blijven haken of tijdens het wikkelen aan de verpakkingsfolie kan blijven haken.
Bedieningspaneel en receptopslag
Op de mens-machine-interface stelt een operator de draaddiameter, het beoogde spoelgewicht of aantal windingen, de spilsnelheid en de spanningsdoelen in. Machines met receptopslag zorgen ervoor dat een fabriek voor elk product een volledige parameterset kan opslaan en deze binnen enkele seconden kan oproepen, in plaats van elke waarde bij elke omschakeling handmatig opnieuw in te voeren, wat een van de grootste stille tijdbesparingen is in een fabriek met meerdere producten.
Hoe het gedrag bij het oprollen verandert bij gangbare draadmaterialen
Dezelfde oprolmachine kan zich heel anders gedragen, afhankelijk van het materiaal dat er doorheen gaat, en kopers die dit over het hoofd zien, gaan uiteindelijk op zoek naar kwaliteitsproblemen die in werkelijkheid een materiaalmismatch zijn en geen machinefouten.
Zacht staal en lasdraad
Redelijk vergevingsgezind bij het oprollen omdat het zijn vorm goed vasthoudt, maar zwaarder staal heeft een sterkere spanning nodig en een steviger lageropstelling van de spoelkop om doorbuiging bij snelheid te voorkomen.
Koper- en aluminiumgeleiderdraad
Zachter en gevoeliger voor markeringen op het oppervlak, dus de spanning moet lager zijn en de geleidingsrollen profiteren van een gladder, vaak gecoat, contactoppervlak om schuren van de afwerking te voorkomen.
Verenstaal
De hoge neiging tot terugveren betekent dat de spoel zich wil openen op het moment dat de spanning wordt opgeheven. Dat is precies de reden waarom de tapstap zo belangrijk is voor dit materiaal en waarom het aantal tappunten doorgaans hoger is voor verendraad dan voor zachtere metalen.
Roestvrij staaldraad
Een hogere hardheid verhoogt de slijtage van de geleiderollen en het snijblad in de loop van de tijd, dus fabrieken met veel roestvast staal vervangen doorgaans slijtageonderdelen in een kortere cyclus dan fabrieken met voornamelijk zacht staal.
Gecoate of geïsoleerde draad
Emaille of plastic coatings kunnen worden beschadigd door overmatige spanning of ruwe geleidingsoppervlakken, dus deze materialen werken meestal met een lagere spanning, waarbij extra aandacht wordt besteed aan het schoonhouden van de geleidingsrollen en vrij van ingebed vuil.
Een volledige productiecyclus, stap voor stap
Door de feitelijke volgorde te begrijpen die een spoel doorloopt, kan een koper scherpere vragen stellen tijdens een fabrieksbezoek of apparatuurdemonstratie, aangezien elke stap een plaats is waar kwaliteit kan worden gewonnen of verloren.
- Ruwe draad betaalt zich uit vanaf een aanvoerspoel of treklijn en gaat door een eerste richter om eventuele krommingen uit de stroomopwaartse verwerking te verwijderen.
- Draad komt het spansysteem binnen, waar een danserarm of krachtcel een constante trekkracht vasthoudt terwijl deze naar de oprolkop wordt gevoerd.
- De oprolkop of spinner begint te wikkelen, geleid door het traversemechanisme als de machine een precisie-laagopwikkelaar is, of door het natuurlijke rotatiepad als het een ringopwikkelaar is.
- Een encoder telt continu het aantal windingen of meet de lengte ten opzichte van het op het bedieningspaneel ingestelde doel.
- Zodra het doel is bereikt, signaleert de machine de knipschaar, die de draad op het geprogrammeerde punt netjes doorsnijdt.
- Een uitwerparm, kantelbare wieg of transportband verplaatst de voltooide spoel van de kop naar het volgende station.
- Als er een Wire Taping Machine is geïntegreerd, indexeert de spoel in de tapecarrousel, waar tape op twee tot vier punten rond de omtrek wordt aangebracht.
- De afgewerkte bandrol gaat naar een transportband waar hij wordt gewogen, geëtiketteerd en klaargezet voor verpakking of verzending.
Elke zwakke schakel in deze keten, of het nu gaat om een versleten spanner, een bot snijmes of een niet goed uitgelijnde tapecarrousel, heeft de neiging om een aantal stappen later als een kwaliteitsklacht te verschijnen. Daarom lossen fabrieken die problemen systematisch vanaf stap één oplossen, problemen sneller op dan fabrieken die direct overgaan tot het afstellen van de laatste machine in de rij.
Hoe u de juiste draadoprolmachine voor uw lijn kiest
De onderstaande checklist geeft de vragen weer die daadwerkelijk een aankoopbeslissing veranderen, gebaseerd op de technische criteria waar de meeste inkoopteams aan werken bij het specificeren van nieuwe oprolapparatuur.
- Bevestig het volledige draaddiameterbereik dat u vandaag gebruikt en waar u de komende twee tot drie jaar verwacht uit te breiden, niet alleen de huidige bestseller.
- Zorg ervoor dat het spoelgewicht overeenkomt met uw verpakkings- en verzendstandaard; een machine die het streefgewicht zelfs maar 2 procent overschrijdt, verhoogt de reële materiaalkosten over een volledig productiejaar.
- Controleer of de machine rechtstreeks kan worden gekoppeld aan een draadtakelmachine op hetzelfde basisframe, of dat er een aparte transportband en extra vloeroppervlak voor nodig is.
- Vraag naar de omschakeltijd tussen spoelgroottes; sommige machines hebben 5 minuten nodig, andere 45 minuten, en dat verschil wordt snel groter in een fabriek met meerdere producten.
- Bekijk de taalopties op het bedieningspaneel en of de operator door het opslaan van recepten een opgeslagen taak kan oproepen in plaats van de parameters handmatig opnieuw in te voeren.
- Controleer welke reserveonderdelen lokaal op voorraad zijn en welke moeten worden geïmporteerd, aangezien spiraalkoplagers en spanningssensoren de onderdelen zijn die het snelst slijten.
- Vraag hoe de machine presteert bij alle materialen die u gebruikt, en niet alleen bij het monster dat de leverancier gebruikt in een demonstratievideo.
- Kijk naar de voetafdruk, inclusief het rechttrekken van de invoer, het tapen van de uitvoer en de transportbandsecties, en niet alleen naar de oprolkop zelf, aangezien het vloeroppervlak tijdens de planning vaak wordt onderschat.
- Vraag naar het geluidsniveau en de trillingen op volle snelheid als de machine in de buurt van andere precisieapparatuur of in een gedeelde werkruimte zal draaien.
Een draadtapemachine integreren in een oprollijn
Een goed afgestelde combinatie van oprollen en tapen wordt minder beoordeeld op topsnelheid en meer op het aantal spoelen dat wordt afgewezen vanwege losse wikkelingen, niet-gecentreerde plaatsing van de tape of tape die het afgesneden draaduiteinde overlapt.
De meeste Wire Taping Machine-eenheden indexeren rond de spoel op een roterende carrousel of een stel aangedreven rollen, waarbij twee tot vier wikkelingen tape worden aangebracht op elk van de twee tot vier punten rond de omtrek van de spoel. Het aantal tappunten hangt af van de spoeldiameter en de draadstijfheid; een stijvere, zwaardere spoel heeft doorgaans vier punten nodig om gesloten te blijven, terwijl een lichtere spoel er twee kan vasthouden.
Wanneer u een gecombineerde lijn specificeert, vraag dan aan de leverancier om een proefspoel te gebruiken van uw eigenlijke draad, en niet van een demospoel, aangezien de oppervlakteafwerking van de draad en het terugverende gedrag de manier waarop de tape moet worden gespannen, veranderen. Een tape-overlapping van ongeveer 30 tot 50 procent per omwikkeling is een gebruikelijk uitgangspunt, en wordt vervolgens aangepast op basis van hoe de spoel zich gedraagt tijdens transporttests.
De breedte van de tape en het type lijm zijn ook belangrijker dan veel kopers verwachten. Een smallere tape is sneller aan te brengen, maar heeft mogelijk meer wikkelingen nodig om een zwaardere spoel gesloten te houden, terwijl een bredere tape het oppervlak van de spoel in minder passages bedekt, maar de materiaalkosten per spoel verhoogt. De kleefkracht moet worden afgestemd op de verwachte opslagduur en hanteringsomstandigheden van de spoel, aangezien een tape die goed presteert in een klimaatgecontroleerd magazijn mogelijk niet zo goed standhoudt op een transportroute buitenshuis of bij hoge luchtvochtigheid.
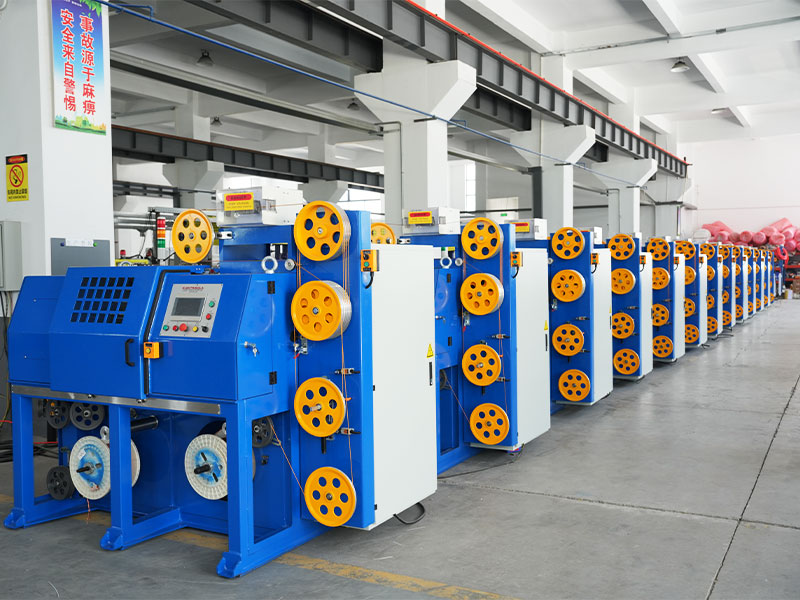
Industrieën die dagelijks afhankelijk zijn van draadoprolapparatuur
Lastoevoegmaterialen voor lassen
MIG-draad, ondergedompelde boogdraad en draad met gevulde draad worden allemaal verzonden als bandspoelen, trommels of spoelen, en de consistentie van de spoel heeft rechtstreeks invloed op hoe soepel de draad door een lastoorts wordt gevoerd.
Lente productie
Ruwe verendraad arriveert vooropgerold voor opslag en transport voordat het een afzonderlijk veervormproces doorloopt, zodat de uniformiteit van de spoel de invoerstoringen bij de vormmachine vermindert.
Schermen en bouwdraad
Prikkeldraad, verbindingsdraad en wapening worden op grote volumes geproduceerd, waarbij de nadruk ligt op de nauwkeurigheid van het spoelgewicht voor kostenbeheersing bij dunne marges.
Kabel en geleiderdraad
Koper- en aluminiumgeleiderdraad wordt tussen de trekgangen opgerold, waarbij voorzichtige behandeling belangrijk is om krassen op het oppervlak te voorkomen die de geleidbaarheid langs de lijn zouden beïnvloeden.
Bevestigingsmiddel en spijkerdraad
Hogesnelheidslijnen voor het maken van spijkers trekken rechtstreeks uit de spoelen, dus het uitbetalingsgedrag van de spoelen moet soepel genoeg zijn zodat de stroomafwaartse kop niet afslaat.
Draadgaas en gaas
De rollen worden rechtstreeks in gaasweef- of lasapparatuur ingevoerd, waar de consistentie van de afmetingen voorkomt dat het gaaspatroon tijdens een productierun afwijkt.
Componenten voor autobedrading
Draad met een kleinere diameter die wordt gebruikt bij de productie van kabelbomen voor auto's profiteert van het nauwkeurig opwikkelen van lagen, omdat verwarde uitbetaling zich direct vertaalt in lagere snelheden van de kabelboomassemblagelijn.
Landbouwdraadproducten
Balendraad en algemene landbouwbinddraad worden in grote hoeveelheden geproduceerd, waarbij de consistentie van het rolgewicht boerderijen en distributeurs helpt bij het plannen van het gebruik zonder giswerk.
Elektrode- en vulmetaalproductie
Toevoegdraad met een fijne diameter voor speciale lasprocessen is sterk afhankelijk van nauwe wikkeltoleranties, aangezien zelfs kleine spanningsvariaties de boogstabiliteit tijdens gebruik beïnvloeden.
Onderhoudsgewoonten die de levensduur van de machine verlengen
Dagelijks
Veeg de oprolkop schoon en controleer op draadresten in de geleidingsrollen; een opeenhoping van fijne metaalspaanders is de meest voorkomende oorzaak van krassen op het oppervlak van de afgewerkte spoel.
Wekelijks
Inspecteer de spanningssensoren en de draaipunten van de danserarmen op een soepele beweging en controleer of de pneumatische knipschaar nog steeds een zuivere snede zonder bramen produceert.
Maandelijks
Smeer de spindellagers volgens het schema van de fabrikant, controleer de spanning van de aandrijfriem en laat een kalibratiespoel opnieuw draaien om te bevestigen dat het aantal omwentelingen en de lengtemeting nog steeds binnen de tolerantie liggen.
Driemaandelijks
Controleer de uitlijning tussen de oprolkop en de afhaalband of de invoer van de draadtakelmachine, aangezien zelfs een kleine afwijking hier ervoor zorgt dat de spoelen vastlopen of dat de tape uit het midden terechtkomt.
Jaarlijks
Laat een volledige inspectie van de wikkelingen van de aandrijfmotor, de toestand van de versnellingsbakolie en de nauwkeurigheid van de encoder uitvoeren, aangezien deze componenten langzaam verslechteren en gemakkelijk over het hoofd worden gezien totdat de uitvoerkwaliteit al is afgenomen.
Door een eenvoudig onderhoudslogboek per machine bij te houden, in plaats van te vertrouwen op het geheugen, wordt het veel gemakkelijker om een langzame achteruitgang in de prestaties op te merken voordat deze uitmondt in een ongeplande stilstand. Veel fabrieken merken dat een afgedrukte checklist bij de machine, afgevinkt bij ploegwisseling, kleine problemen dagen of weken opmerkt voordat ze anders als een kwaliteitsklacht naar boven zouden komen.
Problemen met veel voorkomende draadoprolmachines oplossen
| Symptoom | Waarschijnlijke oorzaak | Eerste oplossing om te proberen |
|---|---|---|
| De spoel komt er los of ovaal uit | Inconsistente draadspanning | Kalibreer de danserarm of spanningssensor opnieuw |
| Het spoelgewicht wijkt af van het doel | Versleten encoderwiel of slip | Reinig en inspecteer het contactoppervlak van het meetwiel |
| Draadkrassen of vlekken op het oppervlak | Vuil in geleidingsrollen of niet goed uitgelijnde matrijzen | Maak de rollen schoon en controleer de matrijsuitlijning |
| Tape-wikkelingen komen niet in het midden op de spoel terecht | Verkeerde uitlijning tussen de uitvoer van de haspel en de invoer van de draadtakelmachine | Controleer de uitlijning van de transportband of de draaitafel opnieuw |
| Machine stopt halverwege de cyclus | Overbelaste aandrijfmotor of vastgelopen schaar | Verminder de belasting, inspecteer het schaarblad op bramen of vuil |
| Draad springt of slaat over tijdens het opwikkelen | Versleten geleiderollagers of slippen van de riem | Inspecteer en vervang versleten geleiderollagers |
| Coillagen kruisen elkaar of overlappen elkaar ongelijkmatig | Traverse-mechanisme loopt niet synchroon met de spilsnelheid | Kalibreer de timing van de verplaatsing opnieuw tegen de rotatie van de spil |
Wat verandert er momenteel in de draadoproltechnologie?
Kopers vragen ook steeds vaker om snelwisselgereedschap waarmee één machine een breder draaddiameterbereik kan bestrijken zonder langdurige mechanische omschakeling, omdat kleinere batchruns en frequentere productwisselingen steeds gebruikelijker zijn geworden bij de draad- en kabelproductie.
Dataconnectiviteit is een ander gebied waar gestage verandering plaatsvindt. In plaats van een zelfstandig bedieningspaneel loggen nieuwere machines steeds vaker het aantal spoelen, de cyclustijd en de spanningstrendgegevens in een gedeeld fabrieksnetwerk, waardoor een onderhoudsteam een langzaam ronddrijvende sensor over meerdere machines tegelijk kan detecteren in plaats van te wachten tot elke machine afzonderlijk een fout signaleert. Dit soort zichtbaarheid wordt een onderscheidende factor tussen leveranciers, zelfs als de belangrijkste mechanische wikkelprestaties vergelijkbaar zijn.
Energieverbruik tijdens inactiviteit krijgt ook meer aandacht, met servosystemen die tussen cycli kunnen terugvallen naar een laag energieverbruik in plaats van de aandrijfmotor continu te laten draaien, wat zich optelt over een lijn met meerdere machines die langere diensten draait.
Handmatig, halfautomatisch en volledig automatisch oprollen vergeleken
| Configuratie | Ongeveer. Uitvoer per ploeg | Operatorvereiste |
|---|---|---|
| Handmatig oprollen | 40 tot 60 spoelen | 1 fulltime operator per station |
| Halfautomatische haspel | 150 tot 400 spoelen | 1 operator, parttime aandacht |
| Volautomatische oprol- en taplijn | 400 tot 1.200 spoelen | 1 operator die toezicht houdt op meerdere machines |
De kloof tussen semi-automatisch en volledig automatisch komt vaak neer op hoeveel aandacht de operator nog nodig heeft voor de tap- en uitwerpstappen. Bij een semi-automatische lijn is doorgaans een persoon nodig die de opnamestap handmatig activeert of assisteert, terwijl een volledig automatische lijn de overgang afhandelt zonder tussenkomst van de operator, waardoor die persoon de vrijheid heeft om twee of drie machines tegelijk te overzien in plaats van op één station te staan.
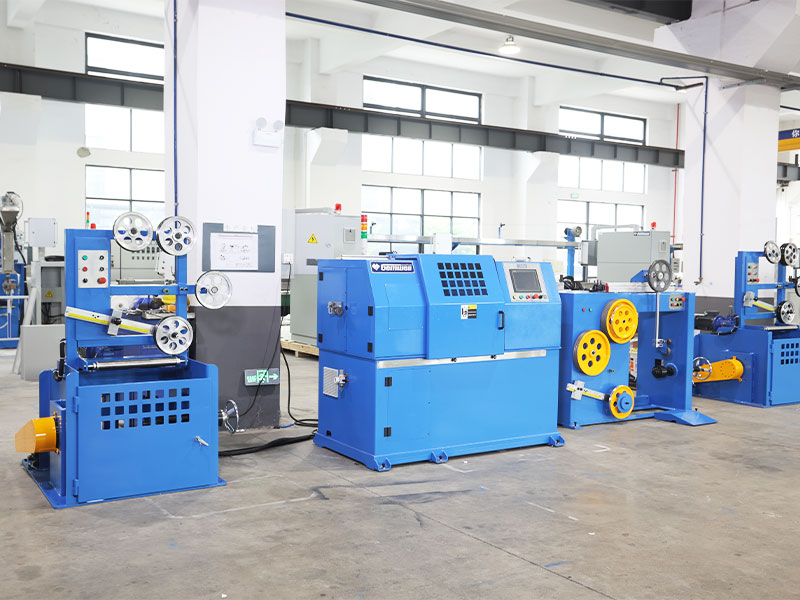
Een leverancier of fabriek evalueren voordat u een bestelling plaatst
Aangezien de meeste oprolmachines worden besteld als kapitaaluitrusting die bedoeld is om jarenlang mee te gaan, is de evaluatie van de leverancier net zo belangrijk als de evaluatie van het machinespecificatieblad.
Vraag om een live proefrit
Een video of een persoonlijke proef met uw werkelijke draadmonster onthult veel meer dan een catalogusspecificatie, omdat het oprolgedrag verandert afhankelijk van de materiaalhardheid, de oppervlaktecoating en zelfs de specifieke leverancier van uw ruwe draad.
Controleer de levertijd van reserveonderdelen
Vraag direct hoe lang het duurt om een vervangende spanningssensor, spiraalkoplager of snijmes te krijgen, en of de leverancier veelvoorkomende slijtageonderdelen lokaal op voorraad houdt in plaats van op verzoek vanuit het buitenland te verzenden.
Bevestig de ondersteuningsstructuur na verkoop
Begrijp of er technische ondersteuning beschikbaar is via een videogesprek, of een technicus indien nodig ter plaatse kan komen en welke responstijd u kunt verwachten als de machine halverwege de productie uitvalt.
Bekijk eerdere installaties in vergelijkbare toepassingen
Een leverancier met meerdere bestaande installaties in uw specifieke draadtype en spoelgewichtsbereik is over het algemeen een veiliger keuze dan een leverancier wiens ervaring geconcentreerd is in een heel andere productcategorie.
Veel voorkomende fouten die kopers maken bij het specificeren van een oprolmachine
- De machine is alleen op maat gemaakt voor de huidige best verkochte draaddiameter in plaats van voor het volledige assortiment dat de fabriek feitelijk het hele jaar door draait.
- Het vloeroppervlak onderschatten door alleen de voetafdruk van de spoelkop te meten en de invoerricht- en uitvoertapesecties te vergeten.
- Het kiezen van de hoogste snelheid als belangrijkste beslissingsfactor en het negeren van de omsteltijd, wat vaak belangrijker is in een fabriek met meerdere producten.
- Een proefdraaien met de eigenlijke draad van de fabriek overslaan en alleen vertrouwen op de demonstratievideo van een leverancier met ander materiaal.
- De beschikbaarheid van reserveonderdelen over het hoofd zien tot nadat de machine al is geïnstalleerd en een aan slijtage onderhevig onderdeel voor de eerste keer defect raakt.
- Het behandelen van de oprolmachine en de draadtaapmachine als een bijzaak in plaats van beide vanaf het begin van het project samen te plannen.
Kostenfactoren en rendement op investering
3 tot 5x
Snellere cyclustijd wanneer het tapen geautomatiseerd is in plaats van met de hand gebonden
0,5%
Typische lengtemeetnauwkeurigheid op een goed onderhouden haspel
2 tot 3 jaar
Gemeenschappelijke terugverdientijd voor fabrieken die handmatig oprollen vervangen door geautomatiseerde lijnen
Naast de aankoopprijs moeten kopers rekening houden met het energieverbruik van de aandrijfmotor, de kosten en de doorlooptijd van reserveonderdelen zoals lagers en spanningssensoren, en hoeveel vloeroppervlak een gecombineerde spoel- en draadtaapmachinecel nodig heeft vergeleken met twee afzonderlijke stations die met elkaar zijn verbonden door een transportband. Installaties met meerdere draaddiameters zouden de omsteltijd ook als terugkerende kosten moeten beschouwen, aangezien een langzame omschakeling de dagelijkse productie in beslag neemt, zelfs als de nominale snelheid van de machine er op papier goed uitziet.
Herverdeling van arbeid is een ander onderdeel van de rendementsberekening dat gemist wordt. Het vervangen van twee of drie handmatige oprolstations door één geautomatiseerde lijn zorgt niet alleen voor een vermindering van het personeelsbestand, het geeft ervaren werknemers ook de vrijheid om functies als kwaliteitsinspectie of machinetoezicht te vervullen, waarbij hun oordeel meer waarde toevoegt dan herhaaldelijk handmatig oprollen ooit zou kunnen.
Veelgestelde vragen
Welke draaddiameters kan een typische draadoprolmachine aan?
De meeste machines zijn gebouwd voor een bepaald bereik in plaats van voor één vast formaat. Machines voor klein gebruik hebben gewoonlijk een bereik van 0,2 tot 1,6 mm, eenheden voor middelzwaar gebruik kunnen 1,6 tot 6,0 mm aan, en oprolmachines voor zwaar gebruik zijn gebouwd voor 6,0 tot 16 mm of meer, afhankelijk van de wikkelkop en de afmetingen van de aandrijving.
Heb ik een aparte draadtakelmachine nodig, of kan deze in de haspel worden ingebouwd?
Beide opstellingen bestaan. Sommige fabrieken gebruiken de haspel- en tape-eenheid als één gecombineerde cel die een basisframe en een besturingssysteem deelt, waardoor het vloeroppervlak en de handling worden verminderd. Anderen houden ze als afzonderlijke machines die met elkaar verbonden zijn door een transportband, wat meer flexibiliteit geeft als de spoelgroottes sterk variëren.
Hoe vaak moeten spanningssensoren opnieuw worden gekalibreerd?
Een maandelijkse kalibratiecontrole ten opzichte van een bekende referentiespoel is voor de meeste fabrieken een redelijke basislijn, met frequentere controles als de machine meerdere draadtypen of meters in rotatie gebruikt, omdat elke verandering in de materiaalstijfheid van invloed is op de manier waarop de sensor de spanning meet.
Wat zorgt ervoor dat de spoelen loskomen na het tapen?
Dit is meestal een spanningsprobleem stroomopwaarts bij de oprolkop en niet zozeer een probleem met het tapen. Als de spoel zelf niet strak en consistent is opgewonden, zal geen enkele aanpassing van de tape stroomafwaarts dit volledig corrigeren. Daarom moeten de spanningsinstellingen van de spoelkop het eerste zijn dat wordt gecontroleerd.
Kan één machine verschillende draadmaterialen, zoals staal en koper, oprollen zonder grote omschakeling?
Veel machines kunnen een reeks materialen verwerken met alleen spannings- en snelheidsaanpassingen, omdat de kernmechanica van het wikkelen niet verandert. Zachtere materialen zoals koper hebben over het algemeen lagere spanningsinstellingen nodig dan harder verenstaal om oppervlaktevervorming te voorkomen.
Hoeveel vloeroppervlak heeft een gecombineerde wikkel- en taplijn nodig?
Dit varieert afhankelijk van de spoelgrootte en het machinemodel, maar als algemeen planningscijfer heeft een middelgrote gecombineerde lijn die rollen tot ongeveer 250 kg verwerkt, doorgaans een voetafdruk nodig van 4 tot 7 meter lang, inclusief invoer- en uitvoerbandsecties.
Hoe lang gaat een spoelkop doorgaans mee voordat belangrijke onderdelen vervangen moeten worden?
Als de lagers regelmatig worden gesmeerd en de lagers worden geïnspecteerd volgens het schema dat eerder in deze handleiding is beschreven, kan een lagersamenstel met spiraalkop gewoonlijk enkele jaren ononderbroken worden geproduceerd voordat vervanging nodig is, hoewel de exacte levensduur sterk afhangt van de hardheid van het draadmateriaal en de loopsnelheid.
Is servoaandrijving altijd beter dan een standaard AC-motor met inverter?
Niet noodzakelijk voor elke toepassing. Servoaandrijvingen bieden een fijnere snelheids- en positieregeling, wat de nauwkeurige laagwikkeling en combinatielijnen met strakke tapsynchronisatie ten goede komt, maar een goed gespecificeerd AC-invertersysteem is vaak perfect geschikt voor het eenvoudiger ringspoelen van zwaardere draad waarbij ultrafijne controle minder kritisch is.
Wat is de grootste factor in het aantal spoelen dat een machine per dienst kan produceren?
De omschakelfrequentie heeft meestal een grotere impact dan de hoogste nominale snelheid voor fabrieken die meerdere producten draaien, omdat een machine die snel overschakelt tussen draaddiktes meer van de verschuiving in actieve productietijd behoudt vergeleken met een machine die sneller draait maar langer stilstaat tijdens het instellen.
Moet de tapebreedte hetzelfde zijn voor alle spoelformaten die op één lijn worden geproduceerd?
Niet altijd. Grotere, zwaardere spoelen hebben over het algemeen baat bij bredere tape of extra tappunten om te voorkomen dat de spoel openspringt, terwijl kleinere, lichtere spoelen vaak voldoende kunnen worden vastgezet met smallere tape en minder omwikkelingen, zodat veel planten meer dan één tapebreedte bij de hand hebben.
 Verwant Producten