E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Het directe antwoord: wat definieert een goede koperdraad-doorsnedemachine
A koperdraad die dwarsdoorsnedemachine vastloopt wordt eerst beoordeeld op dimensionale herhaalbaarheid, niet op topsnelheid. De directe maatstaf die in de meeste geleiderfabrieken wordt gebruikt, is het afgewerkte dwarsdoorsnedeoppervlak dat daarbinnen wordt gehouden plus of min 1 procent van nominaal over een gehele productiespoel, bevestigd door continue laserdiametermeting in plaats van periodieke handmetingen. Al het andere in dit artikel, van het ontwerp van de kooi tot de slijtageschema's van de matrijzen, is bedoeld om dat ene nummer te beschermen.
Een constructie van gestrand koper heeft de voorkeur boven massieve staaf, waar een kabel herhaaldelijk buigen moet overleven. Door één grote geleider in 7, 19 of 37 fijnere strengen te splitsen, wordt de buigspanning over veel kleine stralen verdeeld in plaats van over één grote. Dit is de mechanische reden dat gestrande geleiders veel langer bestand zijn tegen vermoeiingsscheuren dan massieve draad met hetzelfde dwarsdoorsnedeoppervlak.
Een korte geschiedenis van de evolutie van stranduitrusting
Vroege draadstranding was gebaseerd op eenvoudige frames voor het maken van touw, aangepast aan textielmachines, waarbij klossen op een handmatig gedraaide mand werden gemonteerd. Koperstrengen werden met lage snelheid samengelegd, en de consistentie van de dwarsdoorsnede was sterk afhankelijk van het spanningsgevoel van de operator en niet van enige gemeten feedback.
De verschuiving naar aangedreven starre framekooien in het midden van de twintigste eeuw maakte het mogelijk dat meerdere spoelen als één gebalanceerde eenheid konden roteren, wat voor het eerst een echt ronde, herhaalbare dwarsdoorsnede haalbaar maakte bij productiesnelheid. Buisvormige en planetaire ontwerpen volgden zodra de lager- en motortechnologie voldoende volwassen waren geworden om hogere rotatiesnelheden te ondersteunen zonder overmatige trillingen.
Moderne lijnen voegen servogestuurde spanningscontrole en inline lasermeting toe, waardoor de lus wordt gesloten tussen wat de machine doet en wat de voltooide dwarsdoorsnede daadwerkelijk meet, seconde voor seconde, in plaats van te vertrouwen op bemonstering aan het einde van de run.

Kernwerkprincipe achter vastlopen en draaien
Ongeacht de machinefamilie vinden er drie fysieke acties achter elkaar plaats: de strengen worden onder gecontroleerde tegenspanning van de voorraadspoelen getrokken, ze komen samen op een vormmatrijs of draaipunt waar de lay-geometrie wordt ingesteld, en de voltooide bundel wordt door een kaapstander naar voren getrokken met een snelheid die is afgestemd op de rotatiesnelheid van het twijnende element. De verhouding tussen de snelheid van de kaapstander en de rotatiesnelheid bepaalt de leglengte, en de leglengte bepaalt zowel de flexibiliteit als de uiteindelijke pakkingsdichtheid van de dwarsdoorsnede.
Rugspanning verdient bijzondere aandacht omdat deze op elke afzonderlijke streng afzonderlijk inwerkt. Als één spoelrem zelfs maar iets strakker is dan zijn buren, zal die streng onder meer spanning komen te staan dan de rest, zichzelf naar het midden van de bundel trekken en de buitenste laag in een onregelmatige, niet-ronde vorm vervormen zodra de geleider klaar is.
Vier machinefamilies naast elkaar vergeleken
Bundelmachines
Bundelmachines draaien een losse groep fijne strengen, doorgaans met een diameter tussen 0,05 mm en 0,4 mm, zonder dat een stijve spoelkooi het volledige geheel draagt. Dit ontwerp is geschikt voor flexibele geleiders die worden gebruikt in oortelefoonkabels, USB-kabels en dunne besturingsbedradingen, waarbij de rotatiesnelheden daartussen liggen 2.000 en 6.000 tpm afhankelijk van hoeveel strengen worden gecombineerd.
Stijve frame-strandingmachines
Machines met een star frame monteren individuele spoelen op een kooi die roteert als een enkele gebalanceerde eenheid, waardoor de spanning gelijkmatig over elke streng wordt gehouden. Dit maakt apparatuur met een stijf frame de standaardkeuze voor middelgrote en grote geleiders, van ongeveer 6 vierkante mm tot enkele honderden vierkante mm, waarbij een ronde buitenlaag er echt toe doet voor stroomafwaartse extrusie.
Buisvormige strandingsmachines
Buisvormige ontwerpen voeren draad door een roterende buis in plaats van door een volledig kooiframe, waardoor de roterende massa wordt verminderd en een hogere lijnsnelheid mogelijk is voor kleine en middelgrote secties. Fabrieken met grote volumes en middelmatige geleiders geven vaak de voorkeur aan buisapparatuur vanwege het lagere geluidsniveau en de kleinere vloeroppervlakte.
Planetaire strandingsmachines
Planetaire machines zijn zo gebouwd dat voorgedraaide strengen nooit om hun eigen as draaien terwijl ze nog steeds als een bundel bij elkaar worden gelegd. Dit is de voorkeursmethode overal waar de levensduur van draadvermoeidheid groter is dan de ruwe productiesnelheid, zoals bij stroomkabelkernen die bestemd zijn voor constant buigen.
Doorsnedegeometrie: leglengte, laagpatroon en verdichting
De leglengte is de afstand langs de voltooide geleider die nodig is voor een enkele streng om een volledige 360 graden omwikkeling te voltooien. Een kortere leglengte geeft een betere flexibiliteit, maar verbruikt meer koperlengte om dezelfde runlengte te dekken, wat het effectieve dwarsdoorsnedeoppervlak enigszins verkleint als de strengdiameter niet ter compensatie wordt aangepast.
| Laagstructuur | Totaal aantal strengen | Gemeenschappelijk gebruik |
|---|---|---|
| 1 centrum 6 | 7 | Besturingskabel, bedrading van het apparaat |
| 1 centrum 6 12 | 19 | Stroomverdeelkabel |
| 1 centrum 6 12 18 | 37 | Flexibele laskabel, robotica |
| Meerlaags, 61 strengen | 61 | Zware flexibele voedingskabel |
Verdichtingsrollen die direct na de twijnkop zijn geïnstalleerd, drukken de ronde bundel in een dichter profiel, waardoor luchtspleten tussen de afzonderlijke strengen worden verwijderd. Een gecomprimeerde 19-draads geleider vertoont doorgaans een reductie van de buitendiameter van ongeveer 8 tot 10 procent vergeleken met hetzelfde dwarsdoorsnedeoppervlak dat niet is gecomprimeerd, wat van belang is waar de afgewerkte kabel ook in een vaste connectorcilinder of leidingmaat moet passen.
Waar A Draadpaar-draaimachine Past in de lijn
A Draadpaar-draaimachine is een aparte categorie apparatuur van een machine voor het vastlopen van dwarsdoorsneden. In plaats van vele blanke koperdraden in één geleider te combineren, worden twee reeds geïsoleerde enkele geleiders om elkaar heen gedraaid om een gebalanceerd paar te vormen, de fundamentele bouwsteen van de meeste data- en communicatiekabels. De twist elimineert elektromagnetische interferentie tussen de twee geleiders, wat de reden is dat elke Ethernet-kabel en de meeste instrumentatiekabels afhankelijk zijn van getwiste paren in plaats van een eenvoudige parallelle aanleg.
Twist pitch is de parameter die ingenieurs het meest nauwkeurig volgen op een twistmachine voor draadparen. Een strakkere toonhoogte, wat meer draaiingen per meter betekent, verbetert de ruisonderdrukking, maar verbruikt meer geïsoleerde draad per afgewerkte meter en verhoogt de demping enigszins bij hogere frequenties. De productie van standaard telecomparen loopt doorgaans uiteen tussen 12 mm en 20 mm , en binnen een kabel met vier paren is elk paar meestal op een iets andere toonhoogte ingesteld om overspraak tussen aangrenzende paren te voorkomen.
Belangrijke instelbare instellingen op een draadpaar-draaimachine
- Draaisteek, onafhankelijk in te stellen voor elke spilpositie
- Rugspanning op elke individuele geleidertoevoer
- Opnamesnelheid van de kaapstander, nauwkeurig afgestemd op het toerental van de draaiende kop
- Betaal de remspanning om grommen op de voorraadhaspel te voorkomen
- Paar-op-paar pitch-offset binnen een kabelsamenstel met meerdere paren
Veel productiefaciliteiten combineren nu een machine voor het bundelen van koperdraden voor de geleiderfase met een draadpaartwistmachine voor de bekabelingsfase op één doorlopende lijn. Dit vermindert de verwerkingstijd tussen processen en verkleint de kans op oppervlakteoxidatie op blanke koperstrengen die tussen afzonderlijke stations wachten.
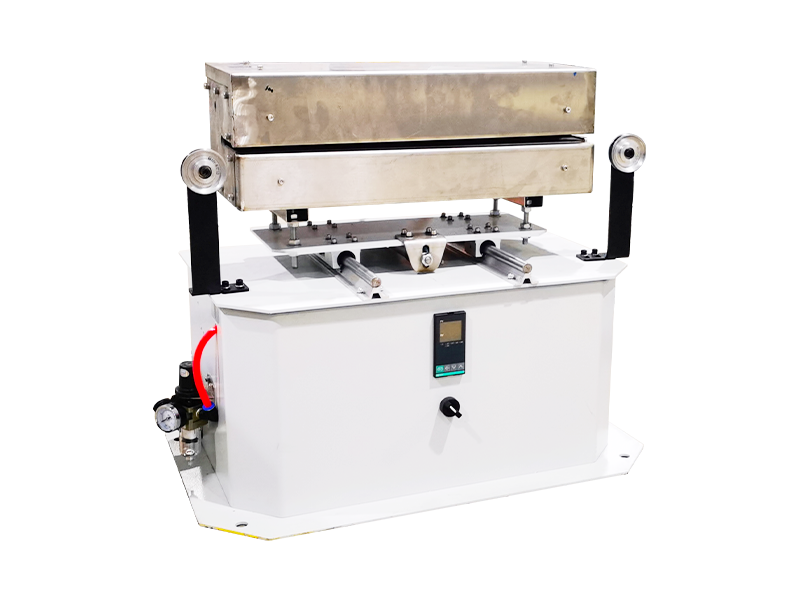
Koperkwaliteit, teken- en gloei-effecten op de kwaliteit van de stranding
De koperen staaf die een machine met een dwarsdoorsnede voedt, is bijna altijd elektrolytisch koper met een sterke spoed met een zuiverheid van 99,9 procent of hoger, verkleind door een reeks trekmatrijzen voordat het ooit de draaiende kop bereikt. De gloeitemperatuur tijdens de trekfase heeft rechtstreeks invloed op hoe elke streng zich gedraagt zodra deze de strandkooi raakt; ondergegloeid koper blijft stijver en veert terug na de draaiing, waardoor een ronde dwarsdoorsnede in een enigszins ovale vorm wordt vervormd zodra de geleider de vormmatrijs verlaat.
Geleidbaarheidstests na stranding richten zich doorgaans op een waarde dichtbij 100 procent IACS (Internationale norm voor gegloeid koper). Elke gemeten daling onder ruwweg 98 procent IACS wijst gewoonlijk op een oververhitte trekmatrijs of overmatige strengverlenging die wordt geïntroduceerd tijdens de strandingspassage zelf, die beide de moeite waard zijn om te controleren voordat u uitgaat van een probleem met de kwaliteit van de grondstoffen.
Oppervlakteafwerking speelt ook een rol die gemakkelijk over het hoofd wordt gezien. Strengen die met versleten matrijzen zijn getrokken, nemen fijne longitudinale groeven op, waardoor de oppervlakteweerstand iets toeneemt en de plaatselijke slijtage van de vormmatrijs van de strengmachine kan worden versneld zodra de schurende streng er duizenden keren per dienst doorheen gaat.
Spanningscontrolesystemen en waarom ze belangrijker zijn dan motorvermogen
Kopers die nieuw zijn bij strandingsapparatuur richten zich vaak eerst op motorvermogen, maar spanningscontrole is wat feitelijk de consistentie van de dwarsdoorsnede bepaalt. Mechanische wrijvingsremmen waren de traditionele methode, waarbij een veerbelast kussen tegen elke spoelflens werd gebruikt. Hoewel ze goedkoop zijn, slijten ze in de loop van de tijd ongelijkmatig en moeten ze regelmatig handmatig worden afgesteld om in evenwicht te blijven over een volledige spoelset.
Magnetische deeltjesremmen vervangen de wrijvingsblokken op de meeste machines uit het middensegment en premiumklasse, omdat ze een vaste spanningswaarde behouden, ongeacht hoeveel draad er nog op de spoel zit, wat wrijvingsremmen niet kunnen doen omdat de diameter van de spoel tijdens een run kleiner wordt. Servogestuurde actieve spanningscontrole gaat nog een stap verder en gebruikt een kleine motor op elke spoelpositie om actief spanning toe te voegen of te verwijderen op basis van realtime feedback, wat nu gebruikelijk is op lijnen die dwarsdoorsneden met nauwe toleranties produceren voor harnastoepassingen in de auto- of ruimtevaart.
In-line kwaliteitscontroles die operators uitvoeren tijdens een productieploeg
Bij de meeste moderne lijnen past een lasermicrometer direct na de strandkop om de buitendiameter continu te registreren in plaats van om de paar minuten te vertrouwen op handmatige bemonstering. Dit vangt drift in de dwarsdoorsnede op voordat een hele spoel wordt beïnvloed. Typische controlepunten tijdens een dienst zijn onder meer de volgende.
- Meting van de buitendiameter, continu geregistreerd door lasermeter
- Leglengteverificatie met behulp van een gemarkeerde streng en een fysieke liniaalcontrole
- Visuele inspectie van het strengoppervlak op kerfsporen achtergelaten door versleten matrijzen
- Weerstandsbemonstering per sectie van 500 meter ten opzichte van de beoogde ohm-per-km-waarde
- Controleer de spoelspanning om te bevestigen dat de spoel gelijkmatig is opgewikkeld zonder dat er vogels nestelen
Een plotselinge verandering in de lengte halverwege een spoel is bijna altijd terug te voeren op een slippende kaapstanderriem of een ongelijkmatige uitbetalingsspanning op een van de spoelen, beide snelle oplossingen die ooit eerder werden opgemerkt dan ontdekt nadat de spoel al was opgewonden en naar een klant was verzonden.
Veelvoorkomende dwarsdoorsnededefecten en hun hoofdoorzaken
| Waargenomen defect | Waarschijnlijke oorzaak | Typische oplossing |
|---|---|---|
| Ovale doorsnede | Ongelijkmatige spanning op de achterkant van de spoel | Breng de reminstellingen opnieuw in evenwicht over de kooi |
| Losse, pluizige streng lag | Versleten vormmatrijs | Vervang de matrijs op geplande uren |
| Diameter drijvende middenspoel | Slippende kaapstanderriem | Riem opnieuw spannen of vervangen |
| Oppervlaktekerving op strengen | Versleten trekmatrijs stroomopwaarts | Inspecteer en verwissel de tekenmatrijzenset |
| Inconsistente twiststeek op paren | Versleten spindellager veroorzaakt trillingen | Lager smeren of vervangen |
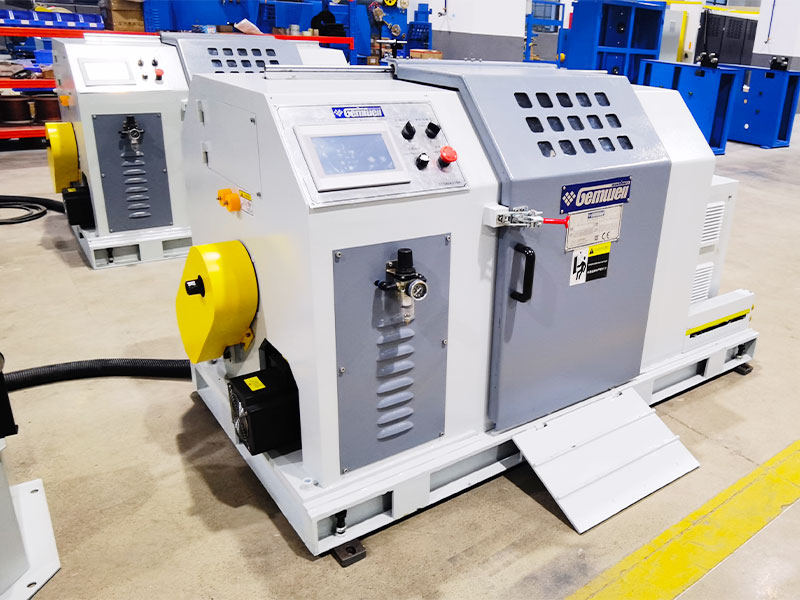
Automatisering, PLC-besturing en datalogging op moderne lijnen
Nieuwere machine-installaties voor koperdraden met een dwarsdoorsnede draaien onder een programmeerbare logische controller die een recept voor elke productcode opslaat, waarbij de leglengte, spanningsinstelpunten en kaapstandersnelheid samen in één bestand worden weergegeven. Schakelen tussen producten wordt een kwestie van het laden van een opgeslagen recept in plaats van het handmatig opnieuw instellen van een tiental knoppen, wat de omsteltijd verkort en de kans verkleint dat een instellingsfout een hele run doorloopt.
Gegevensregistratie gekoppeld aan de PLC creëert ook een traceerbaar record voor elke geproduceerde spoel, waarbij de diametermetingen, de rijsnelheid en eventuele alarmgebeurtenissen worden gelabeld aan de hand van een serienummer van de spoel. Deze traceerbaarheid wordt waardevol wanneer een downstream-klant een probleem meldt, omdat het productieteam het exacte logboek voor die spoel kan ophalen in plaats van te vertrouwen op geheugen of een papieren logboek.
Industrietoepassingen voor gestrande en gedraaide kopergeleiders
Gestrande koperen geleiders en getwiste paren komen voor in een groot aantal industrieën, en elke toepassing legt een andere prioriteit op de output van de dwarsdoorsnedemachine.
| Industrie | Prioriteit | Typische dwarsdoorsnede |
|---|---|---|
| Harnas voor auto's | Flex-vermoeidheidsweerstand | 0,35 tot 6 vierkante mm |
| Data- en telecomkabel | Consistente twistpitch | 24 tot 26 AWG per geleider |
| Stroomkabel bouwen | Rond, verdicht profiel | 6 tot 240 vierkante mm |
| Robotica en sleepkettingkabel | Hoge flexibele levensduur | 0,14 tot 2,5 vierkante mm |
| Hernieuwbare energiekabel | Hoge geleidbaarheid, weerbestendigheid | 4 tot 95 vierkante mm |
Overwegingen bij energieverbruik en lijnefficiëntie
Roterende massa is de grootste oorzaak van het energieverbruik op een strandingslijn, omdat het versnellen en vertragen van een geladen spoelkooi veel meer kracht kost dan het eenvoudigweg met constante snelheid vooruit trekken van de draad. Buisvormige ontwerpen, die minder roterende massa dragen dan een volledig stijve framekooi, verbruiken over het algemeen merkbaar minder stroom per kilogram afgewerkte geleider bij vergelijkbare uitgangssnelheden.
Aandrijvingen met variabele frequentie op kaapstander- en kooimotoren zorgen ervoor dat de snelheid van een lijn geleidelijk toeneemt in plaats van direct naar het volle toerental te springen, wat zowel de mechanische componenten beschermt als de pieken in het stroomverbruik verzacht die anders zouden optreden als gevolg van de elektriciteitsverbruikslasten van een faciliteit.
Onderhoudsgewoonten die de nauwkeurigheid van de dwarsdoorsnede stabiel houden
Dwarsdoorsnedeafwijking op een strandingsmachine wordt zelden veroorzaakt door één dramatische storing; het is meestal de langzame opeenhoping van kleine slijtagepunten. Matrijsslijtage is de meest voorkomende boosdoener, omdat een versleten vormmatrijs de bundelbundel geleidelijk iets verder open laat gaan dan gespecificeerd. Operators die matrijsuren registreren en vormmatrijzen vervangen volgens een vast schema, in plaats van te wachten op een zichtbaar defect, rapporteren veel minder spoelen die buiten de tolerantie vallen over een volledig productiejaar.
Lagersmering op de roterende kooi of buis heeft ook indirect invloed op de dwarsdoorsnede. Een droog of versleten lager veroorzaakt trillingen in de draaiende kop, wat zich manifesteert als een inconsistente leglengte in plaats van een diameterprobleem. Een technicus die op zoek is naar een diameterklacht moet dus nog steeds de staat van het lager controleren, zelfs als de diameteraflezing zelf stabiel lijkt op het blok.
De uitlijning van de geleiderol is een ander item dat periodiek gecontroleerd moet worden, omdat een enigszins verkeerd uitgelijnde geleiderol een subtiele zijwaartse trekkracht op het strengpad kan veroorzaken, die pas bij nauwkeurige inspectie later zichtbaar wordt als een ovale dwarsdoorsnede.
Kiezen tussen machinetypen voor een nieuwe productielijn
Kopers die een machine voor het bundelen van koperdraden vergelijken met een bundelmachine of een machine voor het twisten van draadparen, moeten beginnen met de specificatie van het eindproduct, niet met de apparatuurcatalogus. Als de output een enkele geleider van 6 vierkante mm of groter is, bestemd voor stroomverdeling, is een stijf frame of een buisvormige strander uitgerust met verdichtingsrollen de praktische keuze. Als de uitgang een communicatiepaar met twee geleiders is, is een speciale draadpaar-twistmachine met onafhankelijk programmeerbare spoed per spil vereist, aangezien een strengingsmachine alleen geen gecontroleerd getwist paar kan produceren uit vooraf geïsoleerde draad.
De compatibiliteit van de lijnsnelheid tussen stroomopwaartse en stroomafwaartse apparatuur verdient ook aandacht. Een vastlopende kop die sneller draait dan de stroomafwaartse isolatie-extruder aankan, creëert eenvoudigweg een bufferlusprobleem, zodat het afstemmen van de kaapstandersnelheden over de hele lijn onnodige spanningspieken voorkomt die de dwarsdoorsnede bij de verbinding tussen machines vervormen.
Het vloeroppervlak en het toekomstige productassortiment zijn ook de moeite waard om al vroeg rekening mee te houden. De kleinere voetafdruk van een buismachine is geschikt voor faciliteiten met grote volumes op smalspoorbereik, terwijl een stijve framelijn meer flexibiliteit biedt om in de loop van de tijd een grotere spreiding van dwarsdoorsneden op dezelfde apparatuur te verwerken.
Veelgestelde vragen
Welke dwarsdoorsnedetolerantie moet een koperen strandingsmachine aanhouden?
De meeste kopers van geleiders specificeren een tolerantie rond plus of min 1 procent van het nominale dwarsdoorsnedeoppervlak, geverifieerd door continue lasermeting van de diameter tijdens de productie in plaats van alleen door middel van steekproeven.
Is een draadpaartwistmachine hetzelfde als een bundelbundelmachine?
Nee. Een bosmachine verdraait vele blanke strengen tot één geleider, terwijl een draadpaardraaimachine twee reeds geïsoleerde geleiders samendraait om een gebalanceerd paar te vormen dat wordt gebruikt in data- en telecomkabels.
Waarom verandert verdichting de buitendiameter van een gestrande geleider?
Verdichtingsrollen drukken de ronde strengenbundel onmiddellijk na het draaien in een dichtere vorm, waardoor luchtspleten tussen de strengen worden verwijderd. Dit vermindert doorgaans de buitendiameter met ongeveer 8 tot 10 procent vergeleken met een niet-gecompacteerde bundel met hetzelfde dwarsdoorsnedeoppervlak.
Wat veroorzaakt een ovale in plaats van een ronde doorsnede na het vastlopen?
Een ongelijkmatige terugspanning over de spoelen, ondergegloeid koper dat terugveert na de draaiing, of een versleten vormmatrijs zijn de drie meest voorkomende oorzaken van een onrond afgewerkte dwarsdoorsnede.
Hoe vaak moeten vormmatrijzen op een strandingslijn worden vervangen?
Een vast vervangingsschema per uur, in plaats van te wachten op een zichtbaar defect, houdt de tolerantie van de dwarsdoorsnede stabiel en vermijdt de geleidelijke verbreding die gepaard gaat met versleten matrijzen.
Waarom verschilt de twistpitch tussen paren binnen dezelfde meerparige kabel?
Door elk paar een iets andere toonhoogte te geven, wordt de kans kleiner dat twee paren interferentie van elkaar oppikken, aangezien het matchen van toonhoogtes tussen aangrenzende paren het risico op overspraak bij bepaalde frequenties vergroot.
Wat is het verschil tussen een wrijvingsrem en een magnetische deeltjesrem?
Een wrijvingsrem maakt gebruik van een veerbelast kussen tegen de spoelflens en moet handmatig worden bijgesteld naarmate de spoel leeg raakt, terwijl een magnetische deeltjesrem automatisch een ingestelde spanningswaarde vasthoudt, ongeacht de resterende draad op de spoel.
 Verwant Producten