E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Hoe glasvezelkabel wordt gemaakt: het korte antwoord
Glasvezelkabel wordt in vijf hoofdfasen gebouwd: een glazen voorvorm wordt vervaardigd uit ultrazuiver silica, de voorvorm wordt in een trektoren tot een haardunne vezel getrokken, de kale vezel wordt gecoat en gebufferd ter bescherming, meerdere vezels worden rond een centraal versterkingselement geslagen en de voltooide kern wordt via een extrusieproces ommanteld. De jasjefase is waar a draad- en kabelmantel-extrusiemachine wordt het centrale apparaat , omdat het smelt en de buitenste polymeerlaag aanbrengt die de vezelkern beschermt tegen vocht, pletten en UV-blootstelling. Elk van deze fasen wordt streng gecontroleerd, omdat een vezelkern ruwweg 125 micron breed is, ongeveer de dikte van een mensenhaar, en zelfs een kleine afwijking in temperatuur, spanning of lijnsnelheid een hele productierun kan ruïneren.
Wat er aan de buitenkant uitziet als een eenvoudig met plastic bekleed snoer, is in werkelijkheid het eindproduct van glaschemie, precisie-optica, mechanische strengen en polymeerextrusie die samenwerken op één enkele doorlopende lijn. Een ductkabel, een zelfdragende antennekabel en een patchkabel voor binnenshuis beginnen allemaal met dezelfde basisvezel, maar ze lopen sterk uiteen zodra buffering, sterkte-elementen en mantelontwerp een rol gaan spelen. Als u begrijpt waar deze verschillen vandaan komen, wordt het veel eenvoudiger om de juiste kabel en de juiste productieapparatuur voor een bepaald project te specificeren.
In de rest van deze gids wordt elke productiefase in detail besproken, wordt de apparatuur uitgelegd die bij elke stap wordt gebruikt, worden de mantelmaterialen vergeleken die de prestaties in het veld bepalen, en wordt antwoord gegeven op de vragen die het vaakst opkomen bij mensen die kabel kopen of een productielijn voor de eerste keer evalueren.
De grondstoffen achter elke optische vezel
Optische vezels beginnen als silica, een vorm van gezuiverd zand dat vrijwel vrij moet zijn van metallische onzuiverheden voordat het licht over lange afstanden kan doorlaten. Zelfs sporen van ijzer, koper of chroom in het glas zullen het licht verstrooien en absorberen, waardoor de bruikbare transmissieafstand dramatisch wordt verkort. Het silica dat wordt gebruikt voor glasvezel van telecomkwaliteit wordt verfijnd tot zuiverheidsniveaus die veel verder gaan dan de gewone productie van containers of vensterglas, vaak gemeten in delen per miljard voor de onzuiverheden die het belangrijkst zijn voor de optische prestaties.
Fabrikanten dopen dit silica met kleine, nauwkeurig afgemeten hoeveelheden germanium-, fosfor- of boorverbindingen. Doping verandert de brekingsindex van het glas, waardoor licht over de lengte van de vezel kan weerkaatsen in plaats van via de zijkanten te ontsnappen. De kern en de omringende bekleding krijgen met opzet een verschillende brekingsindex , en dat verschil maakt totale interne reflectie, en dus datatransmissie over lange afstanden, mogelijk. Een hogere germaniumconcentratie verhoogt de brekingsindex van de kern ten opzichte van de zuivere silicabekleding eromheen, terwijl boor- en fluorverbindingen soms worden gebruikt om de index van de bekleding te verlagen in plaats van die van de kern te verhogen, afhankelijk van de productieroute die een fabriek gebruikt.
Naast het glas zelf brengt een afgewerkte kabel een breed scala aan ondersteunende materialen samen, elk gekozen voor een specifieke mechanische of ecologische taak in plaats van vanwege het uiterlijk:
- Silica (siliciumdioxide) vormt het basisglas voor zowel de kern als de bekleding
- Germaniumtetrachloride verhoogt de brekingsindex van de kern tijdens opdamping
- Fosfor- en boorverbindingen verfijnen de glasviscositeit en de verwekingstemperatuur tijdens het trekken
- Acrylaat- of siliconenharsen vormen de primaire en secundaire coatings die direct na het tekenen worden aangebracht
- Met glasvezel versterkte kunststof staaf, staaldraad of aramidegaren dienen als centrale of perifere sterkteleden
- Waterblokkerende gel of droog zwelbare garens beschermen tegen het binnendringen van vocht in losse tubes
- Polyethyleen, PVC of rookarme, halogeenvrije verbindingen vormen de geëxtrudeerde buitenmantel
Het verkrijgen van consistente, batch-tot-batch stabiele versies van al deze inputs is net zo belangrijk als het productieproces zelf. Een harsleverancier die zijn formulering tussen verzendingen enigszins wijzigt, kan een productielijn dwingen het extrusietemperatuurprofiel opnieuw af te stemmen, zelfs als er niets aan de machine zelf is veranderd.
Preformfabricage: het bouwen van de glasblauwdruk
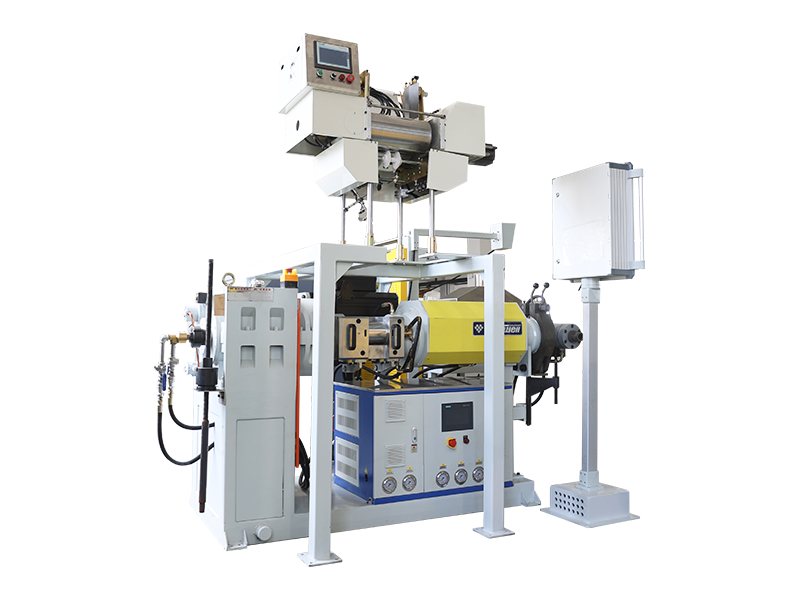
Voordat er enige vezel kan worden getrokken, bouwen fabrikanten eerst een voorvorm: een massieve glazen staaf, ongeveer zo groot als een bezemsteel, die een miniatuurversie bevat van de kern en de bekledingsstructuur van de afgewerkte vezel, opgeschaald met een factor duizenden. De meest gebruikte methode is gemodificeerde chemische dampdepositie, meestal afgekort tot MCVD, hoewel externe dampdepositie en dampaxiale depositie ook door sommige producenten worden gebruikt, afhankelijk van het vezeltype en het doelvolume.
- Een holle silicabuis wordt horizontaal op een glasbewerkingsdraaibank gemonteerd en continu rondgedraaid
- Chloridegassen, waaronder siliciumtetrachloride, germaniumtetrachloride en zuurstof, worden in de roterende buis geïnjecteerd
- Een dwarsbrander verwarmt de buis tot ongeveer 1500 graden Celsius, waardoor de gassen reageren en extreem dunne glaslagen op de binnenwand afzetten
- De toorts gaat tientallen keren heen en weer, en elke keer wordt er weer een dunne laag toegevoegd, waardoor het kernmateriaal geleidelijk wordt opgebouwd met het juiste dopingprofiel
- Zodra er voldoende lagen zijn afgezet, wordt de buis verder verwarmd en onder zijn eigen zachtheid ingeklapt tot een massieve glazen staaf, de voltooide voorvorm.
- De preform wordt optisch en dimensionaal geïnspecteerd voordat deze wordt goedgekeurd voor de tekenfase
Eén enkele voorvorm kan, eenmaal uitgerekt, tot vele kilometers afgewerkte vezel worden getrokken, dus consistentie in dit stadium heeft een buitensporig effect op de kwaliteit van het eindproduct. Een enkele fabricagefout in de voorvorm herhaalt zich over de gehele lengte van de daaruit getrokken vezel Daarom krijgt deze fase de meest rigoureuze procescontrole van de hele lijn. Sommige producenten maken nu gebruik van overcladdingtechnieken, waarbij ze een extra laag puur silica toevoegen rond een kleinere, strenger gecontroleerde kernstaaf, waardoor ze de preformgrootte en dus de getrokken vezellengte kunnen opschalen zonder de precisie van de kernafzettingsstap op te offeren.
De diameter, rechtheid en interne spanning van de voorvorm worden allemaal gecontroleerd voordat een voorvorm wordt vrijgegeven voor tekenen. Een licht gebogen voorvorm kan nog steeds worden getrokken, maar heeft doorgaans een lagere treksnelheid en een strakkere spanningscontrole nodig om dit te compenseren, wat de totale lijndoorvoer belemmert.
Vezeltrekken: glazen staafjes in haardunne strengen veranderen
De voorvorm wordt met zijn kantelpunt naar beneden geladen in een tekentoren die meerdere verdiepingen hoog kan staan in een grote productiefaciliteit. Een oven bovenaan de toren verzacht de punt van de voorvorm tot ergens tussen de 2000 en 2200 graden Celsius, zo heet dat alleen de zwaartekracht een dunne draad gesmolten glas naar beneden begint te trekken. Vanaf dat moment bestaat de hele toren om één doorlopende, ononderbroken glasstrook te beheren terwijl deze valt, afkoelt en verhardt.
Diametercontrole
Een contactloos lasermeetsysteem controleert de vezeldiameter duizenden keren per seconde en houdt deze binnen ongeveer 1 micron van het 125 micron-doel terwijl de treksnelheid in realtime wordt aangepast om eventuele drift te compenseren.
Koeling
De vers getrokken vezel gaat door een koelkamer, soms met behulp van heliumgas voor een snellere, gelijkmatigere warmteoverdracht, onmiddellijk nadat hij de oven heeft verlaten, omdat het aanbrengen van een coating op glas dat nog zacht is de streng zou vervormen.
Coating
Een dubbellaagse acrylaatcoating, een zachtere binnenlaag en een hardere buitenlaag, wordt aangebracht en uitgehard met ultraviolet licht voordat de vezel ooit een geleidingsrol raakt, waardoor het glas wordt beschermd tegen krassen op het oppervlak die het kunnen verzwakken.
Opname
De afgewerkte vezel wordt onder zorgvuldig gecontroleerde spanning op een spoel gewikkeld, omdat ongelijkmatige spanning in dit stadium later zichtbaar wordt als inconsistente verzwakking of, in extreme gevallen, een verborgen scheur die maanden na installatie kapot gaat.
Treksnelheid is een van de meest bekeken getallen op de hele lijn. Moderne torens trekken doorgaans vezels aan met een snelheid tussen de 10 en 30 meter per seconde, en die snelheid verhogen zonder de koel- en coatingcapaciteit te verbeteren is een van de snelste manieren om diametervariaties of coatingdefecten in een overigens goede partij vezels te introduceren.
Single-mode versus multi-mode: hoe het productieproces verschilt
Single-mode en multi-mode glasvezel zien er van buitenaf identiek uit, maar de kerngroottes, en dus de achterliggende preform-afzettingsrecepten, zijn behoorlijk verschillend. Single-mode glasvezel gebruikt een zeer kleine kern, doorgaans rond de 9 micron, waardoor slechts één lichtpad door de vezel kan reizen. Die smalle kern vereist een uiterst nauwkeurige, strak gecontroleerde doteringsgradiënt tijdens de MCVD-afzettingsstap, omdat zelfs een kleine variatie in de kerndiameter verandert hoe de vezel omgaat met dispersie over lange afstanden.
Multi-mode glasvezel gebruikt een veel grotere kern, doorgaans 50 of 62,5 micron, waardoor meerdere lichtpaden of modi tegelijkertijd kunnen reizen. De grotere kern is vergevingsgezinder tijdens zowel de fabricage als het tekenen van de voorvormen, wat deel uitmaakt van de reden waarom multi-mode glasvezel van oudsher gemakkelijker en goedkoper is om te produceren, hoewel het beperkt is tot kortere transmissieafstanden voordat die meerdere lichtpaden het signaal beginnen te vervagen.
| Kenmerk | Enkele modus | Multi-modus |
|---|---|---|
| Typische kerngrootte | Ongeveer 9 micron | 50 of 62,5 micron |
| Dopingprecisie vereist | Zeer hoog | Matig |
| Typisch gebruiksscenario | Langeafstands- en backbone-netwerken | Datacenters op korte termijn en campuskoppelingen |
Coaten en bufferen van de kale vezel
Een kale glasvezel heeft een enorme treksterkte, maar vrijwel geen weerstand tegen oppervlakteslijtage. De coating- en bufferfasen bestaan puur om dat oppervlak te beschermen.
Er worden twee verschillende beschermende benaderingen gebruikt, afhankelijk van het eindgebruik van de kabel. Strak gebufferde vezels hebben een dikke polymeerlaag, doorgaans met een diameter van 900 micron, die direct over de primaire coating is geëxtrudeerd, waardoor de vezel gemakkelijker te hanteren en te beëindigen is in patchkabels en binnenbekabeling. Losse-buisvezels zitten in plaats daarvan in een kleine plastic buis gevuld met een waterblokkerende gel of droge, in water zwelbare garens, waardoor de vezel vrij blijft om lichtjes te bewegen als de kabel buigt of als de temperatuur verandert, wat het voorkeursontwerp is voor lange buiten- en ondergrondse routes.
Het kiezen van de verkeerde buffermethode voor de toepassing is een van de meest voorkomende ontwerpfouten bij kabelspecificaties. Ontwerpen met een strakke buffer zijn veel beter bestand tegen herhaaldelijk buigen, terwijl ontwerpen met losse buizen veel beter bestand zijn tegen temperatuurschommelingen en grote overspanningen. Een strak gebufferde vezel die in een koud klimaat door een lang, onverwarmd buitenkanaal wordt getrokken, kan microbuigverliezen ontwikkelen omdat de bufferlaag sneller samentrekt dan het glas erin, wat precies de faalmodus is die losse buisontwerpen moesten vermijden.
De overtollige vezellengte, de kleine hoeveelheid speling die opzettelijk in een losse buis wordt gelaten, is een andere parameter die in dit stadium zorgvuldig wordt afgestemd. Bij te weinig overtollige lengte kan de vezel onder thermische samentrekking worden uitgerekt; te veel en de vezel kan micro-buigingen ontwikkelen als deze in de buis knikt. Producenten mikken doorgaans op een extra lengte van enkele tienden van een procent, aangepast op basis van het buismateriaal en de klimaatzone waarvoor de kabel is ontworpen.
Stranding en kernassemblage
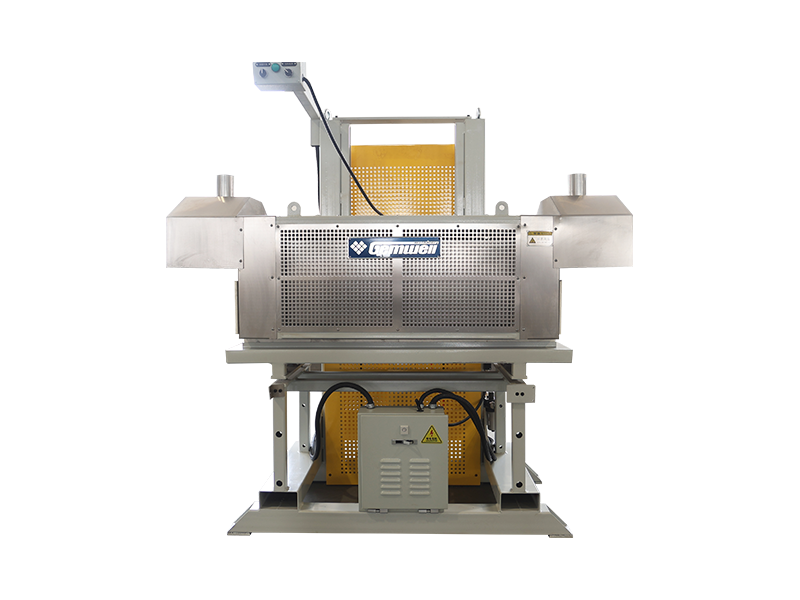
Zodra individuele vezels of met vezels gevulde buizen klaar zijn, worden ze rond een centraal versterkingselement geslagen, meestal een met glasvezel versterkte kunststof staaf of een staaldraad, afhankelijk van hoeveel trekbelasting de voltooide kabel nodig heeft om te overleven tijdens de installatie en hoeveel metaalvrije constructie de toepassing vereist.
De meeste productielijnen maken gebruik van SZ-strengen, waarbij de vezels eerst in één richting worden gewikkeld en vervolgens worden omgekeerd in een gecontroleerd oscillerend patroon. Door deze heen-en-weer-legging kunnen individuele vezels of buizen op elk punt langs de kabel worden bereikt zonder dat de gehele lengte hoeft te worden afgewikkeld, wat enorm van belang is tijdens las- en reparatiewerkzaamheden in het veld. Bindgarens of een wikkeltape houden de gestrande bundel bij elkaar en houden de geometrie ervan stabiel voordat de volgende fase begint. Sommige ontwerpen gebruiken in plaats daarvan een centrale losse buis die alle vezels bij elkaar houdt, wat het vastlopen vereenvoudigt maar het totale aantal vezels beperkt in vergelijking met een ontwerp met meerdere buizen.
De diameter, rondheid en leglengte van de kabelkern worden allemaal continu gemeten tijdens het vastlopen, aangezien elk van deze drie die buiten de tolerantie valt later zal verschijnen als een ongelijkmatige mantelwand zodra de kern de extrusiefase bereikt.
| Sterkte lid | Typisch gebruik | Belangrijkste voordeel |
|---|---|---|
| Met glasvezel versterkte kunststof staaf | Antenne- en kanaalkabel | Lichtgewicht en volledig diëlektrisch |
| Staaldraad | Directe ingraafkabel | Hogere trek- en pletweerstand |
| Aramide garen | Binnen- en patchkabel | Flexibel met goede trekkracht |
Bepantsering: toevoeging van knaagdier- en pletbescherming
Kabel die bestemd is voor directe begraving, of voor gebieden waar schade door knaagdieren een bekend risico is, krijgt een extra pantserlaag tussen de gestrande kern en de buitenmantel. Bij de meest gebruikelijke aanpak wordt een gegolfde stalen of aluminium tape in de lengterichting rond de kern gewikkeld, waardoor deze in een nauwsluitende buisvorm wordt gevormd voordat de mantel over de bovenkant wordt geëxtrudeerd.
Deze pantseringsstap vindt in-line plaats, onmiddellijk voordat de kern de extruder bereikt, met behulp van een vormapparaat dat de metalen tape in vorm vouwt en de randen ervan overlapt om de kern volledig te omsluiten. Het is belangrijk dat de overlap en de vormradius goed zijn: een te krappe vormradius kan de vezels binnenin inkerven, terwijl een te losse overlap een opening achterlaat die de hele punt van het pantser ondermijnt. Sommige ontwerpen maken gebruik van twee gegolfde tapes, één van staal en één gebonden met een copolymeercoating, om in één keer mechanische bescherming te combineren met een vochtbarrière.
- Gegolfd stalen tape-pantser voor maximale weerstand tegen verbrijzeling en knaagdieren
- Aluminium-polymeerlaminaatpantser waarbij een volledig diëlektrisch ontwerp niet vereist is, maar het gewicht wel belangrijk is
- Omwikkelingen van aramide- of glasgaren worden gebruikt in plaats van metalen pantsering voor volledig diëlektrische, bliksemveilige ontwerpen
Jacketing en Sheathing: waar extrusietechnologie het overneemt
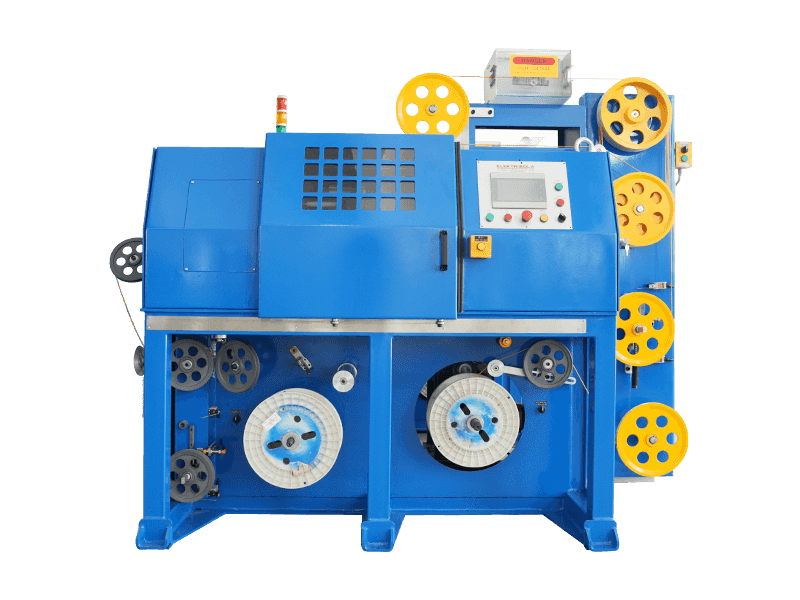
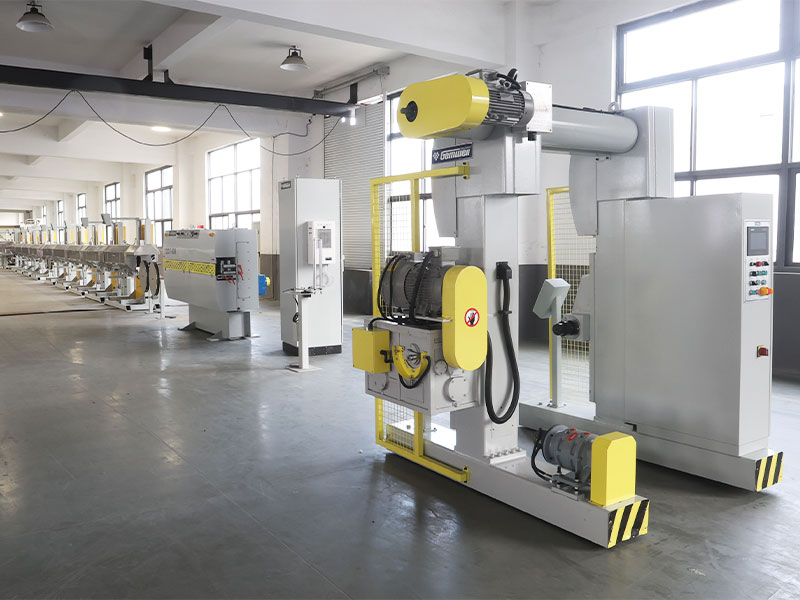
De laatste fase van de kabelproductie is het ommantelen, en dit is het punt waarop een draad- en kabelmantelextrusiemachine het zwaarste hijswerk op de hele lijn doet. De samengestelde vezelkern wordt door een uitbetalingsapparaat gevoerd, eventueel benodigde stalen of aluminium pantsertape wordt er omheen gewikkeld en gevormd, en de kern gaat vervolgens door een kruiskopmatrijs op de extruder, waar gesmolten polymeer gelijkmatig over de volledige omtrek wordt aangebracht.
Een typische extrusiemachine voor draad- en kabelmantels die voor optische kabels wordt gebruikt, omvat een toevoer- en droogeenheid voor de hars, een schroef- en vatsamenstel dat het polymeer smelt en onder druk zet, een 90 graden of in-line extrusiekop, een waterkoelbak onmiddellijk stroomafwaarts, een vonkentester en een riem- of kaapstander die de kabel met een gecontroleerde, constante snelheid door de lijn trekt. Lijnsnelheid en koelsnelheid moeten nauwkeurig op elkaar worden afgestemd , omdat een jas die te snel afkoelt ongelijkmatig kan krimpen, terwijl een jas die te langzaam afkoelt onder zijn eigen gewicht kan vervormen voordat hij hard wordt.
Moderne extrusielijnen die voor deze fase worden gebruikt, hebben doorgaans een buitendiameter van ongeveer 3 millimeter tot 90 millimeter of meer, afhankelijk van of het doelproduct een kleine valkabel voor binnenshuis is of een kanaal- of gepantserde kabel met een grote diameter, met lijnsnelheden variërend van ongeveer 20 meter per minuut voor dikke, gepantserde mantels tot ruim 100 meter per minuut voor dunwandige kabel voor binnenshuis.
In een extrusiemachine voor draad- en kabelmantels
Als u de afzonderlijke componenten van een extrusiemachine voor draad- en kabelmantels begrijpt, wordt het veel gemakkelijker om een mantelprobleem te diagnosticeren of om twee concurrerende machineoffertes op gelijke voorwaarden te vergelijken. Elke extruder is gebouwd rond een schroef die in een verwarmd vat draait, maar de details van dat schroef- en vatontwerp hebben een direct effect op de smeltkwaliteit en uiteindelijk op hoe consistent de afgewerkte mantel zal zijn.
Schroefontwerp
Vatdiameters voor optische kabelmantels variëren gewoonlijk van ongeveer 45 millimeter tot 120 millimeter, met een L tot D-verhouding, de cilinderlengte gedeeld door de diameter, doorgaans tussen 24 tot 1 en 30 tot 1 om de hars voldoende verblijftijd te geven om gelijkmatig te smelten.
Verwarmingszones
Het vat is verdeeld in meerdere onafhankelijk gecontroleerde verwarmingszones, zodat de hars geleidelijk op de smelttemperatuur kan worden gebracht in plaats van in één keer, waardoor het risico op afgebroken of ongelijkmatig gesmolten polymeer wordt verkleind.
Kruishoofd sterft
De kruiskop leidt de smeltstroom negentig graden rond de bewegende kabelkern, en de interne geometrie moet nauwkeurig worden gecentreerd om een excentrische, ongelijk dikke mantelwand te voorkomen.
Koeling trough
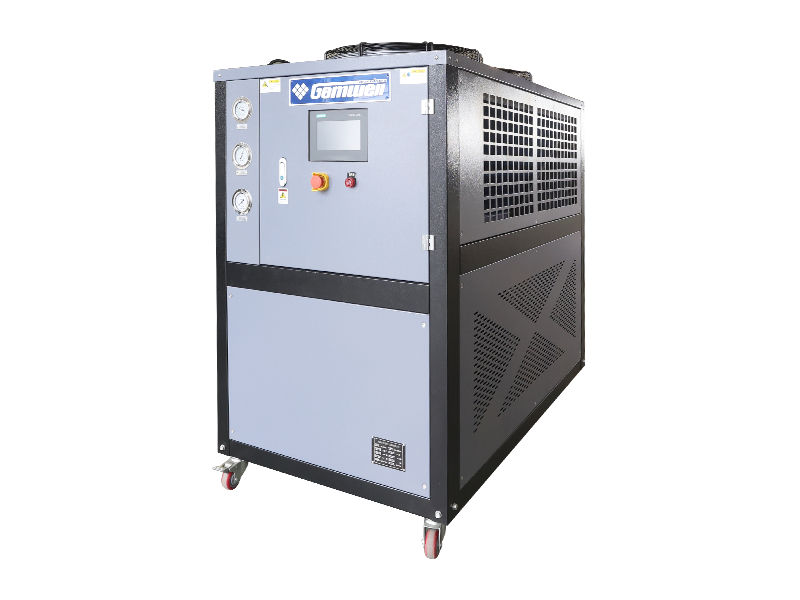
Een meertraps waterbak, soms met aparte warme en koude secties, bepaalt de uiteindelijke afmetingen van de mantel en de oppervlakteafwerking wanneer de kabel de matrijs verlaat.
Stroomafwaarts van de extruder zelf stuurt een diametermeter, meestal een op laser gebaseerde contactloze sensor, gegevens terug naar de afhaal- en extruderbedieningen in een gesloten lus, waarbij automatisch de schroefsnelheid of lijnsnelheid wordt aangepast om de buitendiameter binnen een nauwe tolerantieband te houden zonder dat een operator tussenbeide komt op elke geproduceerde meter kabel.
Vergelijking van glasvezelkabelmantelmaterialen
Het gekozen polymeer voor de buitenmantel heeft een directe invloed op waar een kabel kan worden geïnstalleerd en hoe lang deze daar meegaat. In de onderstaande tabel worden de materialen vergeleken die het meest worden gebruikt door een extrusiemachine voor draad- en kabelmantels bij de productie van optische kabels.
| Materiaal | Meest geschikt voor | Opmerkelijke eigenschap |
|---|---|---|
| Polyethyleen (PE) | Buiten, directe begrafenis, kanaal | Sterke vocht- en UV-bestendigheid |
| PVC | Algemene binnenkabel | Kosteneffectief en flexibel |
| Rookarm, nul-halogeen (LSZH) | Binnenverhogers, plenumruimtes | Lage giftige rookontwikkeling bij verhitting |
| Polyethyleen met gemiddelde dichtheid (MDPE) | Antenne- en figuur-8 zelfdragende kabel | Evenwicht tussen flexibiliteit en taaiheid |
| Polyurethaan | Robuuste, flexibele of tactische veldkabel | Hoge slijtvastheid en weerstand tegen buigvermoeidheid |
Harskeuze heeft ook niet alleen te maken met de omgeving van de afgewerkte kabel. Sommige polymeren verwerken bij een smaller smelttemperatuurvenster dan andere, wat verandert hoe vergevingsgezind een bepaalde draad- en kabelmantel-extrusiemachine moet zijn in zijn temperatuurcontrolesysteem. Vooral LSZH-verbindingen hebben de neiging gevoeliger te zijn voor oververhitting dan standaard PE, omdat verschroeide LSZH-hars een deel van zijn vlamvertragende eigenschappen verliest.
Waar u op moet letten bij het kiezen van een extrusielijn voor optische kabel
Kopers die een extrusiemachine voor draad- en kabelmantels voor de productie van optische kabels beoordelen, richten zich meestal eerst op de prijs en de snelheid, maar een handvol minder voor de hand liggende specificaties zijn meestal belangrijker voor de uitvoerkwaliteit op de lange termijn.
- Slijtvastheid van schroeven en cilinders, aangezien schurende, gevulde verbindingen zoals LSZH een standaard stalen cilinder veel sneller afbreken dan gewoon PE
- Gesloten diametercontrole, zodat de lijn zichzelf in realtime aanpast in plaats van uitsluitend te vertrouwen op monitoring door de operator
- Aantal en onafhankelijkheid van verwarmingszones, wat van invloed is op hoe goed de lijn omgaat met temperatuurgevoelige harsen
- Lengte van de koeltrog en aantal fasen, aangezien ondermaatse koeling een van de meest voorkomende knelpunten is op hogesnelheidslijnen
- Compatibiliteit met bestaande uitbetalings-, bepantsering- en opnameapparatuur die al op de fabrieksvloer is geïnstalleerd
Een lijn die snel loopt op papier, maar geen nauwe diametertolerantie kan handhaven op een temperatuurgevoelige verbinding, zal uiteindelijk meer schroot produceren, en niet meer bruikbare kabel, zodra deze in de dagelijkse productie wordt gebracht.
Automatisering en in-line monitoring op moderne productielijnen
Nieuwere optische kabellijnen verbinden steeds meer elke fase, van het vastlopen tot het ommantelen, in één enkel besturingssysteem in plaats van elke machine afzonderlijk te laten draaien. Lijnsnelheid-, spannings- en temperatuurgegevens van de extruder kunnen automatisch worden geregistreerd en vergeleken met de latere testresultaten van de voltooide kabel, waardoor het veel gemakkelijker wordt om een defect terug te voeren op de exacte productierun en machine-instelling die het heeft veroorzaakt.
Laserdiametermeters, vonkentesters die de integriteit van de mantel controleren bij hoge spanning terwijl de kabel beweegt, en automatische lengtetellers zijn nu standaard op de meeste middelgrote tot grote productielijnen, ter vervanging van handmatige steekproeven die vroeger slechts een paar keer per ploegendienst plaatsvonden. Continue, geautomatiseerde monitoring detecteert een afwijkende parameter binnen enkele seconden in plaats van nadat een hele haspel al buiten de tolerantie is geproduceerd , een van de grootste kwaliteitsverbeteringen die de sector de afgelopen jaren heeft doorgevoerd.
Kwaliteitstesten voordat de kabel wordt verzonden
De afgewerkte kabel verlaat de fabrieksvloer pas nadat deze een reeks fysieke en optische controles heeft doorstaan. Deze tests bevestigen dat elke fase van het proces, van preform tot jasje, binnen de toleranties is uitgevoerd.
- Verzwakkingstesten, waarbij wordt gemeten hoeveel signaalsterkte per kilometer glasvezel verloren gaat
- Treksterktetests, waarbij aan de afgewerkte kabel wordt getrokken om te bevestigen dat deze installatiebelastingen kan overleven
- Breuk- en impacttesten, waarbij de mechanische spanning van ingraving of leidinginstallatie wordt gesimuleerd
- Temperatuurcycli, waarbij de jas en buffer worden gecontroleerd op barsten bij extreme hitte en kou
- Testen van waterpenetratie, waarbij wordt bevestigd dat de gel of het droge blokkeringsmateriaal de vochtmigratie stopt
- Vonktesten van de mantel bij hoge spanning om gaatjes of dunne plekjes op te sporen die zijn overgebleven na extrusie
Een kabel die de dempingstest doorstaat, maar niet slaagt voor een knik- of buigtest, is nog steeds niet veldklaar , aangezien echte installaties kabels veel vaker blootstellen aan mechanische spanning dan aan pure optische spanning. Rollen worden ook bemonsterd en gecontroleerd aan de hand van het productielogboek voor die batch, zodat elke afwijking die tijdens het testen wordt opgemerkt, kan worden herleid tot een specifieke stranding-, bepantsering- of extrusierun in plaats van te worden behandeld als een geïsoleerde, onverklaarde fout.
Veelvoorkomende productiefouten en hoe ze kunnen worden voorkomen
De meeste defecten aan optische kabels zijn terug te voeren op een klein aantal procesvariabelen. Als u ze begrijpt, kunnen kopers scherpere vragen stellen bij het evalueren van een productielijn of een voltooide kabelbatch.
| Defect | Oorzaak | Preventie |
|---|---|---|
| Ongelijkmatige wanddikte van de mantel | Inconsistente extruderschroefsnelheid of matrijscentrering | Laserdiametermeting met automatische feedbackcontrole |
| Hoge dempingsplekken | Microbuigen tijdens stranding of overmatige vezelspanning | Gecontroleerde vezeloverlengte en spanningsbewaking |
| Waterindringing na verloop van tijd | Onvolledige gelvulling of gaten in de blokkeertape | Precisie-vetvulapparatuur en inspectie na het vullen |
| Gaatjes in het oppervlak van de jas | Vocht in hars of verontreinigd voedermiddel | Harsdrogen vóór het voeden en inline vonktesten |
| Kabelstijfheid of barsten bij koud weer | Verkeerde mantelhars gekozen voor de klimaatzone | Passende hars-classificatie voor lage temperaturen voor het inzetgebied |
Veelgestelde vragen
Waar is glasvezelkabel van gemaakt?
De kern en de bekleding zijn gemaakt van ultrazuiver gedoteerd silicaglas. De vezel wordt vervolgens beschermd met een acrylaatcoating, een bufferlaag, een sterkte-element zoals glasvezelstaaf of aramidegaren, en een buitenste polymeermantel zoals polyethyleen, PVC of een rookarme, nul-halogeenverbinding.
Hoe dun is een optische vezel vergeleken met een mensenhaar
Een standaard optische vezelkern en bekleding hebben samen een diameter van ongeveer 125 micron, wat ongeveer dezelfde dikte is als een gemiddeld mensenhaar, ook al kan de afgewerkte kabel eromheen vele malen groter zijn als er buffers, versterkingselementen en de mantel aan worden toegevoegd.
Waarom heeft de jasjefase een speciale extrusiemachine nodig?
De mantel moet in één enkele doorgang rond de afgewerkte vezelkern worden aangebracht, bij een gecontroleerde temperatuur en lijnsnelheid, zonder de vezels binnenin aan te raken of samen te drukken. Een speciaal gebouwde extrusiemachine voor draad- en kabelmantels is speciaal ontworpen om de polymeerlaag gelijkmatig rond een bewegende kabelkern te smelten, aan te brengen en af te koelen.
Wat is het verschil tussen strak gebufferde en losse buisvezels?
Strak gebufferde vezels hebben een dikke polymeerlaag die rechtstreeks op de gecoate vezels is geëxtrudeerd, waardoor ze binnenshuis gemakkelijker te hanteren zijn. Losse-buisvezels zitten in een met gel gevulde of droge buis met bewegingsruimte, die door temperatuur veroorzaakte uitzetting en krimp over lange buitenruimtes beter absorbeert.
Hoe wordt de kwaliteit van een afgewerkte kabel gecontroleerd?
De afgewerkte kabel ondergaat dempingstests, trek- en druktests, temperatuurcycli, vonktests en waterpenetratietests voordat deze wordt goedgekeurd voor verzending, wat bevestigt dat elke fase, van voorvorm tot mantel, aan de specificaties voldeed.
Waarom vereisen single-mode en multi-mode glasvezel een verschillende productieprecisie?
Single-mode glasvezel gebruikt een veel kleinere kern, ongeveer 9 micron, wat een veel preciezere doteringsgradiënt vereist tijdens de fabricage van voorvormen dan de grotere kern van 50 of 62,5 micron die wordt gebruikt in multi-mode glasvezel.
Hoe snel loopt een kabelmantellijn normaal gesproken?
Lijnsnelheden variëren sterk afhankelijk van de dikte en diameter van de mantel, variërend van ongeveer 20 meter per minuut voor dikke, gepantserde buitenmantels tot ruim 100 meter per minuut voor dunwandige binnenkabel.
Wat veroorzaakt ongelijkmatige wanddikte in een kabelmantel
Ongelijke mantelwanden zijn meestal het gevolg van een inconsistente schroefsnelheid van de extruder of een slecht gecentreerde kruiskopmatrijs. Daarom is het meten van de laserdiameter met gesloten lus, gekoppeld aan de extruderbediening, standaard geworden op moderne productielijnen.
 Verwant Producten