E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Wat telt als apparatuur voor het maken van teflon-draden
Een kabelproductielijn met teflondraad is een gecoördineerde reeks machines en niet een enkele op zichzelf staande eenheid. Het midden van de lijn is een extrusiemachine van fluorpolymeer op hoge temperatuur die FEP-, PFA- of ETFE-pellets smelt en een nauwkeurige isolatielaag op de geleider aanbrengt. Rond dat kernstation omvat de lijn normaal gesproken een uitbetaling met spanningscontrole, een voorverwarmings- of gloeigedeelte, een koelgoot, een laserdiametermeter, een vonkentester en een automatische opname. Wanneer de afgewerkte kabel afscherming, twisting of een buitenmantel vereist, omvat de lijn ook tapemachines, twistmachines en een mantelextrusiemachine.
Als u apparatuur voor het maken van Teflon-draadkabels aanschaft, is de praktische conclusie: selecteer eerst de FEP/PFA-extruder en koppel vervolgens elke andere machine aan de uitvoer ervan. Teflonmaterialen smelten boven de 300°C en kunnen niet worden verwerkt op standaard PVC-isolatiemachines. Daarom moet elk stroomafwaarts station de lijnsnelheid van de extruder aanpassen en het vers geëxtrudeerde fluorpolymeeroppervlak hanteren zonder het te krassen of uit te rekken.
In dit artikel worden de machines uitgelegd die u nodig heeft, de specificaties die efficiënte lijnen onderscheiden van dure problemen, en de kwalificaties van leveranciers die het risico op inbedrijfstelling verminderen.
| Lijnstation | Uitrusting | Hoofdfunctie | Waarom het belangrijk is voor teflondraad |
|---|---|---|---|
| Uitbetaling van de dirigent | Spanningsgecontroleerde uitbetaling of afkoeling | Voedt de geleider met een constante, instelbare spanning | Voorkomt uitrekken en houdt de isolatie concentrisch |
| Isolatie | FEP/PFA-extruder voor hoge temperaturen | Smelt het fluorpolymeer en brengt de isolatiewand aan | Definieert de temperatuurclassificatie en elektrische prestaties van de draad |
| Koeling | Water- of luchtkoelbak | Verstevigt de smelt in een gecontroleerd profiel | Voorkomt holtes, krimp en diameterschommelingen |
| Inline testen | Laserdiametermeter en vonkentester | Controleert de wanddikte en detecteert gaatjes | Hoogspannings- en signaalkabels tolereren geen verborgen gebreken |
| Opname | Automatische verplaatsingsopname | Wikkelt de afgewerkte draad op spoelen | Constante spanning voorkomt vervorming van dunne isolatie |
| Tapen (optioneel) | Hysteresis-spanningstape-machine | Wikkelt PTFE, mica of afschermingstape rond de kern | Voegt brandwerendheid, thermische barrière of elektrische afscherming toe |
| Ommanteling (optioneel) | Schede extrusiemachine | Brengt de buitenste beschermlaag aan | Beschermt de teflonkern tijdens installatie en service |
De FEP/PFA-extruder is het hart van een teflondraadlijn
De extruder bepaalt de kwaliteit van de isolatie. Fluorpolymeren zijn stroperig, chemisch agressief en temperatuurgevoelig, dus de machine moet worden ontworpen rond drie vereisten: een smelttemperatuurbereik boven 350°C, corrosiebestendige oppervlakken in het schroef- en vatgebied, en stabiele temperatuurregeling in meerdere zones. In de typische productiepraktijk werkt FEP-isolatie bij smelttemperaturen tussen 340°C en 410°C , terwijl PFA grofweg nodig heeft 380°C tot 425°C . Standaard verchroomde cilinders en schroeven zijn niet geschikt voor continu fluorpolymeergebruik; de bevochtigde delen moeten worden vervaardigd met corrosiebestendige legeringen of speciale oppervlaktebehandelingen. Als u nieuw bent bij de verwerking van fluorpolymeren, lees dan meer het doel van een Teflon-extrusiemachine helpt u bij het definiëren van de machinevereisten voordat u met leveranciers praat.
Schroefgeometrie en cilinderlengte
De meeste Teflon-isolatie-extruders gebruiken een schroef-L/D-verhouding tussen 24:1 en 28:1 . Het langere vat biedt voldoende verblijftijd om het fluorpolymeer gelijkmatig te smelten, te mengen en te doseren voordat het de matrijskop binnengaat. Een langere mengsectie vermindert ook de variatie in de smelttemperatuur, wat direct tot uiting komt in diameterschommelingen op de afgewerkte draad. Vergeleken met PVC-extrusie verloopt de extrusie van fluorpolymeer met lagere schroefsnelheden om afschuiving te beperken. Door hoge afschuiving wordt de smelt afgebroken en komen corrosieve ontledingsproducten vrij. Daarom moeten de versnellingsbak en aandrijving worden geselecteerd op koppel in plaats van op topsnelheid. De belangrijkste componenten van een extruder en hoe ze zich gedragen onder continu fluorpolymeergebruik zijn samengevat in onze afzonderlijke technische beoordeling.
Voor een speciaal gebouwde oplossing is de FEP/PFA-extruder voor kerndraadisolatie op hoge temperatuur combineert een schroef- en vatontwerp voor hoge temperaturen met verwarming in meerdere zones en is geconfigureerd voor communicatie, auto- en industriële draadisolatie voor hoge temperaturen.
 FEP/PFA/ETFE/PEEK/PA Hoge temperatuur kerndraadisolatie extrusielijn Fabrikant Gemwell Electrical Technology Co., Ltd is een Chinese fabrikant van FEP/PFA/ETFE/PEEK/PA hogetemperatuurkerndraadisolatie-extrusielijnen... Bekijk Product →
Temperatuurstabiliteit en dunwandige toleranties
Teflon-isolatiewanden zijn vaak slechts 0,15 tot 0,30 mm dik voor signaal- en autodraden. Bij deze afmetingen verandert een smelttemperatuurafwijking van zelfs maar een paar graden de stroomsnelheid en de buitendiameter. Uit productie-ervaring blijkt dat een capabele extruder voor hoge temperaturen elke cilinderzone binnen ongeveer 1,5 mm moet houden ±3°C tot ±5°C van het instelpunt, en dit zou zich snel moeten herstellen na snelheidsveranderingen. Daarom is procesautomatisering net zo belangrijk als verwarmingsvermogen: de controller moet de schroefsnelheid, temperaturen, lijnsnelheid en opwikkelspanning in realtime coördineren.
Ondersteunende machines: apparatuur voor tapen, draaien en ommantelen
De meeste teflonkabels worden verkocht met een of meer extra lagen die na de isolatie zijn aangebracht. De ondersteunende machines moeten voorzichtig omgaan met het fluorpolymeeroppervlak en nauwkeurig zijn met spanning, omdat de geleider meestal van zacht koper is en de isolatie gemakkelijk vervormt.
Tapmachines met hysteresisspanning
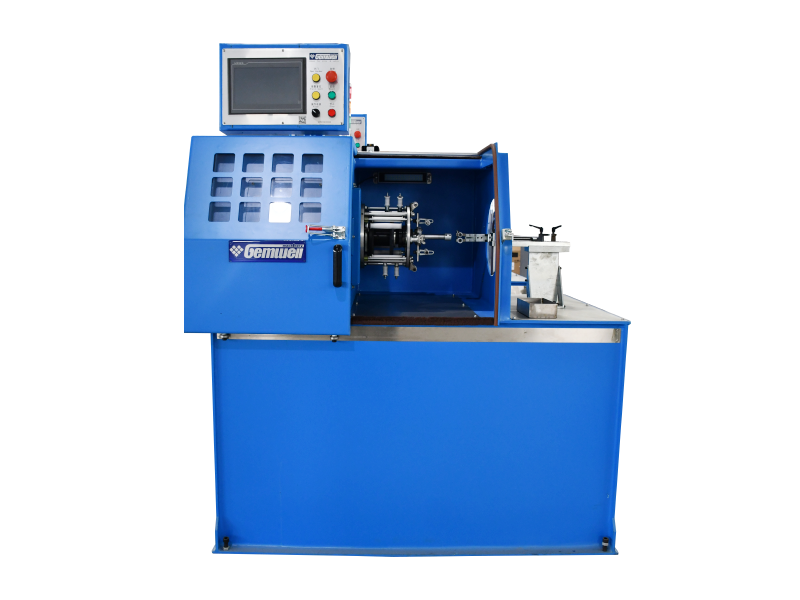
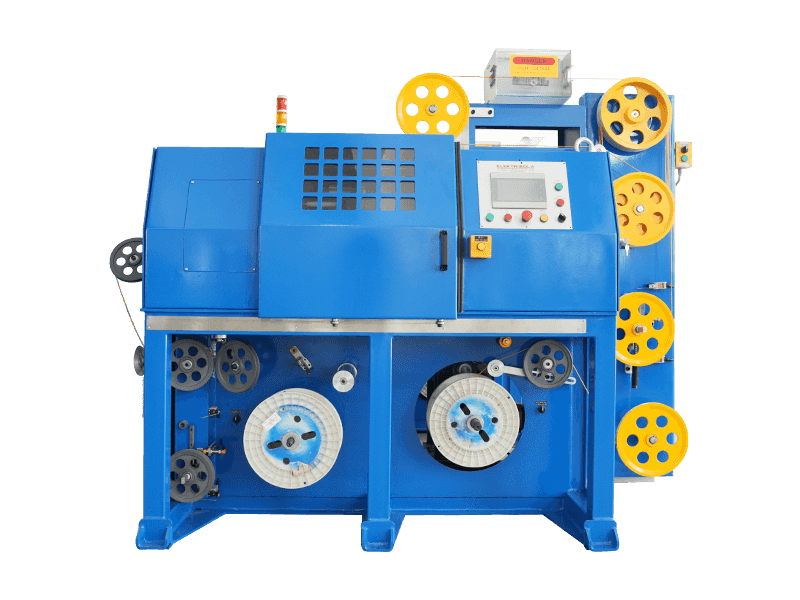
Veel teflonkabels worden vóór het aanbrengen van de mantel omwikkeld met PTFE-tape, mica-tape of polyestertape. De tape moet vlak liggen met een constante overlap, zowel bij lage als bij hoge lijnsnelheden. Hysterese-spanningsaandrijvingen zorgen voor een soepel, instelbaar koppel zonder plotselinge spanningspieken. Daarom domineren ze hoogfrequente en dunnedraadtoepassingen. De hysteresis-spanning hoogfrequente draadtapemachine is een representatief voorbeeld; het is gebouwd voor het wikkelen met een laag koppel van dunne, gevoelige geleiders en houdt de bandspanning constant over een breed snelheidsbereik.
Hysteresis-spanmachine voor hoogfrequente draadfabrikanten, F Gemwell Electrical Technology Co., Ltd is een Chinese hysterese-spanningstype tapmachine voor hoogfrequente draadfabrikanten en OEM / O ... Bekijk Product → Als u moet kiezen tussen verschillende wikkelprincipes, vergelijk dan de consistentie van de tapespanning in plaats van alleen de maximale snelheid. De basis van hoe draadtapemachines werken zijn verzameld in onze kennisbank voor draadtapemachines.
Draai- en strandmachines
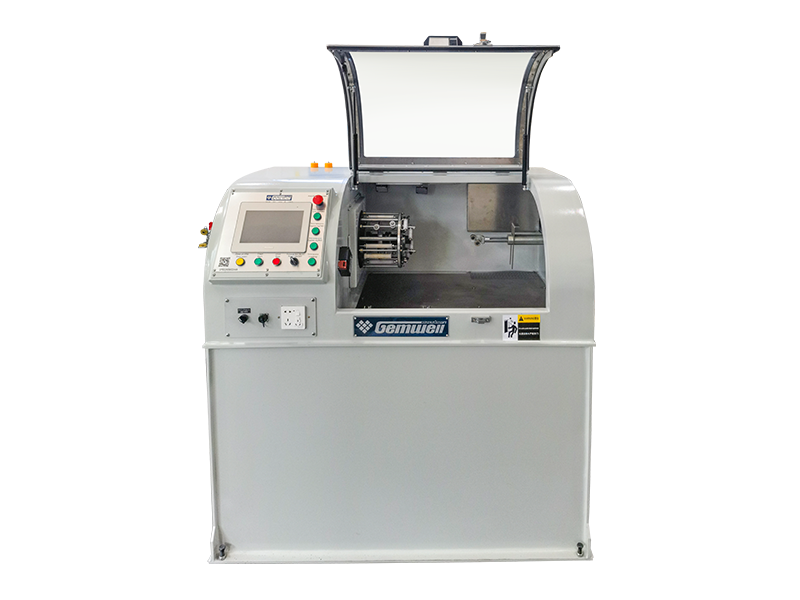
Meeraderige Teflon-kabels en datakabels hebben een nauwkeurige twist van de paren nodig om de impedantie en overspraak te beheersen. Torsievrije twistmachines, zoals de modellen die Gemwell bouwt voor datakabels en netwerkkabels voor auto's, twisten twee of vier aders zonder twistspanning terug te brengen naar de geleiders. Hierdoor blijft de rechtheid van de geleider behouden en wordt de verzwakking van hoogfrequente signalen verminderd. Voor operators is de regel eenvoudig: controleer de spanningsinstellingen telkens wanneer de draadconstructie verandert.
Extrusie van schede en jas
Een mantellaag geeft de teflonkern mechanische bescherming en vlambestendigheid. Het mantelmateriaal wordt gekozen op basis van de toepassing: LSZH-verbindingen voor spoor- en zeekabels, TPU voor slijtvastheid bij industriële kabels en siliconen voor kabels die flexibel blijven bij extreme temperaturen. De mantelextruder is mechanisch eenvoudiger dan de teflon-extruder, maar het uitbetalingsspannings- en koelprofiel moeten nog steeds worden gesynchroniseerd met de kernlijn.
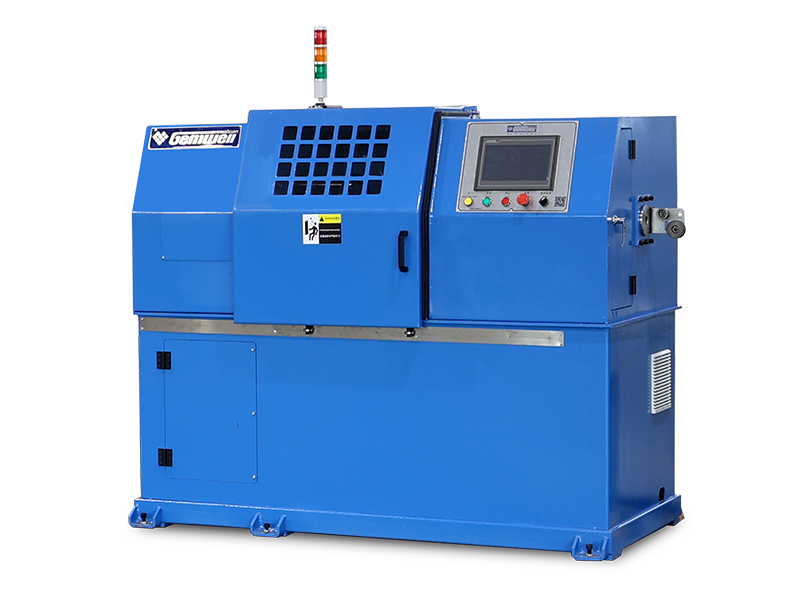
Voor de productie van jassen is de LSZH/XLPE/TPE/TPU draadkabelmantelextruder geschikt voor rookarme en halogeenvrije verbindingen boven fluorpolymeerkernen, en de multifunctionele configuratie vereenvoudigt het wisselen van verbindingen wanneer de ordermix varieert.
Fabrikanten van LSZH / XLPE / TPE / TPU-mantelextrusielijnen, fabriek - Gemwell Electr Gemwell Electrical Technology Co., Ltd is een Chinese LSZH/XLPE/TPE/TPU schede-extrusielijnfabrikant en OEM/ODM-fabriek. Wij zijn gespecialiseerd... Bekijk Product → Technische specificaties die een goede machine onderscheiden van een problematische
Teflon-extrusieapparatuur is een kapitaalinvestering op de lange termijn en de verschillen tussen leveranciers worden pas zichtbaar zodra de lijn draait. De onderstaande tabel vat de parameters samen die er het meest toe doen voor FEP/PFA-isolatie en voor de machines die volgen.
| Parameter | Wat te verifiëren | Typisch doelwit of rode vlag |
|---|---|---|
| Materiaal schroef en vat | Legeringstype of oppervlaktebehandeling | Corrosiebestendige legering of coating; standaard genitreerd staal is een rode vlag voor FEP/PFA |
| Schroef L/D-verhouding | Genoemde verhouding in de specificatie | 24:1 tot 28:1; onder 24:1 beperkt de mengkwaliteit |
| Verwarmingszones | Aantal zones op de loop en dobbelsteen | Minimaal 4 tot 6 tonzones; meer zones zorgen voor een strakkere temperatuurregeling |
| Temperatuurstabiliteit | Tolerantie rond het setpoint | ±3°C tot ±5°C; larger swings will appear on the diameter gauge |
| Lijnsnelheidsbereik | Minimale en maximale stabiele snelheid | Moet overeenkomen met de draadconstructie, bijvoorbeeld 100-250 m/min voor dunne FEP-isolatie |
| Spanningscontrole | Pay-off, danser en opnametype | Gesloten lusspanning; vrije spoeluitbetalingen zijn riskant voor kwetsbare geleiders |
| Inline-meting | Diametermeter en vonkentester inbegrepen | Continue meting, niet alleen bemonstering na de productie |
| Downline-synchronisatie | Snelheidsregelinterface | Alle stations moeten de extruder binnen ongeveer ±0,1% volgen |
Een praktische manier om leveranciers te filteren is door een proefrit aan te vragen op uw daadwerkelijke conducteur. Indien de bouwer bij de beoogde lijnsnelheid geen stabiele diameter en oppervlaktekwaliteit kan aantonen, gaat het risico na oplevering op u over. Betrouwbare leveranciers publiceren de maximale snelheid, maar het belangrijkste getal is de langzaamste snelheid waarbij de lijn nog steeds tolerantie houdt, omdat Teflon-lijnen tijdens het opstarten en dunwandige productie vaak op lagere snelheid draaien. Controleer voordat u bestelt ook de volgende punten:
- Kunt u onze specifieke draadconstructie vóór levering op een testlijn verwerken?
- Wat is de laagste stabiele lijnsnelheid waarbij nog aan de isolatietolerantie wordt voldaan?
- Wat is de levertijd van reserveonderdelen voor de schroef en de cilinder?
Hoe u een machineleverancier kunt kwalificeren voor teflondraad
De machine kost slechts de helft van de aankoopprijs; de andere helft is procescompetentie. Voordat u tekent, verifieert u zes zaken bij de leverancier.
- Ervaring met fluorpolymeer: vraag welke materialen de bouwer daadwerkelijk heeft verwerkt, bij welke smelttemperaturen en lijnsnelheden.
- Proefdraaien: vereist een test op uw draad, niet alleen een catalogusgegevensblad.
- Documentatiekwaliteit: elektrische schema's, onderhoudsschema's en bedieningshandleidingen in uw taal.
- Beschikbaarheid van reserveonderdelen: verkrijg levertijden voor schroeven, vaten, verwarmingselementen en besturingskaarten.
- Installatie en training: bevestig of inbedrijfstellingsmonteurs in de offerte zijn opgenomen.
- Engineeringdiepgang: het aantal patenten en de omvang van het R&D-team geven aan hoe snel de leverancier een onverwacht procesprobleem kan oplossen.
Gemwell Electrical Machinery, opgericht in 2005, meldt dat zijn apparatuur aan meer dan 100.000 mensen is verkocht 40 landen , waaronder de Verenigde Staten, Canada, Duitsland, Italië, India en Thailand. Het bedrijf stelt dat het vasthoudt 8 uitvindingsoctrooien en meer dan 30 gebruiksmodeloctrooien vanaf 2025 richt haar dochteronderneming FEISU zich op extrusieapparatuur voor elektronische signaaloverdrachtdraden. Deze cijfers vervangen geen proefrun, maar laten een bedrijf zien dat heeft geïnvesteerd in productie-ervaring op het gebied van extrusie van isolatie, draaien, tapen en ommantelen.
Voorbeeldlijnconfiguraties voor gangbare teflondraadproducten
Zo komen de machinekeuzes in de praktijk samen. Gebruik deze configuraties als uitgangspunt en pas ze aan op uitgangsvolume, vloeroppervlak en de geldende kabelstandaard.
| Kabeltype | Typische lijnconfiguratie | Primair productiedoel |
|---|---|---|
| Eenaderige FEP/PTFE-aansluitdraad | Uitbetaling, FEP/PFA-extruder, koeling, meter, vonkentester, opname | Stabiele wanddikte en consistente prestaties bij hoge temperaturen |
| Coaxiale of hoogfrequente signaalkabel | Pay-off, FEP-extruder, koeling, optionele tape-verpakking, opname | Uniforme capaciteit en lage signaalverzwakking |
| Meeraderige afgeschermde industriële kabel | Uitbetaling, extruder, draaimachine, tapemachine, omhulselextruder, opname | Stabiele paargeometrie en continuïteit van de afscherming |
| Brandwerende, met mica omwikkelde kabel | Uitbetaling, extruder, mica-tapemachine, mantelextruder, opname | Doorlopende micalaag en uniforme totale diameter |
Veelgestelde vragen over apparatuur voor het maken van teflon-draden
Wat is het verschil tussen PTFE en FEP/PFA in een extrusielijn?
PTFE is niet smeltverwerkbaar in de conventionele zin van een schroefextruder. Het wordt meestal verwerkt door pasta-extrusie, ram-extrusie of tape-verpakking. FEP en PFA zijn smeltverwerkbaar, zodat ze kunnen worden geëxtrudeerd op een hoge temperatuur schroefextruder bij smelttemperaturen tussen ongeveer 340°C en 425°C. Voor de meeste draadisolatielijnen zijn FEP en PFA de praktische keuzes; PTFE verschijnt wanneer de kabelstandaard de combinatie van diëlektrische eigenschappen en continue temperatuurbestendigheid vereist.
Kan dezelfde extruder FEP en PFA verwerken?
Ja, in de meeste gevallen, als de machine geschikt is voor de hogere PFA-smelttemperatuur, zijn de schroef en het vat corrosiebestendig en dekt de verwarmingscapaciteit het volledige temperatuurbereik. Het verwerkingsvenster verandert tussen materialen, maar omschakeling vereist meestal alleen een nieuw temperatuurprofiel en een kleine aanpassing van de schroefsnelheid. Bevestig de maximale bedrijfstemperatuur en de corrosiebestendige oppervlaktebehandeling met de bouwer.
Welke lijnsnelheid kan een Teflon-isolatielijn bereiken?
Voor dunne FEP-isolatie rond geleiders van 0,5-1,0 mm variëren typische duurzame snelheden van 100 tot 250 m/min. PFA en dikkere wanden verlagen de snelheid omdat de smelt meer tijd nodig heeft om te ontspannen in de matrijs. Het exacte resultaat hangt af van de harskwaliteit, het ontwerp van de extruderschroef en de koellengte. De leverancier moet dus een snelheidsbereik opgeven dat is gebaseerd op uw specifieke draadconstructie in plaats van een enkel maximum.
Wat veroorzaakt oppervlakteruwheid of luchtbellen in teflon-isolatie?
De meest voorkomende oorzaken zijn de smelttemperatuur onder het door de harsfabrikant aanbevolen venster, degradatie van het polymeer door oververhitting of overmatige afschuiving, vocht in de pellets, vervuiling en een matrijsgeometrie die niet past bij de uittrekverhouding. Bubbels wijzen meestal op vocht of thermische degradatie; ruwheid wijst meestal op temperatuur of matrijsontwerp. Een dataloggingcontroller helpt de fout snel te identificeren.
Is een tapmachine verplicht als de kabel al een FEP-mantel heeft?
Niet noodzakelijkerwijs. Als de tapelaag alleen voor afscherming dient, kan een geëxtrudeerde geleidende laag of een gevlochten afscherming deze vervangen. Maar als de kabelspecificatie micatape vereist voor brandwerendheid of PTFE-tape voor de diëlektrische constructie, wordt de hysteresis-spanningstape-machine verplicht. Controleer de klantspecificatie voordat u het tapstation uit de offerte schrapt.
Hoeveel vloeroppervlak heeft een productielijn voor teflondraad nodig?
Een basislijn met enkele extruder, inclusief uitbetaling, koelgoot, meetapparatuur en opname, beslaat gewoonlijk een lengte van ongeveer 15-25 meter en een breedte van 2-3 meter. Wanneer u een tapmachine, een twistmachine en een mantelextruder toevoegt, kan de volledige lijn 40-60 m bereiken. Vraag de leverancier om een indelingstekening voordat u de fabrieksvloer en nutsvoorzieningen gaat plannen.
Het kiezen van apparatuur voor het maken van Teflon-draadkabels is uiteindelijk een passende oefening. De extruder bepaalt de isolatiekwaliteit, de tape- en twistmachines bepalen de kabelgeometrie en de mantelextruder definieert de mechanische bescherming. Begin met de FEP/PFA-extruder, verifieer de ondersteunende machines op uw eigen geleider en kwalificeer de leverancier met een proefrun. Die volgorde houdt zowel het technische risico als het inkooprisico onder controle.
 Verwant Producten