E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Wat een kabelhaspelmachine doet en wanneer u er daadwerkelijk een nodig heeft
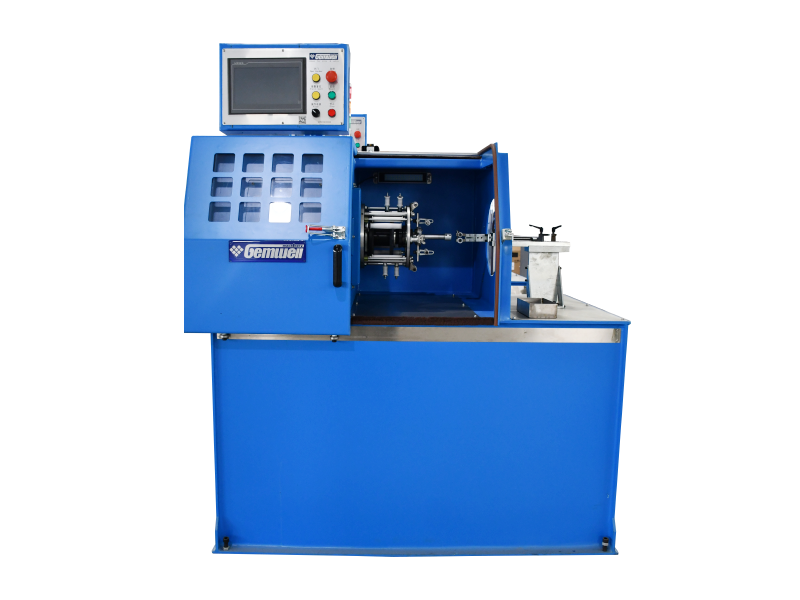
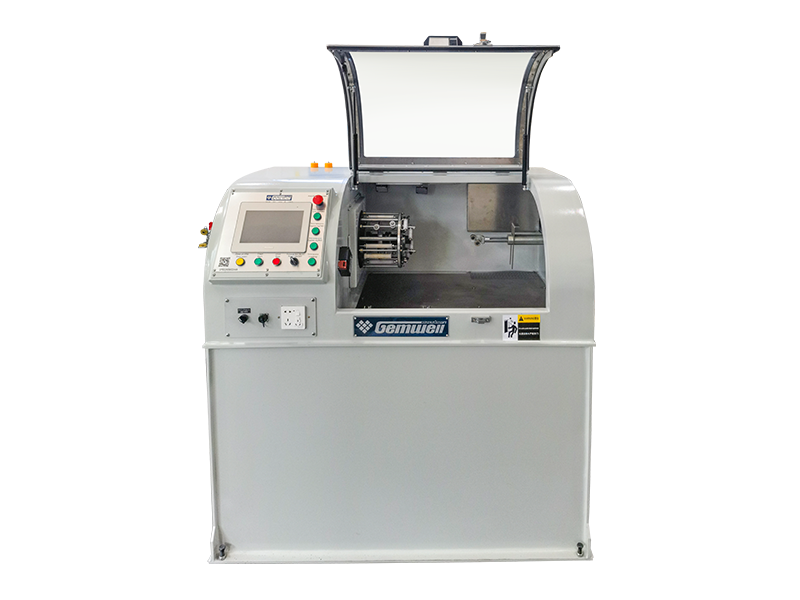
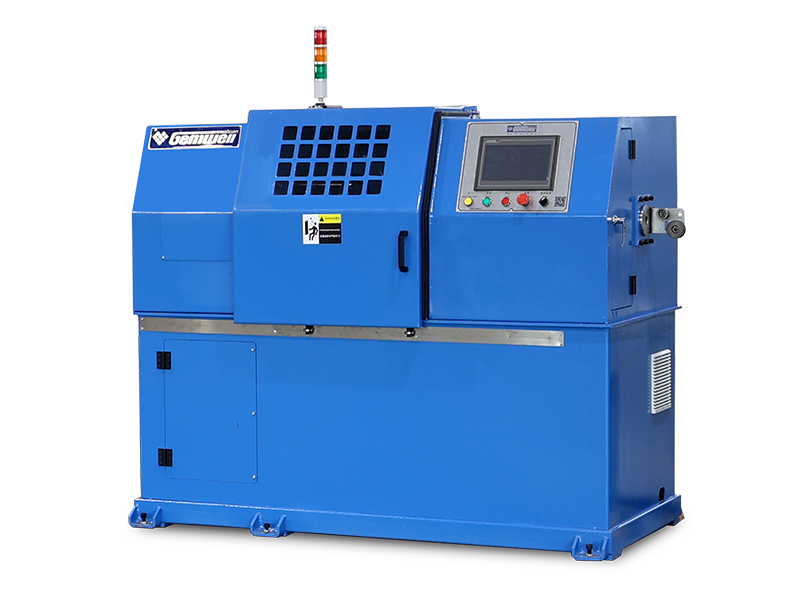
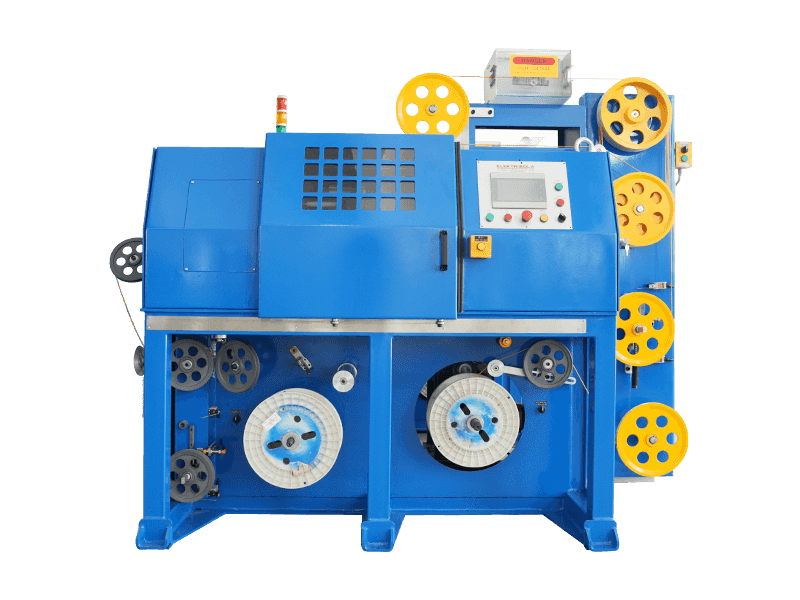
Een kabelopwikkelmachine wikkelt kabel, draad of geleider onder gecontroleerde spanning op een haspel of spoel en betaalt deze vervolgens weer terug voor verdere verwerking of verzending. Als uw lijn te maken heeft met knikken, ongelijkmatige wikkelingen, verbrijzeling van de spoel, of als operators de draad handmatig met lage snelheid geleiden, is de Direct Fix een speciale oplossing. kabelopwikkelmachine met actieve spanningscontrole in plaats van een generieke opwinder die is hergebruikt uit een andere productlijn. De kerntaak is eenvoudig te omschrijven: houd de spanning constant, houd de verplaatsing gelijkmatig over de spoelbreedte en houd de operator uit de knelpunten. Al het andere in deze handleiding is het detail om dat op betrouwbare wijze en op productiesnelheid te laten gebeuren.
Fabrikanten grijpen naar een kabelhaspelmachine op drie punten in een typische draad- en kabelbewerking, nemen deze op na extrusie of bepantsering, herpoolen van bulktrommels naar haspels op verkooplengte, en betalen de invoer voor een secundair proces zoals tapen, vlechten of snijden. Elk van deze taken zorgt voor een ander belastingsprofiel voor de machine, en daarom variëren de specificatiebladen zo sterk tussen modellen die voor hetzelfde algemene trefwoord zijn gebouwd.
Het helpt ook om duidelijk te maken wat de machine niet is. Een kabelhaspelmachine is niet hetzelfde als een haspel, die het product in losse lussen legt in plaats van op een haspel met flens, en het is niet hetzelfde als een eenvoudige vatenwagen die alleen voor transport wordt gebruikt. Oprolmachines zijn geschikt voor korte stukken flexibel snoer die in bundels worden verkocht, terwijl oprolmachines geschikt zijn voor doorlopende lengtes van honderden of duizenden meters die bij de klant netjes moeten worden afgewikkeld zonder in de war te raken. Als u dit onderscheid goed maakt voordat u een aankoop in de begroting begroot, vermijdt u de aanschaf van apparatuur die technisch gezien kabel opwikkelt, maar niet de rendabele kwaliteit kan leveren die uw klanten verwachten.
De beslissing om een speciale spooling-fase toe te voegen, verschijnt meestal op de fabrieksvloer voordat deze in een spreadsheet verschijnt. Supervisors merken dat er meer tijd wordt besteed aan het handmatig opnieuw opspannen van spoelen, dat er meer klachten van klanten zijn over verwarde spoelen en dat er meer schrootlabels op kapotte binnenwikkels worden geschreven. Zodra deze symptomen samen optreden, zijn de kosten van een goed gespecificeerde kabelhaspelmachine bijna altijd lager dan de totale kosten van de reeds bestaande oplossingen.
Hoe een kabelspoelmachine werkt: spanningscontrole en dwarsmechanica
Het mechanische verhaal achter een kabelhaspelmachine komt neer op twee samenwerkende systemen: een roterende spindel die de spoel draait en een traverseereenheid die de geleidingsarm heen en weer beweegt, zodat de draad gelijkmatig ligt in plaats van zich op één plek te stapelen. Spanning is de variabele die bepaalt of de voltooide spoel bruikbaar is of wordt weggegooid.
- De constante spanningsmodus zorgt voor een vaste trekkracht op de draad, ongeacht de diameter van de spoel, meestal met behulp van een magnetische poederrem of een servokoppellus die de gegevens van de loadcel honderden keren per seconde uitleest.
- De taper-spanningsmodus vermindert de trekkracht naarmate de spoel groter wordt, waardoor wordt voorkomen dat de binnenwikkels worden verpletterd door het gewicht van alles wat er later bovenop wordt gewikkeld.
- Traversesynchronisatie koppelt de snelheid van de geleidingsarm aan de rotatie van de spil via een elektronische overbrengingsverhouding, zodat de wikkelhoek consistent blijft van de eerste tot de laatste laag.
- Feedback van de danserarm of loadcel sluit de lus en past het rem- of motorkoppel in realtime aan als de lijnsnelheid verandert.
De meeste modellen van middelgrote kabelhaspelmachines die na 2023 zijn gebouwd, zijn overgestapt van puur mechanische wrijvingsremmen naar servogestuurde spanningscontrole, grotendeels omdat de prijzen van koper- en aluminiumgeleiders schroot veel duurder maken dan vroeger, zodat een nauwere tolerantie op de wikkelspanning zichzelf terugbetaalt bij een kortere productierun.
Onder het bedieningspaneel zit de spanlus een vrij standaard feedbacksysteem. Een loadcel of danserarm meet de werkelijke lijnspanning, vergelijkt deze met een door de operator ingevoerd instelpunt en voert de fout door naar een proportioneel-integraal-afgeleide controller die het remkoppel of de motorstroom dienovereenkomstig aanpast. De proportionele term reageert op de grootte van de fout, de integrale term corrigeert elke gestage offset die in de loop van de tijd blijft hangen, en de afgeleide term dempt plotselinge pieken zodat het systeem niet doorschiet als de lijnsnelheid snel verandert. Operators hoeven deze winsten zelden te benutten nadat een leverancier de machine in gebruik heeft genomen, maar wetende dat ze bestaan, verklaart mede waarom een spanningsfout zichzelf soms oplost met een eenvoudige parameterreset in plaats van een mechanische reparatie.
Waarom de taperverhouding belangrijker is dan de meeste kopers verwachten
De tapse spanning wordt vaak uitgedrukt als een procentuele vermindering van de spanning van een lege spoel naar een volle spoel, gewoonlijk ergens tussen de 20 en 50 procent, afhankelijk van de stijfheid van de geleider en het isolatiemateriaal. Als de taperverhouding te laag is ingesteld, worden de binnenste wikkels blootgesteld aan beschadiging door verbrijzeling, terwijl een te hoge verhouding ertoe kan leiden dat de buitenste wikkels loskomen en zijwaarts glijden tijdens het transport. Het juist krijgen van dit getal ligt dichter bij een materiaalwetenschappelijke vraag dan bij een machine-instelling, en het is een van de eerste dingen waar een competente leverancier naar moet vragen tijdens de inbedrijfstelling, in plaats van de fabrieksinstellingen te laten staan.
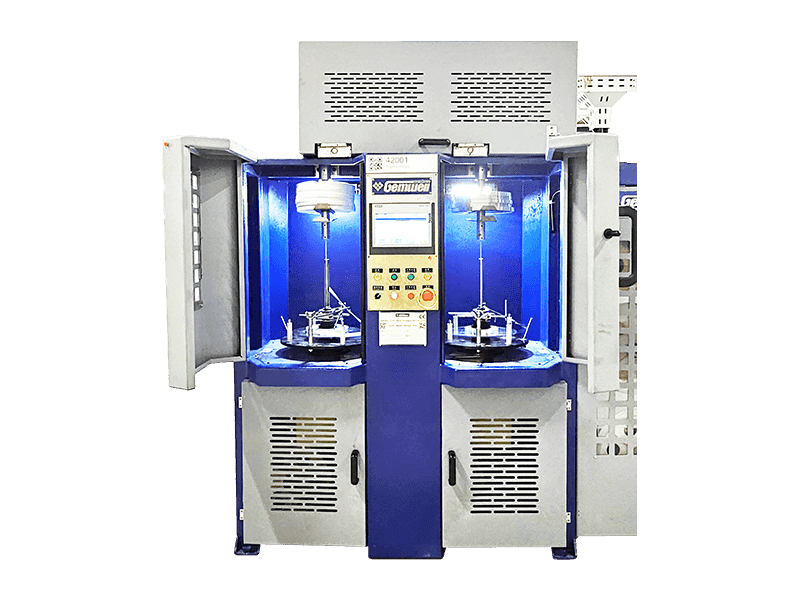
Anatomie van een kabelhaspelmachine: de belangrijkste componenten
Het lezen van de offerte van een leverancier is gemakkelijker zodra de belangrijkste onderdelen van een kabelhaspelmachine afzonderlijk zijn uitgesplitst, aangezien prijsverschillen tussen twee offertes bijna altijd worden verklaard door verschillen in een of meer van deze componenten en niet door de machine als geheel.
Hoofdaandrijfmotor
Levert rotatievermogen aan de spil, uitgedrukt in kilowatt afhankelijk van het maximale spoelgewicht en de beoogde lijnsnelheid, meestal een servo- of vectorgestuurde AC-motor op moderne machines.
Spindel En As
Houdt de spoel of haspel op zijn plaats, aangepast aan de diameter van de flensboring, met snelsluiting of hydraulische klemming op leidingen met een hogere doorvoer om het wisselen te versnellen.
Traverse vervoer
Draagt de draadgeleider over de spoelbreedte, aangedreven door een kogelomloopspindel of distributieriem voor precisie, of door een nokkenmechanisme op eenvoudigere mechanische machines.
Spanningscontrole-eenheid
Bevat de rem-, loadcel- of servo-koppelmotor samen met de besturingselektronica die de spanning over de hele spoelconstructie binnen de tolerantie houdt.
Frame en basis
Biedt stijfheid onder belasting, meestal gelast staal met stelvoeten of ankerpunten, aangezien het buigen van het frame onder een zware spoel een veelvoorkomende bron van onnauwkeurigheid bij het verplaatsen is.
Mens-machine-interface
Het touchscreen of paneel waarop operators spanning, taperverhouding, snelheid en spoellengtedoelen instellen, waarbij vaak meerdere productrecepten worden opgeslagen voor snelle omschakeling.
Veiligheid bewaken
Vergrendelde afdekkingen, lichtgordijnen of fysieke barrières rond knelpunten zijn steeds vaker vereist om te voldoen aan de veiligheidsnormen op de werkplek op exportmarkten.
Lengtemeetapparaat
Een contactwiel of contactloze encoder die de geproduceerde meters telt en automatische stop- of snijfuncties invoert zodra een doellengte is bereikt.
Soorten kabelspoelmachines die momenteel op de markt zijn
Het kiezen van de juiste configuratie begint met het afstemmen van de machine-indeling op uw vloeroppervlak en productdiameterbereik. De onderstaande configuraties dekken de overgrote meerderheid van de geïnstalleerde apparatuur in draad- en kabelinstallaties.
Horizontale spoelmachine
De spoelas loopt evenwijdig aan de vloer, geladen en gelost vanaf het uiteinde. Gebruikelijk voor haspels met een diameter tot ongeveer 2 meter, favoriet waar de toegang tot bovenloopkranen beperkt is.
Verticale spoelmachine
De spoel ligt plat en draait om een verticale as, wat het laden met een vorkheftruck vereenvoudigt en geschikt is voor zeer zware haspels die worden gebruikt voor ondergrondse of onderzeese kabel.
Spoelmachine met dubbele spindel
Twee spindels wisselen elkaar af, zodat de ene spoel laadt of ontlaadt terwijl de andere de productie uitvoert, waardoor de uitvaltijd bij doorlopende lijnen tot vrijwel nul wordt teruggebracht.
Betaal de combinatie-eenheid af en neem deze op
Combineert een uitbetalingsstandaard met een opname-spooler op een gedeeld frame, gebruikelijk op kortere herpoollijnen en kabelknip- of oprolstations.
Cantilever spoelmachine
Ondersteunt de spoel slechts aan één kant, waardoor een zeer snelle molenwissel mogelijk is, omdat er geen tweede lagerblok is om te openen, hoewel dit doorgaans naar buiten komt bij een lager maximum spoelgewicht.
Doorkruisende Drum Twister-combinatie
Integreert een twist- of stranding-fase direct vóór de spool-fase, gebruikt waar geleiderstrengen onmiddellijk vóór het opwikkelen samen moeten worden gelegd.
Naast configuratie kunnen kopers ook kiezen tussen aandrijflijnen met vaste snelheid en variabele snelheid. Machines met een vaste snelheid zijn minder duur, maar dwingen de hele lijn om te draaien op de snelheid die past bij het spoelstadium, terwijl machines met een variabele snelheid het spoelstadium laten overeenkomen met de stroomopwaartse extrusie- of tapsnelheid die al is ingesteld, wat het belangrijkst is op lijnen die door de week verschillende producten draaien.
Belangrijkste specificaties die u moet controleren voordat u een kabelspoelmachine koopt
Specificaties voor een kabelhaspelmachine kunnen er op het eerste gezicht hetzelfde uitzien, maar echte verschillen in werkcyclus en precisie verbergen. In de onderstaande tabel staan de cijfers die het waard zijn om regel voor regel te vergelijken voordat u een inkooporder ondertekent.
| Specificatie | Lichte plicht | Middelzware plicht | Zwaar uitgevoerd |
|---|---|---|---|
| Maximale spoeldiameter | 630 mm | 1600 mm | 3000 mm en hoger |
| Maximaal spoelgewicht | 500 kg | 3000 kg | 10.000 kg en meer |
| Lijnsnelheid | Tot 200 meter per minuut | Tot 600 m per minuut | Tot 1200 m per minuut |
| Spanningscontrolemethode | Mechanische rem | Magnetische poederrem | Servokoppel met gesloten lus |
| Traverse-precisie | Plus of min 2 mm | Plus of min 1 mm | Plus of min 0,5 mm |
| Hoofdmotorvermogen | 1,5 tot 3 kW | 4 tot 11 kW | 15 kW en hoger |
| Typische voetafdruk | 2 bij 1,5 meter | 4 bij 2,5 meter | 7 bij 4 meter en groter |
Controleer naast de cijfers ook hoe de schijf omgaat met een stroomonderbreking midden in de spoel. Een machine zonder rem-failsafe-logica kan een hele zware spoel onder zijn eigen gewicht laten afwikkelen zodra de stroom wegvalt, wat zowel een veiligheidsrisico als een gegarandeerde schrootgebeurtenis is. Controleer ook het geluidsniveau als de machine in de buurt van een bezette werkplek wordt geplaatst, aangezien zware machines die boven de 800 meter per minuut draaien, niveaus kunnen bereiken waarvoor gehoorbescherming vereist is volgens veel werkplekvoorschriften.
Vraag leveranciers ook naar het merk van het besturingssysteem en het firmware-updatebeleid. Machines die zijn gebouwd op breed ondersteunde industriële controllerplatforms zijn jaren later gemakkelijker te onderhouden, terwijl machines die zijn gebouwd op obscure of eigen besturingshardware een fabriek kunnen laten stranden als de oorspronkelijke leverancier stopt met het bieden van ondersteuning.
Een kabelspoelmachine koppelen aan een Automatische kabeltakelmachine
Draad die een wikkellaag, afschermingstape, brandvertragende tape of pantsertape nodig heeft, loopt bijna altijd door een automatische kabeltakelmachine onmiddellijk vóór de fase van het opnemen van de spoel, dus de twee machines worden meestal gespecificeerd als een bijpassend paar in plaats van afzonderlijk te worden gekocht. De tapekop legt overlappende tape rond de geleider met een vaste overlapverhouding, terwijl de kabel continu beweegt, en de stroomafwaartse spoelmachine moet exact dezelfde lijnsnelheid accepteren zonder zijn eigen spanningsvariatie te introduceren die de tapewikkeling losser zou maken.
Lijnintegratiedetails die de moeite waard zijn om vóór aankoop te bevestigen bij een leverancier:
- Controleer of de automatische kabelopwikkelmachine en de kabelopwikkelmachine een gemeenschappelijk referentiesignaal voor de lijnsnelheid delen, meestal via een encoderpuls die door beide schijven wordt gedeeld.
- Controleer het bereik van de overlapverhouding op de tapekop. De meeste modellen dekken een overlap van 10 tot 70 procent en dit moet overeenkomen met uw kabelconstructienorm.
- Controleer of de spoelzijde in de taperspanningsmodus kan lopen, zodat de toegevoegde diameter van de tapelaag de wikkelspanning halverwege de spoel niet wegneemt.
- Vraag of het aantal tapespoelen op de tapekop overeenkomt met uw afschermings- of pantserontwerp; enkele kop, dubbele kop en planetaire tapekoppen wikkelen allemaal anders.
- Bevestig dat beide machines kunnen worden gestopt en opnieuw gestart vanaf één gedeeld controlepunt, aangezien afzonderlijke stopcircuits op elke machine het herstel van fouten tijdens een productierun vertragen.
Fabrieken die het tapen en oprollen van kabels uitvoeren als afzonderlijke, niet-gesynchroniseerde machines melden veel meer klachten over taperimpels en losse wikkelingen dan fabrieken die ze op een gedeelde lijn gebruiken. Dit is de belangrijkste reden dat kopers steeds vaker om beide machines van dezelfde fabrikant vragen, zodat de besturingssystemen vooraf op elkaar zijn afgestemd in plaats van ter plaatse geïntegreerd.
Naast mechanische synchronisatie specificeren sommige fabrieken nu een gedeeld datalogboek tussen de opname- en spoelfasen, waarbij de bandspanning, de overlapverhouding en de spoelspanning worden geregistreerd tegen dezelfde tijdstempel voor elke geproduceerde meter. Dit soort gezamenlijke traceerbaarheidsrecords zijn gebruikelijk geworden op kabels die bestemd zijn voor gereguleerde markten zoals de automobiel- of ruimtevaartbedrading, waar een kwaliteitsclaim jaren later bewijs kan vereisen van de exacte procesomstandigheden die zijn gebruikt om een specifieke spoel te maken.
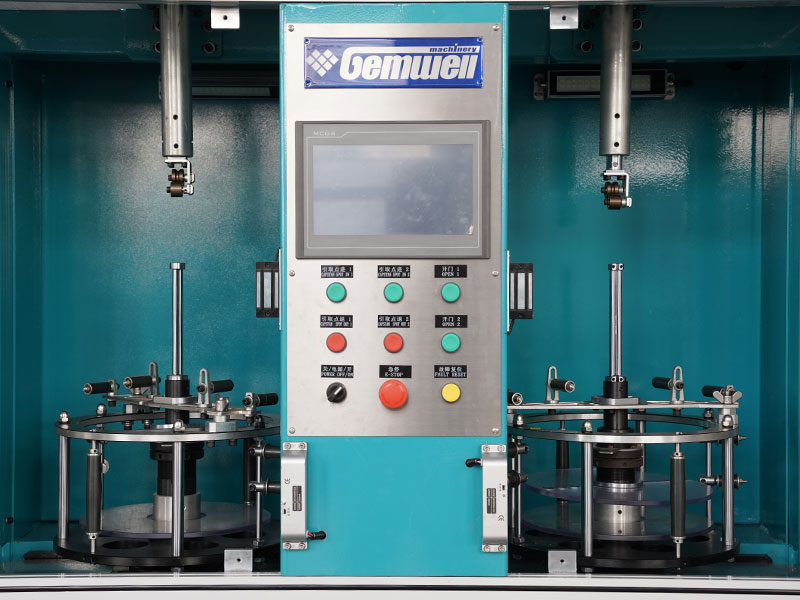
Industrieën die afhankelijk zijn van kabelhaspelapparatuur
Het trefwoord omvat een brede categorie apparatuur, maar de vraag clustert in een handvol industrieën waar draad en kabel het eindproduct of een cruciaal subonderdeel zijn.
- De productie van draad- en stroomkabels in de bouwsector, waarbij het herpoolen van grote volumes van bulkvaten naar haspels op winkellengte een dagelijkse bezigheid is.
- Productie van telecommunicatie- en glasvezelkabels, waarbij de verplaatsingsprecisie kwetsbare kernen beschermt tegen pletschade tijdens het oprollen.
- Leveranciers van kabelbomen in de automobielsector, die draad met een kleinere diameter op zeer hoge snelheid verwerken en regelmatig van maat wisselen.
- Producenten van laskabels en rubbergeïsoleerde kabels, waar flexibele mantelverbindingen gevoeliger zijn voor vervorming onder ongelijkmatige spanning.
- Productie van kabels voor hernieuwbare energie, met name zonnekabels en offshore-windenergiekabels, waar grote, zware spoelen domineren.
- Leveranciers van mijnbouw- en zeekabels, waar de haspels vaak internationaal worden verzonden en waarbij de betrouwbaarheid op de plaats van bestemming net zo belangrijk is als de wikkelkwaliteit in de fabriek.
- Producenten van spoor- en transitsignaalkabels, waar consistente spoellengte en schone resultaten rechtstreeks van invloed zijn op de installatieschema's langs een spoorcorridor.
Hoe de voorkeuren voor spoelgroottes per branche verschillen
Producenten van bouwdraad hebben de neiging om te standaardiseren op een beperkt aantal haspelgroottes in de detailhandel, omdat hun klanten elektriciens en distributeurs zijn die een vertrouwde verpakking verwachten, terwijl producenten van offshore wind- en onderzeese kabels werken met aangepaste spoelafmetingen die zijn gebouwd rond een specifiek installatieplan voor schepen of turbines. Dit verschil is van belang bij het specificeren van een kabelhaspelmachine, omdat een fabriek die meerdere industrieën bedient vaak een groter bereik aan instelbare diameters nodig heeft dan een fabriek die slechts één marktsegment bedient.
Installatie- en faciliteitsvereisten
Voordat een kabelhaspelmachine arriveert, moeten fabrieken bevestigen dat de ontvangende vloer deze kan ondersteunen, zowel structureel als qua nutsaansluitingen. Machines voor zwaar gebruik die geschikt zijn voor spoelen van meer dan 5000 kg vereisen vaak een gewapend betonnen kussen in plaats van een standaard magazijnvloerplaat, en de funderingstekening moet afkomstig zijn van de leverancier van de apparatuur en niet ter plaatse worden geschat.
- Stroomvoorziening, de meeste middelzware en zware machines werken op driefasige voeding. Controleer of de spanning en frequentie overeenkomen met de lokale netnormen voordat u bestelt.
- Persluchttoevoer, nodig op machines die pneumatische klemming of remondersteuning gebruiken, waarvoor doorgaans een schone, droge luchtleiding bij een gespecificeerd drukbereik vereist is.
- Er is voldoende ruimte boven het hoofd, verticale spoelmachines en grote horizontale eenheden hebben voldoende vrije hoogte nodig voor het laden met een kraan van de grootste spoel die de lijn zal laten lopen.
- Gangpadbreedte, voldoende ruimte voor vorkheftruck- of kraantoegang aan beide zijden van de machine versnelt het wisselen en verkleint de kans op aanrijschade tijdens het laden.
- Omgevingsomstandigheden, stoffige of zeer vochtige omgevingen vereisen mogelijk afgedichte schakelkasten en extra koeling voor de aandrijfelektronica.
De inbedrijfstelling omvat doorgaans een mechanische uitlijningscontrole, een elektrische veiligheidsinspectie, een spanningskalibratie tegen een gecertificeerd referentiegewicht en een proefspoelconstructie die wordt gemeten en geïnspecteerd voordat de lijn wordt overgedragen voor productiegebruik. Het overslaan van een van deze stappen om tijd te besparen op de installatiedag is een van de meest voorkomende redenen waarom een nieuw geïnstalleerde kabelhaspelmachine in de eerste weken van gebruik ondermaats presteert dan de nominale specificaties.
Veiligheidsoverwegingen en training van operators
Een kabelhaspelmachine combineert roterende massa, opgeslagen spanningsenergie en knelpunten bij de traversegeleider, waardoor training van de operator net zo belangrijk wordt als de machinespecificatie zelf. De meeste incidenten op de werkplek die te wijten zijn aan spoelapparatuur gebeuren tijdens het laden en lossen van de spoel en niet tijdens stationair draaien, omdat de handen dan het dichtst bij de bewegende delen zijn en de zwaarste lasten worden gemanipuleerd.
| Veiligheidscontrole | Gevaar aangepakt |
|---|---|
| Vergrendelde traversebescherming | Voorkomt toegang van de hand tot de bewegende wagen tijdens bedrijf |
| Noodstoptouw of -knop | Biedt operators de mogelijkheid om de machine onmiddellijk over de gehele lengte tot stilstand te brengen |
| Rem-failsafe-logica | Voorkomt dat de spoel ongecontroleerd afwikkelt als de stroom halverwege de cyclus uitvalt |
| Borgpen van de spoelas | Voorkomt dat de spoel tijdens het laden op de spil verschuift |
| Lichtgordijn bij laadzone | Stopt de spindelrotatie als iemand onverwacht de laadruimte betreedt |
De training moet meer omvatten dan alleen de knoplocaties op het bedieningspaneel. Operators hebben er baat bij als ze begrijpen waarom er taperspanning bestaat, wat een spanningsfoutalarm eigenlijk betekent, en hoe ze vroegtijdige tekenen van lagerslijtage of verkeerde uitlijning van de traverse kunnen herkennen voordat deze veiligheidsproblemen worden. Fabrieken die nieuwe apparatuur combineren met een gestructureerd trainingsprogramma voor operators rapporteren consistent minder bijna-ongelukken in het eerste jaar vergeleken met fabrieken die alleen afhankelijk zijn van informeel leren op de werkvloer.
Onderhoudspraktijken die de levensduur van kabelhaspelmachines verlengen
Een kabelhaspelmachine die volgens een vast schema wordt onderhouden, draait routinematig ruim tien jaar bij continu industrieel gebruik, terwijl een verwaarloosde eenheid binnen de eerste twee of drie jaar spanningsafwijkingen en traverse-geratel vertoont. De onderstaande onderhoudskalender weerspiegelt de gangbare praktijk zoals gerapporteerd door onderhoudsteams van de fabriek.
| Taak | Interval | Waarom het ertoe doet |
|---|---|---|
| Smering van traverserails | Wekelijks | Voorkomt droge wrijving die een ongelijkmatige wikkelafstand veroorzaakt |
| Inspectie van remmen of koppeling | Maandelijks | Versleten voeringen veroorzaken een langzame spanningsdrift die van dag tot dag moeilijk waarneembaar is |
| Kalibratiecontrole van de loadcel | Driemaandelijks | Zorgt ervoor dat de spanning nauwkeurig wordt afgelezen ten opzichte van een bekend referentiegewicht |
| Spindellagerservice | Jaarlijks | Lagerslijtage is de belangrijkste oorzaak van ongeplande stilstand van oudere machines |
| Inspectie van de schakelkast | Driemaandelijks | Ophoping van stof en losse aansluitingen zijn een veelvoorkomende oorzaak van periodieke storingen |
| Controle van de speling van de kogelomloopspindel | Jaarlijks | Overmatige speling komt het eerst tot uiting in een inconsistente wikkelafstand aan de spoelranden |
Door voor elke machine een eenvoudig onderhoudslogboek bij te houden, zelfs een basisspreadsheet waarin de datum, de taak en de technicus worden vermeld, wordt het veel gemakkelijker om een ontwikkelingspatroon te ontdekken, zoals een rem die vaker moet worden afgesteld dan nodig is, wat meestal duidt op een onderdeel dat het einde van zijn levensduur nadert in plaats van op een eenmalige fout.
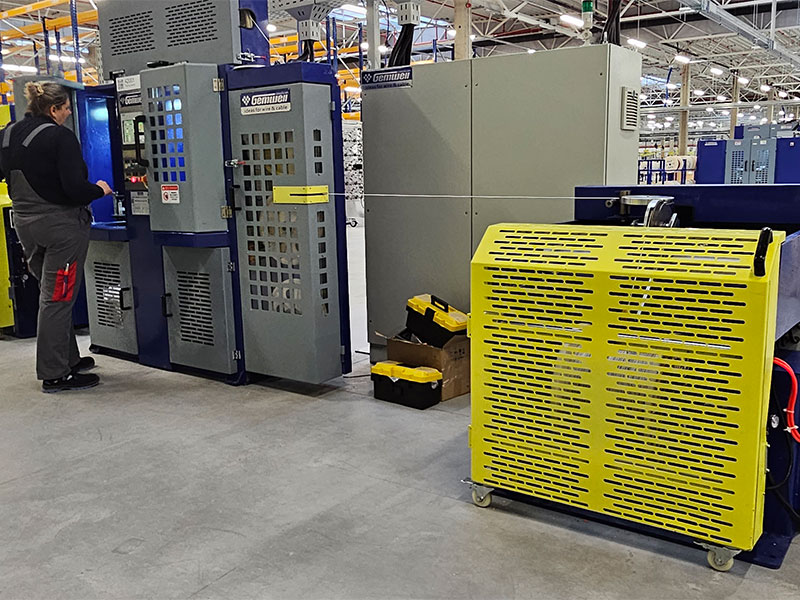
Veelvoorkomende problemen en praktische oplossingen
De meeste klachten die terug te voeren zijn op een kabelhaspelmachine vallen in een korte lijst van terugkerende problemen, en de oplossing is meestal eenvoudiger dan operators verwachten.
Ongelijkmatige wikkel- of telescopische spoel: Bijna altijd is het een probleem met de timing van de verplaatsing in plaats van een spanningsprobleem. Controleer eerst de elektronische overbrengingsverhouding tussen de spil-encoder en de verplaatsingsmotor voordat u de reminstellingen aanpast.
Draadverbrijzeling op binnenwikkels: Wijst op het uitvoeren van een constante spanningsmodus op een taak die conische spanning nodig heeft. De oplossing is een wijziging van de instellingen in plaats van een mechanische reparatie op de meeste servogestuurde machines.
Plotselinge spanningspieken bij snelheidsveranderingen: Meestal een PID-afstemmingsprobleem in de spanningsregellus, de meeste bedieningspanelen maken het mogelijk om de proportionele en integrale versterking aan te passen zonder een bezoek van een technicus.
Schade aan de spoelflens tijdens het lossen: Het is eerder een probleem met de materiaalbehandeling dan een machinefout. Controleer of de vorken van de vorkheftruck of de hijsbanden overeenkomen met de afstand tussen de spoelas voordat u de apparatuur de schuld geeft.
Herhaalde hinderlijke spanningsalarmen: Vaak te wijten aan een loadcel die buiten de kalibratie is geraakt, in plaats van aan een daadwerkelijk spanningsprobleem, lost een snelle kalibratiecontrole aan de hand van een referentiegewicht de meeste gevallen op.
Draadslip op de dwarsgeleidingsrol: Meestal is het een versleten of verglaasd roloppervlak; het vervangen van de rolhuls herstelt de grip zonder dat de hele dwarsconstructie vervangen hoeft te worden.
Machine wordt heet na langdurig gebruik: Controleer of de koelventilatoren op de omvormerkast vrij zijn en of de omgevingstemperatuur rond de machine tijdens de zomermaanden niet boven het nominale bedrijfsbereik is gekomen.
Kostenoverwegingen en rendement op investering
De aanschafprijs is slechts een deel van het totale kostenplaatje voor een kabelhaspelmachine. Kopers die offertes alleen al op de stickerprijs vergelijken, onderschatten vaak het verschil in bedrijfskosten tussen een mechanische basismachine en een volautomatische servogestuurde eenheid.
- Door de vermindering van schroot en een strakkere spanningscontrole wordt het aantal verbrijzelde of uitgeschoven spoelincidenten aanzienlijk verminderd in vergelijking met oudere mechanische remsystemen, en de schrootkosten van hoogwaardige geleiders lopen snel op.
- Arbeidsbesparingen, het automatisch afsnijden van de lengte en het wisselen van de spoel verminderen de tijd die de operator per spoel nodig heeft, wat het belangrijkst is bij werkzaamheden met meerdere ploegendiensten die continu draaien.
- Energieverbruik, servoaandrijvingen gebruiken over het algemeen minder energie per geproduceerde meter dan oudere mechanische remsystemen die overtollige spanning als warmte afvoeren.
- Beschikbaarheid van reserveonderdelen, machines die zijn gebouwd rond gewone industriële componenten hebben doorgaans lagere reparatiekosten op de lange termijn dan machines met eigen onderdelen die alleen van de oorspronkelijke bouwer afkomstig zijn.
- Kosten voor stilstand, een machine met diagnose op afstand of duidelijke weergave van foutcodes wordt sneller weer in productie genomen dan een machine waarvoor voor elke fout een bezoek van een technicus nodig is.
Bij het maken van een schatting van het rendement op de investering vergelijken fabrieken doorgaans het prijsverschil tussen twee uitrustingsopties met de verwachte jaarlijkse besparingen door minder schroot en minder arbeidsuren. Vervolgens delen ze het prijsverschil door dat jaarlijkse besparingscijfer om de terugverdientijd in jaren te schatten. De meeste fabrieken stellen een interne drempel vast, vaak rond de twee tot drie jaar, waaronder de hogere automatiseringsoptie gerechtvaardigd wordt geacht, ongeacht de hogere initiële kosten.
Aanpassingsopties bij bestelling
Standaardcatalogusmodellen dekken een groot deel van de vraag, maar veel kopers vragen om aanpassingen om te passen in een bestaande productielijn of een specifiek productassortiment. Veel voorkomende maatwerkverzoeken zijn onder meer een aanpasbaar bereik van de spoeldiameter buiten de standaardcataloguslimiet, dubbele spanningszones voor gecoëxtrudeerde of meerlaagse kabel, geïntegreerde print- of markeerkoppen voor spoelidentificatie, aangepaste besturingssoftware die past bij een bestaand fabrieksnetwerkprotocol en niet-standaard spannings- of frequentieconfiguraties voor exportorders.
Bij het aanvragen van maatwerk helpt het om de leverancier te voorzien van daadwerkelijke productmonsters of gedetailleerde tekeningen in plaats van alleen maar diameter- en gewichtsnummers, aangezien de stijfheid van de mantelcompound en de oppervlakteafwerking beide van invloed zijn op de manier waarop de spanningsinstellingen moeten worden afgestemd, zelfs als twee producten dezelfde nominale diameter hebben.
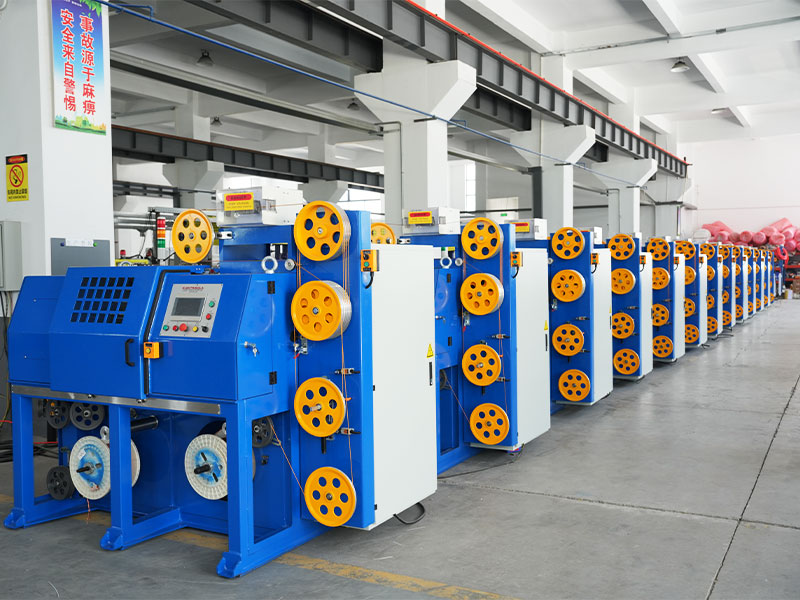
Leveranciers evalueren: een praktische checklist
Twee leveranciers die dezelfde nominale specificatie vermelden, kunnen in de echte wereld heel verschillende prestaties leveren. Het evaluatieproces moet dus verder gaan dan het naast elkaar vergelijken van de specificatiebladen.
- Vraag om referenties van fabrieken met een vergelijkbaar productassortiment en een vergelijkbaar productievolume, en neem daadwerkelijk contact met hen op in plaats van te vertrouwen op de eigen casestudies van de leverancier.
- Vraag indien mogelijk vóór de definitieve aankoop om een proefspoel op uw eigen materiaal, aangezien de daadwerkelijke wikkelkwaliteit van uw specifieke product de beste voorspeller is van toekomstige prestaties.
- Bevestig wat is inbegrepen bij de installatie en inbedrijfstelling. Sommige offertes omvatten installatie en kalibratie op locatie, terwijl andere dit als een afzonderlijk regelitem prijzen.
- Verduidelijk de garantievoorwaarden voor de spanningscontrole-elektronica afzonderlijk van het mechanische frame, aangezien deze twee categorieën vaak verschillende dekkingsperioden hebben.
- Vraag naar de typische levertijd voor reserveonderdelen, met name voor de componenten van de loadcel, de remeenheid en het bedieningspaneel die waarschijnlijk gedurende de levensduur van de machine vervangen moeten worden.
- Controleer of de leverancier ook een automatische kabeltakelmachine bouwt, aangezien een leverancier die beide productlijnen aanbiedt, een gesynchroniseerde lijn betrouwbaarder in gebruik kan nemen dan het combineren van apparatuur van twee niet-verbonden bouwers.
Opkomende trends in kabelspoeltechnologie
Besturingssystemen op nieuwere kabelhaspelmachines omvatten steeds vaker datalogging als een standaardfunctie in plaats van een dure optie, waarbij spanning, snelheid en lengte worden geregistreerd tegen een tijdstempel voor elke geproduceerde spoel. Deze gegevens worden ingevoerd in de kwaliteitssystemen van de fabriek en geven onderhoudsteams een vroegtijdige waarschuwing wanneer de spanningsvariatie op een specifieke machine buiten het normale historische bereik begint te komen, waarbij vaak een zich ontwikkelend lager- of remprobleem wordt opgemerkt voordat dit een productieonderbreking veroorzaakt.
Energie-efficiëntie is ook een sterkere aankoopfactor geworden, waarbij meer kopers leveranciers vragen naar gemeten stroomverbruikscijfers onder normale belasting in plaats van alleen naar het nominale motorvermogen, aangezien de werkelijke energiekosten gedurende de levensduur van een machine een aanzienlijk deel kunnen uitmaken van de totale eigendomskosten op continu werkende lijnen.
Bewaking en diagnostiek op afstand worden ook steeds gebruikelijker, waardoor het serviceteam van een leverancier foutlogboeken kan bekijken en, in sommige gevallen, bepaalde controleparameters op afstand kan aanpassen voordat een technicus wordt uitgezonden, waardoor de tijd tussen het optreden van een fout en het hervatten van de productie wordt verkort.
Veelgestelde vragen
Welke maat kabelhaspelmachine heb ik nodig voor de productie van draad?
Zorg ervoor dat de machine past bij uw grootste geplande spoeldiameter plus een marge voor toekomstige productgroei. De meeste draadlijnen voor de bouwsector draaien op middelzware machines die geschikt zijn voor spoelen tussen 1000 mm en 1800 mm, aangezien retailhaspels dit bereik zelden overschrijden.
Kan één machine zowel afbetalen als taken opnemen?
Ja, er bestaan combo-eenheden voor lijnen met een lager volume, hoewel speciale uitbetalings- en opnamemachines vaker voorkomen op continue productielijnen, omdat elke zijde afzonderlijk kan worden geoptimaliseerd voor zijn eigen spanningsprofiel.
Welke invloed heeft een automatische kabeltakelmachine op de instellingen voor de spoelspanning?
Het toevoegen van een tapelaag vergroot de buitendiameter en verandert enigszins de effectieve straal waar de spanningsregeling tegen werkt, dus de meeste operators schakelen over naar de taperspanningsmodus of passen de taperverhouding aan zodra een tapingfase stroomopwaarts is toegevoegd.
Wat zorgt ervoor dat een spoel losraakt nadat deze de machine verlaat?
Meestal onvoldoende spanning tijdens het wikkelen of een mantelcompound die ontspant na het wikkelen. Beide worden verholpen door de basisspanning iets te verhogen en de door de materiaalleverancier aanbevolen wikkelspanning voor die specifieke compound te verifiëren.
Is servo-spanningscontrole de extra kosten waard ten opzichte van een magnetische poederrem?
Voor hoogwaardige geleiders zoals koper of voor glasvezelkabels wel, aangezien de schrootkosten van een enkele gebroken spoel vaak groter zijn dan het prijsverschil tussen de twee spansystemen binnen de eerste paar maanden van gebruik.
Hoe lang gaat een typische kabelhaspelmachine mee bij continu gebruik?
Een goed onderhouden machine gaat doorgaans ruim tien jaar mee bij continu industrieel gebruik, waarbij de hoofdaandrijving en het frame meestal meerdere generaties besturingselektronica overleven die gaandeweg worden geüpgraded.
Heb ik voor glasvezelkabel een andere machine nodig dan voor koperkabel?
Niet noodzakelijkerwijs een andere machine, maar glasvezelkabel heeft over het algemeen een strakkere verplaatsingsprecisie en lagere maximale spanningsinstellingen nodig dan koperkabel, dus het besturingssysteem heeft een groter instelbaar bereik nodig in plaats van een volledig afzonderlijke machine.
Wat is het verschil tussen een conische spanningsinstelling en een constante spanningsinstelling
Constante spanning houdt dezelfde trekkracht vast over de hele spoelconstructie, terwijl taps toelopende spanning geleidelijk de trekkracht vermindert naarmate de diameter van de spoel groter wordt, waardoor de binnenste wikkelingen worden beschermd tegen verplettering onder het gewicht van de buitenste lagen.
Kan een oudere mechanische kabelhaspelmachine achteraf worden uitgerust met servospanningsregeling?
In veel gevallen is het achteraf aanbrengen van een servospanningscontrolekit op een bestaand frame gebruikelijk en kan de levensduur van een mechanisch verantwoorde oudere machine worden verlengd zonder de kosten van een volledige vervanging.
Hoe vaak moet de spanningskalibratie worden gecontroleerd
Driemaandelijkse kalibratiecontroles aan de hand van een gecertificeerd referentiegewicht zijn gebruikelijk, hoewel fabrieken met hoogwaardige geleiders of glasvezelkabels met nauwe toleranties soms maandelijks worden gecontroleerd vanwege de hogere kosten van een spanningsgerelateerde kwaliteitsfout.
 Verwant Producten