E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Wat een extrusiemachine met enkele schroef eigenlijk doet
A extrusiemachine met enkele schroef smelt, mengt en duwt plastic of rubber door een gevormde matrijs om een doorlopende profiel-, plaat-, pijp- of kabelbekleding te vormen. Het is afhankelijk van één roterende schroef in een verwarmd vat om de druk en schuifkracht te genereren die nodig is om de grondstof week te maken en deze met een constante, controleerbare snelheid af te leveren. In de draad- en kabelindustrie is ditzelfde kernmechanisme het hart van iedereen kabel extrusie machine gebruikt voor isolatie, omhulsel en mantellijnen. Het korte antwoord voor iedereen die extrusieapparatuur vergelijkt: ontwerpen met één schroef blijven de dominante keuze voor kabelproductie, omdat ze mechanische eenvoud, lagere onderhoudskosten en consistente smeltopbrengst combineren voor gangbare verbindingen zoals PVC, PE, XLPE en rookarme halogeenvrije materialen.
Hieronder wordt in deze gids uiteengezet hoe de machine werkt, welke componenten er het meest toe doen, hoe deze zich verhoudt tot alternatieven met dubbele schroeven en wat kopers moeten controleren voordat ze een lijn kopen voor de productie van kabels.
Hoe het extrusieproces in het vat werkt
Binnen een extrusiemachine met enkele schroef De grondstof komt binnen via een trechter en valt in de toevoerzone van het vat. Van daaruit voert de schroef het materiaal door drie functionele zones, die elk een specifieke taak uitvoeren voordat de smelt de matrijs bereikt.
- Toevoerzone: vaste pellets of poeder worden naar voren getransporteerd terwijl ze beginnen op te warmen door vatverwarmers en wrijving.
- Compressiezone: de kanaaldiepte van de schroef neemt af, waardoor het materiaal wordt verdicht, de ingesloten lucht naar buiten wordt geperst en het smeltproces begint door afschuifwarmte en geleiding.
- Meetzone: de smelt wordt gehomogeniseerd tot een uniforme temperatuur en viscositeit en vervolgens onder constante druk naar het zeefpakket en de matrijskop geduwd.
De schroefgeometrie, met name de verhouding tussen lengte en diameter (gewoonlijk geschreven als L/D-verhouding), bepaalt hoeveel tijd het materiaal besteedt aan het knippen en verwarmen. De meeste kabelisolatie- en mantellijnen gebruiken een L/D-verhouding tussen 20:1 en 26:1, die de outputsnelheid in evenwicht brengt met voldoende smeltkwaliteit voor toepassingen met continue kabeldekking.
Kerncomponenten die de uitvoerkwaliteit bepalen
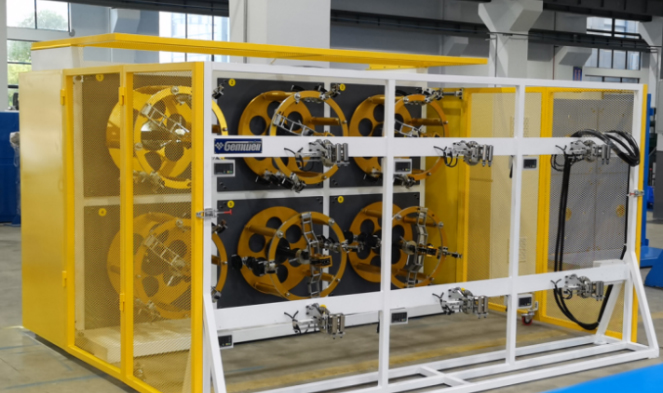
Elke kabel extrusie machine Het ontwerp is gebouwd rond een ontwerp met één schroef en deelt een gemeenschappelijke reeks onderdelen, maar de precisie van elk onderdeel heeft rechtstreeks invloed op de consistentie van de wanddikte, de oppervlakteafwerking en de lijnsnelheid.
| Onderdeel | Primaire functie | Effect op kabelkwaliteit |
|---|---|---|
| Schroef en vat | Smelt en transporteert compound onder druk | Bepaalt de smeltuniformiteit en doorvoerstabiliteit |
| Schermwisselaar | Filtert verontreinigingen uit de smeltstroom | Vermindert oppervlaktedefecten en matrijsblokkering |
| Kruishoofd sterft | Vormt gesmolten materiaal rond de geleider | Regelt de concentriciteit en wanddikte |
| Koelbak | Verstevigt de geëxtrudeerde laag na de matrijs | Beïnvloedt de maatvastheid en krimp |
| Afhalen en opnemen | Trekt de kabel met een gesynchroniseerde snelheid en wikkelt deze op | Bepaalt de consistentie van de lijnsnelheid en de spoelspanning |
Enkele schroef versus dubbele schroef: geschikt voor kabelproductie
Kopers die een nieuwe lijn evalueren, vragen zich vaak af of een dubbelschroefsconfiguratie echte voordelen biedt ten opzichte van een standaard enkelschroefsextrusiemachine voor kabelwerk. De eerlijke vergelijking hangt sterk af van de stof die wordt verwerkt.
| Factor | Enkele schroef | Dubbele schroef |
|---|---|---|
| Meest geschikte verbindingen | PVC, PE, XLPE, standaard thermoplasten | Hooggevulde verbindingen, hittegevoelige formuleringen |
| Kapitaalkosten | Lager | Hoger |
| Complexiteit van onderhoud | Eenvoudig, minder slijtagedelen | Complexer onderhoud van versnellingsbakken en schroeven |
| Typisch gebruik in kabelinstallaties | Isolatie- en ommantelingslijnen | Verbindinglijnen vóór het pelletiseren |
Voor de meeste kabelfabrikanten die standaard isolatie- of mantelverbindingen gebruiken, is dit een goed gespecificeerde extrusiemachine met enkele schroef levert de vereiste uitvoerstabiliteit zonder de extra kosten en complexiteit van een dubbelschroefsysteem.
Waar kabelextrusiemachines in de hele industrie worden gebruikt
A kabel extrusie machine gebouwd op enkele schroeftechnologie ondersteunt verschillende productielijnen binnen een typische draad- en kabelfabriek:
- Primaire isolatie-extrusie voor bouwdraad, autokabel en besturingskabel
- Buitenmantel en ommanteling voor stroomkabel en communicatiekabel
- Vul- en beddingextrusie voor meeraderige kabelassemblages
- Coatinglijnen voor losse buis- en bufferlagen van optische vezels
- Schuimhuidisolatie extrusie voor data- en coaxkabel
Elke toepassing vereist een iets ander schroefontwerp, matrijsgeometrie en koellengte. Daarom worden kabelextrusielijnen zelden verkocht als een enkele vaste configuratie. Fabrikanten vragen doorgaans om op maat gemaakte kruiskopmatrijzen en instelbare lijnsnelheden om tussen geleiderformaten te kunnen schakelen zonder de hele extruder te hoeven vervangen.
Schroefontwerpparameters die de extrusieprestaties beïnvloeden
Compressieverhouding
De compressieverhouding vergelijkt de kanaaldiepte bij de aanvoerzone met de kanaaldiepte bij de meetzone. Verhoudingen tussen 2,5:1 en 3,5:1 zijn gebruikelijk voor PVC- en PE-kabelverbindingen, waardoor er voldoende verdichting ontstaat om luchtbellen te verwijderen zonder dat het materiaal door overmatige afschuiving oververhit raakt.
Schroefsnelheid en uitgangsbalans
Het sneller draaien van de schroef verhoogt niet altijd de bruikbare output. Boven een bepaalde snelheid stijgt de smelttemperatuur sneller dan de stroomafwaartse koelcapaciteit aankan, wat leidt tot een afnemende wanddikte op zachte isolatielagen. Lijnoperatoren stemmen het schroeftoerental doorgaans af op de afhaalsnelheid in plaats van de extruder tot het mechanische maximum te duwen.
Vatverwarmingszones
Moderne vaten zijn verdeeld in drie tot vijf onafhankelijk regelbare verwarmingszones. Nauwkeurige zoneregeling houdt het temperatuurprofiel geleidelijk, wat het belangrijkst is voor warmtegevoelige verbindingen zoals vlamvertragend PVC dat wordt gebruikt in bouwdraad.
Materiaaloverwegingen voor kabelverbindingen
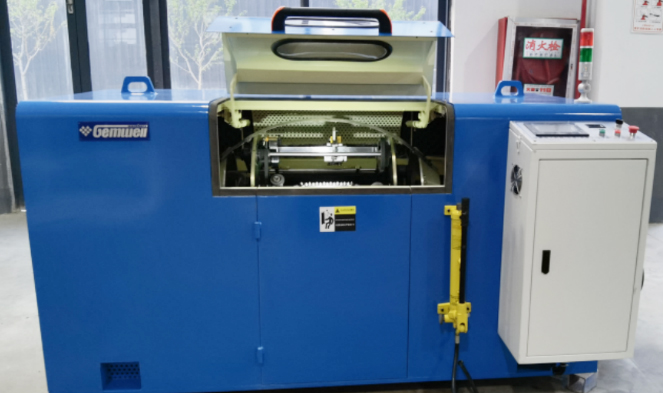
Niet elke verbinding gedraagt zich op dezelfde manier in een enkele schroefcilinder. Door inzicht te krijgen in krimp, smeltvloei-index en vochtgevoeligheid kunnen operators veelvoorkomende defecten voorkomen.
| Compound | Typisch gebruik | Verwerkingsnotitie |
|---|---|---|
| PVC | Isolatie en ommanteling van bouwdraden | Gevoelig voor oververhitting, vereist matige schuifkracht |
| LDPE en HDPE | Communicatiekabelmantel | Lage vochtopname, gemakkelijke doorstroming |
| XLPE | Isolatie van midden- en hoogspanningskabels | Vereist uitharding na extrusie, strakke temperatuurcontrole |
| Rookarme, halogeenvrije verbinding | Kabelmantels voor spoor-, scheepvaart- en bouwkabels | Hooggevuld, schurend voor schroef- en cilinderoppervlakken |
Hoe u de juiste machine voor een kabelproductielijn selecteert
Het kiezen tussen machinegroottes en configuraties moet beginnen met het draaddiameterbereik en het verwachte outputvolume, en niet alleen met de prijs. Een paar praktische controlepunten helpen de beslissing te beperken:
- Stem de schroefdiameter af op de wanddikte en het bereik van de geleiderafmetingen dat voor de komende jaren is gepland, en niet alleen op lopende bestellingen
- Bevestig dat de snijkop geschikt is voor snelwisselgereedschap voor het schakelen tussen isolatie- en mantelwerkzaamheden
- Controleer of de lengte van de koelgoot overeenkomt met de beoogde lijnsnelheid voor het doelmengsel
- Controleer of de afmetingen van de motor en de aandrijving ruimte bieden voor later toegevoegde verbindingen met een hogere output
- Vraag naar de plaatsing van de smeltdruk- en temperatuursensor, aangezien deze metingen de eerste waarschuwingssignalen zijn van schroefslijtage
Kopers die de maatstap overslaan, eindigen vaak met een oversized extrusiemachine met enkele schroef bij een lage output, waardoor de energiekosten per meter geproduceerde kabel stijgen zonder enige kwaliteitswinst.
Onderhoudspraktijken die de levensduur verlengen
Slijtage van schroeven en cilinders is de grootste oorzaak van ongeplande stilstand van kabelextrusielijnen. Een consistente onderhoudsroutine houdt de output stabiel en voorkomt dure noodvervanging van schroeven.
- Inspecteer het zeefpakket en vervang de filters volgens een vast schema, in plaats van te wachten op drukpieken
- Meet periodiek de diameter van de cilinderboring om slijtage tegen de oorspronkelijke tolerantie te volgen
- Houd de matrijs- en kruiskopoppervlakken vrij van koolstofophoping, wat een veelvoorkomende oorzaak is van oppervlaktestrepen op kabelisolatie
- Smeer versnellingsbakken en druklagers volgens het schema van de fabrikant, aangezien deze onderdelen de volledige axiale belasting van de smeltdruk dragen
- Registreer smelttemperatuur- en druktrends in de loop van de tijd om geleidelijke schroefslijtage op te vangen voordat dit de wanddiktetolerantie beïnvloedt
Huidige trends die kabelextrusieapparatuur vormgeven
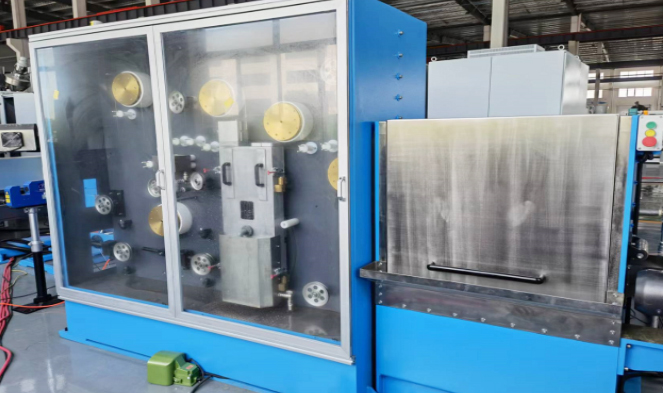
Energie-efficiëntie is een belangrijke aankoopfactor geworden voor nieuwe extrusielijnen. Servoaangedreven hoofdmotoren en vatverwarming met variabele frequentie zijn steeds vaker standaard op nieuwe modellen kabel extrusie machine bestellingen omdat ze het energieverbruik tijdens het opstarten en materiaalwisselingen verminderen. Ontwerpen met gegroefde voedingscilinders worden ook steeds gebruikelijker op lijnen met een hogere output, omdat het gegroefde gedeelte de solide transportstabiliteit verbetert en een hogere output mogelijk maakt bij lagere schroefsnelheden vergeleken met voedingssecties met gladde boring.
Een andere verschuiving betreft geïntegreerde lijncontrolesystemen die de schroefsnelheid van de extruder, de snelheid van de extruder en de feedback van de vonkentester synchroniseren in één enkel bedieningspaneel, waardoor de kans op bedieningsfouten wordt verkleind, waardoor een inconsistente wanddikte tijdens een productierun ontstaat.
Veelgestelde vragen
Welke maat extrusiemachine met enkele schroef is nodig voor het bouwen van draadisolatie?
De meeste isolatielijnen voor bouwdraden gebruiken schroefdiameters tussen 45 mm en 65 mm, afhankelijk van het bereik van de doelgeleider en de vereiste uitvoersnelheid.
Kan één kabelextrusiemachine zowel isolatie- als omhullingsklussen aan?
Ja, op voorwaarde dat de snijkop is ontworpen voor snelle gereedschapswisselingen en de schroefgeometrie geschikt is voor beide soorten compound die worden verwerkt, zoals PVC voor zowel isolatie als ommanteling.
Hoe vaak moeten de schroef en de cilinder worden vervangen?
Het tijdstip van vervanging is afhankelijk van de abrasiviteit van het mengsel en de bedrijfsuren, en niet van een vast kalenderschema. Sterk gevulde, rookarme verbindingen slijten componenten sneller dan standaard PVC of PE.
Wat veroorzaakt een ongelijkmatige wanddikte op geëxtrudeerde kabelisolatie?
Veelvoorkomende oorzaken zijn onder meer een niet-gecentreerde kruiskopmatrijs, een inconsistente smelttemperatuur door ongelijkmatige vatverwarming of versleten schroefvluchten die de drukstabiliteit bij de matrijs verminderen.
Is een extrusiemachine met één schroef geschikt voor extrusie van schuimisolatie?
Ja, met een schroef die is ontworpen voor gasinjectie of chemische schuimmiddelen en een koelzone voor het vat die is gepositioneerd om de celstructuur te controleren voordat het materiaal de matrijs bereikt.
 Verwant Producten