E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Als u een grootschalige draadextrusiemachine Het korte antwoord is dit: uitvoercapaciteit, precisie van de snijkop, geometrie van de schroef en lengte van de koellijn zijn de vier variabelen die een machine die zichzelf binnen achttien maanden terugbetaalt, onderscheiden van een machine die onderbenut blijft. Een draad- en kabelextruder die is gebouwd voor de productie van grote volumes moet nauwe toleranties voor de wanddikte behouden (doorgaans ±0,05 mm of beter) tijdens meerdere ploegendiensten, terwijl de afvalpercentages onder de 1% blijven. Al het andere – merk, kleur, kastafwerking – is secundair. In de onderstaande secties wordt elke dimensie van selectie, werking en optimalisatie uiteengezet, zodat uw inkoopteam de technische diepgang heeft om de juiste vragen te stellen.
Wat is een grootschalige draadextrusiemachine?
Een grootschalige draadextrusiemachine is een continue verwerkingslijn die een gesmolten thermoplastische of thermohardende verbinding door een kruiskopmatrijs perst, waarbij een bewegende geleider (koper, aluminium of optische vezel) wordt bedekt met een isolerende of omhullende laag. In tegenstelling tot kleine bench-top units die in laboratoria worden gebruikt, zijn draad- en kabelextrudersystemen van industriële kwaliteit ontworpen om te werken met lijnsnelheden van 100 m/min tot 2.500 m/min voor dunne emaille-isolatie, terwijl consistente diëlektrische eigenschappen van elektrische kwaliteit over kilometers output behouden blijven.
De machine zelf is een nauw geïntegreerde productielijn en niet één enkel apparaat. Het bestaat uit een uitbetalingsstandaard, een voorverwarmings- of gloeistation, het vat-en-schroefsamenstel van de extruder, een kruiskopmatrijs, een vonktest- of capaciteitsmonitor, een koelgoot, een rups- of kaapstanderopname, en een oprol- of oprolstation. Elk subsysteem moet qua doorvoercapaciteit op de andere zijn afgestemd, anders wordt het knelpunt het plafond voor de hele lijn.
Kernmachinecategorieën en uitvoerbereiken
Niet elke draad- en kabelextruder opereert op dezelfde schaal. Door de segmentatie te begrijpen, kunnen kopers de machineklasse afstemmen op het productievolume voordat ze met leveranciers praten.
| Machineklasse | Schroefdiameter (mm) | Typische output (kg/uur) | Doeltoepassing | Ongeveer. Lijnsnelheid (m/min) |
|---|---|---|---|---|
| Micro / Precisie | 20–45 | 5–60 | Medische draad, magneetdraad, datakabels | 200–2.500 |
| Middelgroot industrieel | 45–90 | 60–300 | Bouwdraad, autoharnas, bedieningskabel | 50–400 |
| Grootschalig / zwaar | 90–150 | 300–1.200 | Stroomkabels, onderzeese kabels, HV/EHV-mantels | 5–80 |
| Tandem/drielaags | Meerdere vaten | 400–2.000 | XLPE geïsoleerde MV/HV-kabel, co-extrusiemantel | 3–30 |
De scheidslijn tussen "middelgroot industrieel" en "grootschalig" wordt in de industrie algemeen aanvaard bij een schroefdiameter van ongeveer 90 mm voor machines met één schroef, omdat boven die drempel het motoraandrijfpakket, de koppelwaarden van de versnellingsbak en het vatverwarmingsvermogen allemaal in een andere technische klasse springen. Veel Chinese fabrikanten, Europese OEM's zoals Rosendahl Nextrom en Amerikaanse bouwers zoals Davis-Standard definiëren hun grootschalige draad- en kabelextruderportfolio's vanaf deze diameter.
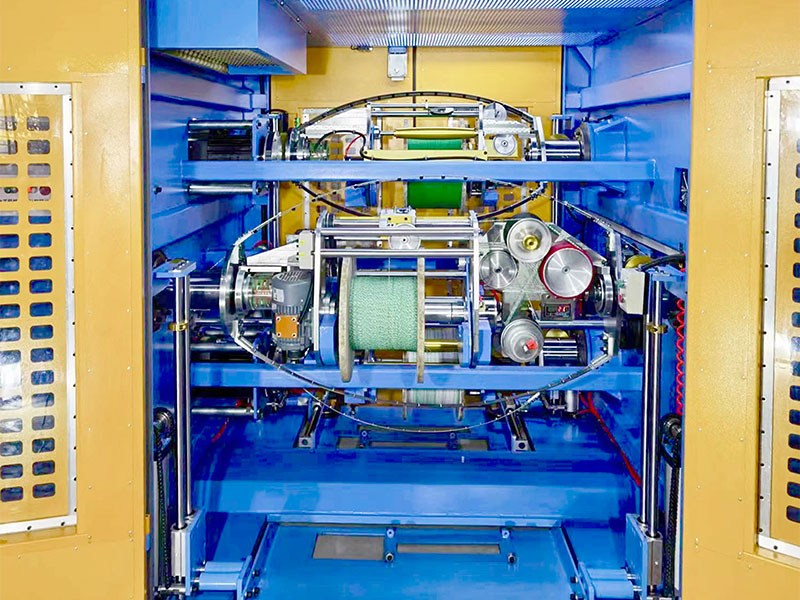
Schroefontwerp: de motor van doorvoer en smeltkwaliteit
De extrusieschroef is het hart van elke grootschalige draadextrusiemachine. De geometrie (compressieverhouding, L/D-verhouding en vluchtprofiel) bepaalt de uniformiteit van de smelttemperatuur, de uitgangsstabiliteit en het risico op degradatie van verbindingen. Het verkeerd gebruiken van deze parameters is de meest voorkomende oorzaak van gaten in de isolatie, oppervlaktedefecten en excentrische coatings.
L/D-verhouding
De verhouding tussen lengte en diameter (L/D) bepaalt hoeveel tijd het polymeer in het vat doorbrengt om te worden geplastificeerd en gehomogeniseerd voordat het de matrijs bereikt. Voor draad- en kabelverbindingen is het industriestandaardbereik 20:1 tot 30:1 . PVC-isolatielijnen hebben vaak een verhouding van 20:1 tot 24:1, omdat PVC thermisch gevoelig is; een langere verblijftijd riskeert degradatie. XLPE- en HDPE-lijnen kunnen 24:1 tot 30:1 gebruiken om volledige dispersie van de crosslink-initiator te garanderen. Sommige speciale halogeenvrije vlamvertragende (HFFR) verbindingen vereisen nu een L/D tot 35:1 vanwege hun hoge vulstofgehaltes (ATH of MDH bij 60-65 gewichtsprocent), die meer afschuifarbeid vereisen om een uniforme smelt te bereiken.
Compressieverhouding
De compressieverhouding is de verhouding tussen de kanaaldiepte van de invoerzone en de kanaaldiepte van de meetzone. Een draad- en kabelextruder die ongevuld polyethyleen verwerkt, gebruikt doorgaans een compressieverhouding van 3,0:1 tot 3,5:1. Gevulde verbindingen met een ATH-belasting van meer dan 55% vereisen lagere compressieverhoudingen – doorgaans 2,2:1 tot 2,8:1 – om overbelasting van de schroef en overmatige schuifverwarming te voorkomen, waardoor verknopingsmiddelen voortijdig zouden worden geactiveerd of vlamvertragers zouden worden afgebroken.
Barrière- en mengsecties
Moderne schroeven met hoog rendement voor grootschalige draadextrusiemachines bevatten vaak barrièrevluchten in de overgangszone om het smeltbad te scheiden van niet-gesmolten vaste stoffen, waardoor de smelthomogeniteit wordt verbeterd zonder de smelttemperatuur te verhogen. Een stroomafwaarts gelegen distributieve mengsectie, zoals een Maddock- of Egan-mixer, homogeniseert de kleurstoffen en stabilisatorpakketten verder. Uit gepubliceerde casestudies van schroeffabrikanten als Xaloy en Reiloy is gebleken dat de combinatie van een barrièreschroef met een Maddock-menger de variatie in de smelttemperatuur vermindert van ±8°C tot ±2°C, wat zich direct vertaalt in strakkere capaciteits- en isolatieweerstandswaarden op de afgewerkte kabel.
Industriebenchmark: een schroef van 120 mm met 28:1 L/D en barrièregeometrieverwerking met XLPE-compound bij 150 tpm levert doorgaans 800–950 kg/uur output met smelttemperatuurvariatie onder ±3°C over de matrijskop.
Crosshead-matrijstechnologie en concentriciteitscontrole
De kruiskopmatrijs is waar de gesmolten verbinding de bewegende geleider ontmoet en wordt gevormd tot een nauwkeurige cilindrische coating. Op een grootschalige draadextrusiemachine regelt het matrijsontwerp direct de excentriciteit: de belangrijkste kwaliteitsmaatstaf voor geïsoleerde draad. Een slechte concentriciteit verspilt materiaal, veroorzaakt diëlektrische storingen en leidt tot retourzendingen van klanten.
Druktype versus buistype matrijs
Een druktype (ook wel een "vulmatrijs" genoemd) bouwt smeltdruk op achter de punt, zodat de verbinding onder positieve druk stevig aan de geleider hecht. Het wordt gebruikt voor bouwdraad, aansluitdraad en de meeste PVC-toepassingen. Een buisvormige matrijs creëert een polymeerbuis die onder spanning op de geleider wordt getrokken - bij voorkeur voor PTFE-, ETFE- en sommige XLPE-toepassingen waarbij de verbindingssterkte opzettelijk wordt geminimaliseerd om strippen mogelijk te maken.
Matrijslichaamsmateriaal en temperatuuruniformiteit
Grootschalige kruiskoplichamen worden doorgaans vervaardigd uit gereedschapsstaal (H13 of P20) met chroom- of titaniumnitride (TiN) coating op stromingsoppervlakken om slijtage door gevulde verbindingen te weerstaan. Een uniforme temperatuur over het hele matrijslichaam is essentieel: een verschil van 5°C tussen de boven- en onderkant van een matrijslichaam van 150 mm kan een excentriciteit van 0,08 mm produceren op een bouwdraad van 6 mm², wat buiten de meeste internationale normen valt. Toonaangevende fabrikanten integreren nu meerdere onafhankelijke weerstandsverwarmers en thermokoppels in het matrijslichaam, met PID-regeling met gesloten lus op elke zone.
Automatische centreersystemen
Draad- en kabelextruderlijnen voor hoge productie integreren steeds vaker automatische concentriciteitscontrole. Een ultrasone of röntgenwanddiktemonitor die onmiddellijk na de matrijs is geplaatst, verzendt realtime diktegegevens naar een servogestuurd matrijsaanpassingssysteem dat de puntpositie verplaatst met een resolutie van 0,001 mm. Automatische centreersystemen van leveranciers als Sikora AG en Zumbach Electronic kunnen de excentriciteit terugbrengen van een handmatig aanpasbare basislijn van 8–12% tot 2–4%, wat zich bij volumes van 50.000 km/jaar vertaalt in meetbare samengestelde besparingen.
Meerlaagse co-extrusiekoppen
Voor midden- en hoogspanningskabels die in één doorgang een halfgeleiderbinnenscherm, XLPE-isolatie en een halfgeleiderbuitenscherm vereisen, wordt een drievoudige co-extrusiekruiskop gebruikt. Deze koppen hebben drie afzonderlijke smeltstroomkanalen die samenkomen in een enkel matrijslichaam, waarbij alle drie de lagen tegelijkertijd worden afgezet. Deze aanpak, ook wel "dry curing" of "CCV" (bovenleiding continue vulkanisatie) genoemd, in combinatie met een uithardingsbuis bij hoge temperatuur, elimineert het risico op verontreiniging tussen de lagen en handhaaft de reinheidsniveaus vereist door IEC 60840 voor kabels met een vermogen boven 30 kV.
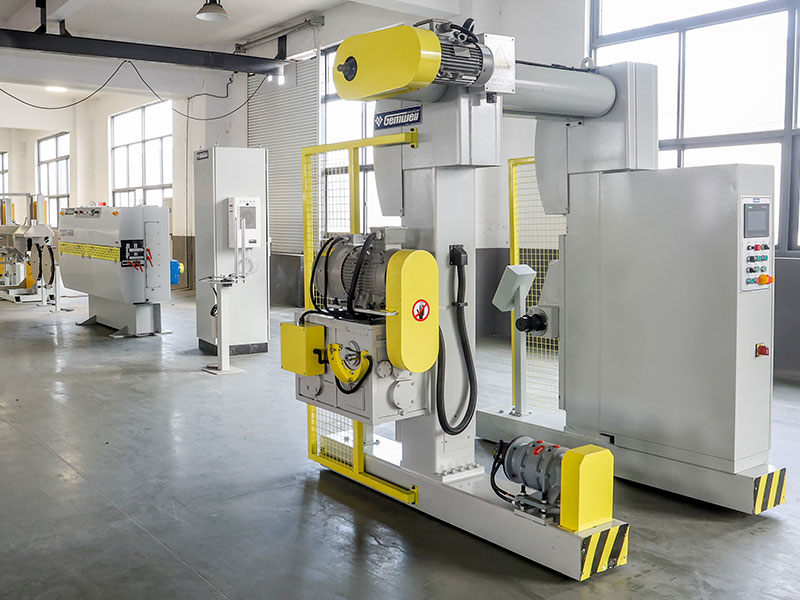
Ontwerp van koelleidingen: waarom lengte de snelheid bepaalt
Na de matrijs moet de hete geïsoleerde draad worden afgekoeld van de smelttemperatuur (typisch 180–230°C voor PE-verbindingen, 170–200°C voor PVC) tot onder 60°C voordat deze in contact komt met de kaapstander of rups, om vervorming onder trekspanning te voorkomen. De lengte van de koelgoot is daarom de belangrijkste bepalende factor voor de maximaal haalbare lijnsnelheid op elke grootschalige draadextrusiemachine.
Maatregel voor waterbakken
Een vereenvoudigde technische regel die in de draadindustrie wordt gebruikt: de lengte van de koelgoot (in meter) gedeeld door de lijnsnelheid (m/min) moet voldoende zijn om de temperatuur van het isolatieoppervlak onder de 60°C te brengen. Voor een PVC-bouwdraad van 2,5 mm² bij 200 m/min is doorgaans een trog van 30 meter met inlaatwater van 18–22°C vereist. Voor een XLPE-voedingskabel van 50 mm² bij 40 m/min is een trog van 60 meter met getrapte watertemperatuurzones gebruikelijk. Moderne lijnen voor grootschalige productie installeren troggen in secties van elk 6-10 meter, waardoor gefaseerde koeling mogelijk is en de mogelijkheid om het aantal actieve secties per product te variëren.
Spray- versus immersiekoeling
Dompeltanks zijn standaard voor kabels groter dan 4 mm². Hogesnelheidsprecisiedraadlijnen voor dunne isolatie (AWG 28 en fijner) maken vaak gebruik van een eerste zone van een luchtgekoelde vonkentester, gevolgd door een watersproeikast, omdat volledige onderdompeling bij snelheden boven 1.000 m/min turbulentie veroorzaakt die ervoor kan zorgen dat de draad gaat oscilleren en door muren heen kan raken. Spuitkasten met laminaire stromingsnozzles beheersen dit probleem en zorgen toch voor een adequate warmteafvoer.
Gekoelde watersystemen
Grootschalige draad- en kabelextruderlijnen voor kabelbomen voor auto's met een snelheid van 600–800 m/min worden doorgaans aangesloten op een centraal gekoeldwatersysteem dat water van 8–12°C levert. De waterinlaattemperatuur heeft rechtstreeks invloed op de minimale troglengte. Door van kraanwater van 22°C naar gekoeld water van 10°C te gaan, kan de vereiste troglengte met 25-35% worden verminderd voor hetzelfde product en dezelfde snelheid, wat een aanzienlijke besparing in vloeroppervlak oplevert voor installaties met grote volumes.
Waterrecirculatie en kwaliteit
Koelwater op een draadextrusielijn accumuleert residu van verbindingen, lossingsmiddelen en microbiële groei. Moderne grootschalige lijnen omvatten recirculatie met gesloten lus met een centrale koelmachine, filtratie tot 50 micron en UV-sterilisatie. De watergeleiding moet voor hoogspanningskabels onder de 50 µS/cm worden gehouden om galvanische corrosie op koperen geleiders die door de trog lopen te voorkomen. Planten die het waterkwaliteitsbeheer verwaarlozen, ondervinden vaak dat oxidatie van het geleideroppervlak adhesieproblemen veroorzaakt op het scheidingsvlak tussen isolatie en geleider.
Aandrijfsystemen, koppel en energie-efficiëntie
Het aandrijfsysteem op een grootschalige draadextrusiemachine (de motor, versnellingsbak en variabele frequentieaandrijving (VFD)) moet een stabiel koppel leveren over het gehele snelheidsbereik om pieken en slingeren te voorkomen, die zich manifesteren als diametervariatie in de voltooide draad. In het afgelopen decennium hebben AC-vectoraandrijvingen en permanente magneet (PM) directe aandrijfsystemen de oudere DC-thyristoraandrijvingen op nieuwe installaties aanzienlijk verdrongen.
AC Vector Drive spiraalvormige versnellingsbak
De meest gebruikte configuratie op middelgrote tot grote draad- en kabelextruderlijnen. De AC-motor (meestal IE3- of IE4-efficiëntieklasse) is gekoppeld aan een geharde kegelvormige of kegelvormige tandwielkast. De nauwkeurigheid van de snelheidsregeling is doorgaans ±0,05% met een goede vectoraandrijving, voldoende voor de meeste kabel- en stroomkabeltoepassingen in gebouwen. Motorgroottes variëren van 75 kW voor een extruder van 90 mm tot 630 kW of meer voor een machine van 150 mm die gevulde verbindingen verwerkt.
PM directe aandrijving
Permanente magneetmotoren met een eentrapsreductie of helemaal geen versnellingsbak komen steeds vaker voor op hogesnelheidsprecisiedraadextruders. Zonder versnellingsbak dalen de mechanische verliezen tot bijna nul en bereikt het systeem een snelheidsregeling van beter dan ±0,01%. PM-aandrijvingen verminderen ook het geluidsniveau van de typische 82–86 dB(A) van een machine met tandwieloverbrenging tot onder de 75 dB(A), een aanzienlijke verbetering in de bestuurdersomgeving die 24/7 draait.
Specifiek energieverbruik
Een belangrijke aankoopmaatstaf is het specifieke energieverbruik (SEC) in kWh per kilogram output. Een goed geconfigureerde 120 mm draad- en kabelextruder die XLPE met een hoge doorvoer verwerkt, zou dit moeten bereiken 0,12–0,20 kWh/kg alleen al voor het extrusiegedeelte. Oudere machines met gelijkstroomaandrijvingen en slechte vatisolatie kunnen 0,35–0,50 kWh/kg draaien. Bij een jaarlijkse productie van 5.000 ton bedraagt het verschil tussen 0,15 en 0,40 kWh/kg 1.250 MWh/jaar; bij industriële elektriciteitstarieven van $0,08–$0,12/kWh is dit een jaarlijks verschil in energiekosten van $100.000–$150.000.
Vatisolatie en zoneverwarming
Het verwarmen van het vat is verantwoordelijk voor 20-40% van het totale energieverbruik van de extruder tijdens de productie. Keramische bandverwarmers met een rendement van 94-96%, gecombineerd met isolatiehulzen van minerale wol die over de banden zijn aangebracht, verminderen het uitgestraalde warmteverlies en verlagen de verwarmingsenergie van de zone met 15-30% in vergelijking met niet-geïsoleerde bandverwarmers van gegoten aluminium. Diverse grootschalige machinebouwers bieden inmiddels standaard geïsoleerde vatverwarming aan op machines groter dan 90 mm.
Beheer van vaten en temperatuurzones
Nauwkeurige regeling van de vattemperatuur is niet onderhandelbaar in een draad- en kabelextruder van productiekwaliteit. De meeste grootschalige machines verdelen het vat in vier tot zes onafhankelijke verwarmings- en koelzones, elk met zijn eigen weerstandsbandverwarming, koelventilator (of watermantel) en PID-temperatuurregelaar. De mogelijkheid om elke zone onafhankelijk in te stellen en binnen ±1°C van het instelpunt te houden, is de basisvereiste.
- Zone 1 (toevoer): doorgaans ingesteld op 20–40 °C onder de smelttemperatuur om brugvorming te voorkomen en transport in een vast bed te garanderen
- Zone 2–3 (Overgang): Geleidelijke stijging naar de smelttemperatuur, waardoor gecontroleerde weekmaking mogelijk is zonder de smelt oververhit te raken
- Zone 4–5 (meting): Ingesteld op of iets lager dan de matrijstemperatuur voor een stabiele smeltdruk en uitvoersnelheid
- Adapter- en Die-zones: vaak onafhankelijk geregeld; Uniformiteit van de zone over het hele lichaam binnen ±2°C is van cruciaal belang voor concentriciteit
- Koelmedium: perslucht- of watermantelkoeling om oververhitting bij hoge schroefsnelheden te voorkomen
Overschrijding van de temperatuur tijdens het opstarten is een frequente bron van afbraak van verbindingen en verontreiniging van matrijzen. Moderne grootschalige machinecontrollers voor draadextrusie maken gebruik van auto-tune PID-algoritmen en model voorspellende controle (MPC) voor een snellere opwarming van het vat met minimale overshoot, waardoor een machine van 120 mm in 45-60 minuten op productietemperatuur komt met een overshoot van minder dan 3 ° C, vergeleken met de overshoot van 20-30 ° C die gebruikelijk is bij oudere thyristorgestuurde machines.
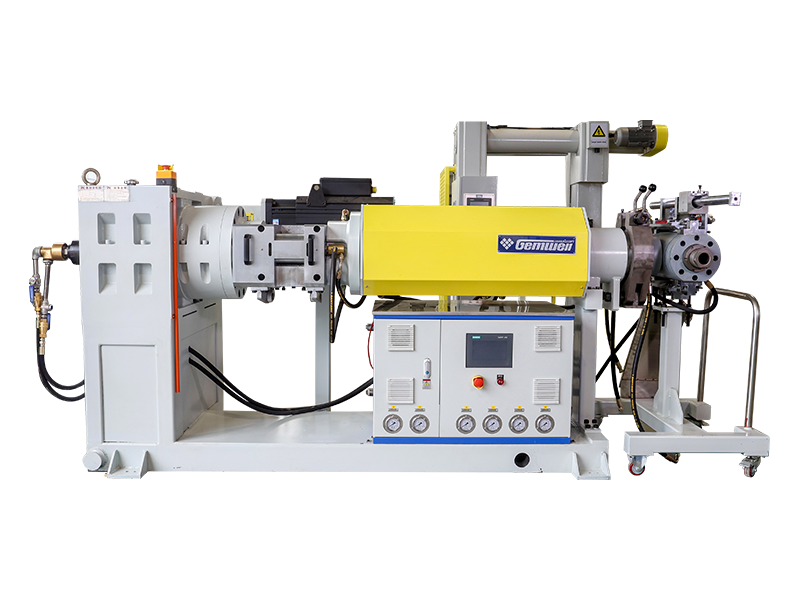
Inline kwaliteitsbewakingssystemen
Moderne draad- en kabelextruderlijnen met hoog volume integreren meerdere inline meet- en bewakingssystemen die gegevens genereren die worden gebruikt voor zowel onmiddellijke procescontrole als statistisch kwaliteitsbeheer op lange termijn. Dit is een van de snelst evoluerende gebieden van de draadextrusie-industrie, aangedreven door Industrie 4.0-connectiviteitsvereisten van Tier 1-OEM's in de automobielsector en netwerkbeheerders.
Lasermicrometers die scannen bij 2000 Hz meten de buitendiameter en detecteren een ovale dwarsdoorsnede. Eenheden van Zumbach, Sikora en Beta LaserMike behouden een resolutie van ± 0,001 mm. Gegevens voeden de regellus voor de afhaalsnelheid voor realtime diametercorrectie.
Ultrasone meters (voor ondoorzichtige kabels) of röntgensystemen (voor alle kabeltypen) bieden 360° wanddiktemetingen. Sikora's CENTERVIEW 8000-serie biedt real-time excentriciteitsgegevens met ±0,01 mm meetonzekerheid voor kabels tot 60 mm OD.
Continue capaciteitsmonitors detecteren holtes en insluitsels in de isolatie die niet door lasermeters kunnen worden gezien. Hoogspanningsvonkentesters passen 0,5–25 kV toe (afhankelijk van de isolatiedikte) om gaatjes te detecteren. Moderne systemen bereiken 100% detectie van gaatjes met een diameter groter dan 50 µm bij snelheden tot 1.000 m/min.
Smeltdruktransducers bij de adapter en matrijsinlaat meten de processtabiliteit. De uitgangssnelheid is direct evenredig met de matrijsdruk bij constante temperatuur; een drukafwijking van meer dan 5% gedurende 30 minuten duidt op een procesprobleem dat onderzoek vereist. Smeltthermokoppels geven de werkelijke smelttemperatuur weer in plaats van de oppervlaktetemperatuur van het vat.
Materialen verwerkt op grootschalige draadextrusiemachines
Een grootschalige draadextrusiemachine moet specifiek worden geconfigureerd voor de samenstellingsfamilie waarop hij zal draaien. Verschillende polymeren hebben radicaal verschillend reologisch gedrag, thermische stabiliteit en schuureigenschappen die van invloed zijn op het schroefontwerp, de metallurgie van de cilinder, het matrijsmateriaal en de koelvereisten.
| Verbinding | Verwerkingstemperatuur (°C) | Sleutelschroeffunctie | Vatmetallurgie | Hoofdtoepassing |
|---|---|---|---|---|
| PVC (flexibel) | 160–185 | Lage schuifkracht, lage compressie (2,5:1) | Verchroomd of genitreerd | Bouwdraad, autodraad |
| XLPE (verknoopbaar PE) | 120–135 (uitgang dobbelsteen) | Barrièreschroef, lage afschuiving | Bimetaal (type Xaloy 306) | MV/HV-voedingskabelisolatie |
| HDPE | 180–230 | Hoge compressie (3,5:1), barrière | Standaard genitreerd | Telecomkabel, laagspanningsmantel |
| HFFR (ATH/MDH gevuld) | 190–220 | Lage compressie (2,2:1), hoge L/D | Bimetaal, geharde vluchten | Spoorweg-, marine-, tunnelkabel |
| TPE/TPU | 170–210 | Mengsectie voor algemeen gebruik | Standaard genitreerd | Automotive, robotica flexkabel |
| Fluorpolymeren (FEP, ETFE) | 300–380 | Korte L/D (16:1), corrosiebestendig | Inconel of Hastelloy gevoerd | Lucht- en ruimtevaart, instrumentatiedraad |
Hoe u een grootschalige draadextrusiemachine kunt evalueren en selecteren
Het selecteren van een productiedraad- en kabelextruder vereist meer dan alleen het vergelijken van de opgegeven productiesnelheden. Het volgende gestructureerde evaluatieproces helpt inkoopingenieurs de meest voorkomende aankoopfouten te vermijden.
Definieer eerst de productmatrix
Maak een lijst van alle draaddiktes, isolatiemateriaal en lijnsnelheid die u de eerste drie jaar nodig heeft. Het breedste productassortiment – niet het meest voorkomende product – bepaalt de machinespecificatie. Een lijn die is geoptimaliseerd voor 2,5 mm² PVC-bouwdraad bij 300 m/min kan mogelijk helemaal geen XLPE-voedingskabel van 95 mm² aansturen, en een lijn die is gebouwd voor HV-kabel kan dunne aansluitdraad niet economisch aanleggen. Veel kopers geven te weinig informatie door alleen hun product met het hoogste volume te vermelden.
Vraag gedocumenteerde schroefprestatiegegevens aan
Vraag leveranciers naar schroefkarakteristieken: output (kg/uur) vs. schroefsnelheid (RPM) bij uw specifieke compound- en verwerkingstemperatuur. Gerenommeerde fabrikanten van draad- en kabelextruders beschikken over deze gegevens uit fabrieksacceptatietests of gepubliceerde proefverslagen. Een geclaimde outputsnelheid zonder schroefsnelheid en temperatuurcontext is zinloos.
Inspecteer de koppelwaarden van de versnellingsbak
Bij grootschalige machines is de versnellingsbak vaak het beperkende onderdeel. Vraag het nominale koppel in Nm en de veiligheidsfactor op in verhouding tot het maximale koppelvermogen van de motor. Een versnellingsbak met een motorpiekkoppel van 1,0× zonder veiligheidsmarge zal voortijdig falen bij het verwerken van met hoge viscositeit gevulde verbindingen. In de industriële praktijk wordt een veiligheidsfactor van 1,5× of hoger gehanteerd voor het koppel van de versnellingsbak in verhouding tot de motorpiek.
Controleer de architectuur van het besturingssysteem
Bepaal of het PLC- en HMI-systeem van de lijn is gebouwd op een open architectuur (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) of op een eigen platform. Eigen besturingssystemen zorgen voor een langdurige afhankelijkheid van de fabrikant van de originele apparatuur voor software-updates, reserveonderdelen en aanpassingen. Dankzij de open architectuur kan uw engineeringteam zelfstandig recepten aanpassen en sensoren toevoegen.
Voer een fabrieksacceptatietest (FAT) uit
Dring aan op een fabrieksacceptatietest met uw compound en uw conducteur. Laat de machine minimaal vier uur draaien op nominaal toerental en meet de diametervariatie (CV%), excentriciteit en smeltdrukstabiliteit. Verzoek om alle FAT-gegevens op te nemen in de leveringsdocumentatie. Leveranciers die zich verzetten tegen FAT-voorwaarden voor bestellingen van grootschalige draadextrusiemachines vormen een aanzienlijk risicosignaal.
Automatisering en Industrie 4.0-integratie
De draad- en kabelindustrie staat onder aanhoudende druk om de afhankelijkheid van operators te verminderen en de traceerbaarheid van gegevens te vergroten. Moderne grootschalige draadextrusiemachines worden steeds vaker geleverd als volledig geautomatiseerde lijnen die in staat zijn tot receptbeheer, diagnose op afstand en productierapportage zonder handmatige tussenkomst tussen omschakelingen.
Receptbeheer en omschakeltijd
Een goed geconfigureerde grootschalige draad- en kabelextruder met digitaal receptbeheer kan binnen 20 minuten een productwisseling uitvoeren (overschakelen van de ene draaddikte en compound naar de andere) wanneer alle parameters (schroefsnelheid, vattemperaturen, afvoersnelheid, opwikkelspanning) worden opgeslagen en geladen als één receptbestand. Zonder receptbeheer kunnen omschakelingen, waarbij handmatige aanpassing van 30 tot 50 parameters nodig is, 90 tot 120 minuten duren, wat neerkomt op 12 tot 20% capaciteitsverlies op een drukke drieploegendienst met 15 productwisselingen per week.
OPC-UA-connectiviteit en MES-integratie
Het OPC Unified Architecture (OPC-UA)-protocol is de huidige standaard voor het verbinden van extrusielijngegevens met Manufacturing Execution Systems (MES), ERP-systemen en cloudanalyseplatforms op fabrieksniveau. Een grootschalige draadextrusiemachine uitgerust met OPC-UA kan schroefsnelheid, doorvoer, smelttemperatuur, diameter en vonktestresultaten in realtime naar een centrale database streamen, waardoor procesanalyses per ploegendienst en voorspellende onderhoudstriggers mogelijk zijn. Leveranciers van autokabels die Tier 1-klanten in Europa bedienen, worden door de kwaliteitseisen van klanten steeds vaker verplicht om 100% OPC-UA-traceerbaarheid te hebben tot aan de meter van de output.
Voorspellend onderhoud van onderdelen met hoge slijtage
Slijtage van schroeven en cilinders zijn de belangrijkste onderhoudskosten van een grootschalige draadextrusiemachine. Trillingssensoren op de versnellingsbak, motorstroomtrending en smeltdrukdrift-algoritmen kunnen 200 tot 400 uur van tevoren waarschuwen voordat schroefslijtage het punt van outputinstabiliteit bereikt. Verschillende OEM's van draadextruders bieden nu abonnementen voor monitoring op afstand aan, waarbij hun technische team wekelijks de machinegegevens beoordeelt en afwijkingen signaleert voordat deze tot productieonderbrekingen leiden.
Gedocumenteerd geval: Een middelgrote draadfabrikant in Zuidoost-Azië rapporteerde een vermindering van 34% in ongeplande downtime na de implementatie van OPC-UA-connectiviteit en een abonnement voor monitoring op afstand op een vloot van drie grootschalige extruderlijnen. Alleen al op basis van de vermeden downtimekosten werd de terugverdientijd geschat op minder dan 8 maanden.
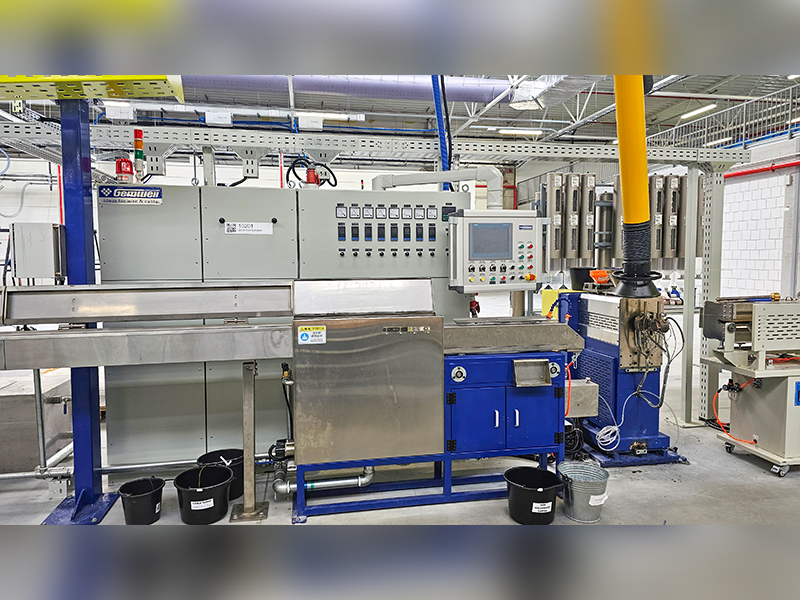
Onderhoudsschema's en planning van slijtageonderdelen
Een grootschalige draadextrusiemachine die drie ploegen draait, zes of zeven dagen per week, zal 7.000 tot 8.000 bedrijfsuren per jaar verzamelen. Gestructureerd preventief onderhoud is de allerbelangrijkste factor bij het in stand houden van de productiesnelheid en de productkwaliteit die de kapitaalinvestering rechtvaardigden.
Dagelijkse en wekelijkse taken
- Controleer en registreer de temperatuur van de vatzone en vergelijk deze met de instelpunten
- Registreer de smeltdruk bij de adapter en matrijs; trend voor drift
- Inspecteer de helderheid en geleidbaarheid van het koelwater
- Reinig de vonktestelektrode en controleer de elektrodenafstand
- Smeer de rups-/kaapstanderlagers volgens OEM-schema
- Controleer het oliepeil en de temperatuur van de versnellingsbak
Maandelijkse taken
- Trek aan de schroef voor visuele inspectie bij het verwerken van met abrasief gevulde verbindingen
- Kalibreer temperatuurregelaars met een gecertificeerd referentiethermokoppel
- Test alle veiligheidsvergrendelingen (noodstop, overbelastingsbeveiliging)
- Spoel de koelwaterfilters door en vervang ze
Jaarlijkse taken en levensduur van slijtageonderdelen
- Meet de speling van de schroefvlucht tegen de cilinderboring; vervangen als de speling groter is dan 0,2–0,3% van de cilinderdiameter
- Volledige versnellingsbakolie aftappen en bijvullen met OEM-gespecificeerde kwaliteit
- Vervang de banden van de vatverwarming (typische levensduur: 18.000–25.000 uur)
- Vervang alle thermokoppelsensoren (drift wordt na 2-3 jaar aanzienlijk)
- Inspecteer de toestand van het druklager (storing is doorgaans de duurste reparatie van een grootschalige machine)
De levensduur van schroeven en vaten op een grootschalige draadextrusiemachine die ongevulde PE-verbindingen gebruikt, kan langer zijn dan 30.000 tot 40.000 uur. Dezelfde machine die voor 60% met ATH gevulde HFFR-verbindingen draait, kan na 4.000-6.000 uur vervanging van de schroeven nodig hebben als er geen bimetalen cilinder en schroeven met geharde vleugel zijn gespecificeerd. Het kostenverschil tussen een standaardschroef (~$8.000 voor 120 mm) en een volledig bimetalen slijtvaste schroef (~$22.000) wordt doorgaans in minder dan een jaar terugverdiend door een lagere vervangingsfrequentie bij gebruik van met schuurmiddel gevulde verbindingen.
Toonaangevende fabrikanten en wereldwijd aanbodlandschap
De wereldmarkt voor grootschalige draadextrusiemachines wordt bevoorraad door een mix van Europese, Noord-Amerikaanse en Aziatische fabrikanten. Door inzicht te krijgen in het leverancierslandschap kunnen inkoopteams prijzen, technologieniveau en after-salescapaciteiten vergelijken.
Prijsbenchmarks voor grootschalige draad- en kabelextrudermachines (schroefdiameter 90–120 mm, volledige lijn inclusief koeling, opname en bediening): in China gebouwde lijnen beginnen bij ongeveer $ 180.000 – $ 450.000 USD voor een complete bouwdraadlijn. Equivalente in Europa gebouwde lijnen kosten doorgaans $ 600.000 - $ 1.500.000 USD. Voor CCV- of drievoudige co-extrusielijnen voor HV-kabel beginnen Europese pakketten bij $3.000.000 USD en kunnen oplopen tot $25.000.000 voor complete kant-en-klare HV-onderzeese kabelextrusiesystemen.
XLPE en hoogspanningskabelextrusie: gespecialiseerde vereisten
XLPE-geïsoleerde kabelextrusie met midden- en hoogspanning vertegenwoordigt het technisch meest veeleisende segment van de markt voor grootschalige draadextrusiemachines. De vereisten verschillen zo substantieel van de extrusie van draad in gebouwen dat een fabriek die kabels met een vermogen van meer dan 12 kV wil produceren, dit als een geheel aparte technologiecategorie moet behandelen.
Netheidsvereisten
XLPE-compound voor kabels van 30 kV en hoger moet worden verwerkt in een cleanroomomgeving. Volgens IEC 60840 mag isolatie voor kabels boven 30 kV geen verontreinigingsdeeltjes bevatten die groter zijn dan 0,125 mm in de doorsnede. Dit vereist dat de gehele extrusielijn – van de samengestelde silo tot de matrijs – wordt ingesloten in een klasse 10.000 (ISO 7) cleanroom, met gefilterde luchttoevoer, te allen tijde een positieve druk en al het personeel dat pluisvrije kleding draagt. Bij de verwerking van mengsels wordt gebruik gemaakt van gesloten overdrachtssystemen om besmetting door stof uit de omgeving te voorkomen. Deze vereisten verhogen de civieltechnische en mechanische vereisten voor de lijninstallatie aanzienlijk in vergelijking met de productie van bouwdraad.
Continue vulkanisatie (CV) systemen
XLPE vereist verknoping na extrusie, wat wordt bereikt door de geïsoleerde kabel bloot te stellen aan hoge temperaturen en druk in een uithardingsbuis onder stikstofdruk (CCV: bovenleiding continue vulkanisatie, of VCV: verticale continue vulkanisatie). CCV-buizen voor HV-kabels zijn doorgaans 80–200 meter lang en worden bij een temperatuur van 300–400 °C en een stikstofdruk van 10–20 bar gehouden. De doorbuiging van de kabel door deze buis moet nauwkeurig worden gecontroleerd om ovale vervorming van de zachte, niet-uitgeharde isolatie te voorkomen. Een VCV-lijn maakt gebruik van een verticale buis (tot 300 meter hoog, waarvoor een speciaal torengebouw nodig is) die het doorzakken van de bovenleiding volledig elimineert, waardoor het de voorkeurstechnologie is voor kabels van 132 kV en hoger. VCV-lijnen voor EHV-kabel kunnen voor de volledige installatie 15 tot 30 miljoen euro kosten.
Ontgassen na verknoping
Verknoopte XLPE-isolatie bevat bijproducten van het peroxide-afbraakproces (methaan, acetofenon en cumylalcohol voor DCP-verknoopte systemen). Deze bijproducten moeten uit de isolatie worden verspreid in verwarmde ontgassingskamers (doorgaans 70–80 °C gedurende 5–30 dagen, afhankelijk van de kabeldiameter) voordat kabelaccessoires (verbindingen, aansluitingen) kunnen worden aangebracht. Als de XLPE-isolatie niet voldoende wordt ontgast, ontstaat er accumulatie van lading in de ruimte, wat voortijdige diëlektrische uitval kan veroorzaken. Ontgassen is vaak het knelpunt in de productiesnelheid voor fabrikanten van hoogspanningskabels; het opbouwen van voldoende kamercapaciteit om de extrusie-output te evenaren vereist aanzienlijke kapitaalinvesteringen in temperatuurgecontroleerde opslagplaatsen.
Markttrends stimuleren grootschalige investeringen in draadextrusiemachines
Door inzicht te krijgen in de macrofactoren die de vraag bepalen, kunnen fabrieksplanners nieuwe lijninvesteringen correct inschatten en timen.
Modernisering van het elektriciteitsnet en hernieuwbare energie
De mondiale energietransitie zorgt voor een ongekende vraag naar hoogspannings- en extrahoogspanningskabels. Het Internationaal Energieagentschap (IEA) schat in zijn rapport over elektriciteitsnetten en veilige energietransities uit 2023 dat het bereiken van een netto-nuluitstoot in 2050 vereist dat er 80 miljoen km nieuwe elektriciteitskabel tegen 2040 – ongeveer tweemaal de lengte van alle tot nu toe geïnstalleerde kabels. Dit creëert investeringen in nieuwe HV- en EHV-kabellijnen bij producenten in heel Europa, Noord-Amerika en Azië.
Uitbreiding van elektrische voertuigen
De productie van elektrische voertuigen stimuleert de vraag naar dunwandige autokabels met hoge temperaturen die hogere stroomdichtheden in lichtere kabelbomen kunnen verwerken. Draadverbindingen zoals verknoopte ETFE en met siliconen geïsoleerde draad die bestand is tegen temperaturen van 175 °C en hoger, groeien met dubbele cijfers. Draadextruderlijnen voor de automobielindustrie die zijn geoptimaliseerd voor deze speciale verbindingen zijn een prioriteitsinvestering voor kabelboomfabrikanten in Mexico, Marokko en Oost-Europa die aan Europese en Amerikaanse OEM's leveren.
Glasvezelinfrastructuur
Mondiale fiber-to-the-premises (FTTP)-uitbreidingsprogramma's in de VS (BEAD-programma: 42,45 miljard dollar), de EU (Gigabit Infrastructure Act-doel: 1 Gbps voor alle EU-huishoudens in 2030) en opkomende markten stimuleren de uitbreiding van de extrusiecapaciteit voor kabelmantels en bufferbuizen. Deze lijnen maken gebruik van een draad- en kabelextruder die is aangepast voor glasvezelbuffer- en manteltoepassingen, waarbij doorgaans HDPE- of LSZH-verbindingen worden uitgevoerd met een snelheid van 200–600 m/min.
Reshoring en supply chain-lokalisatie
Verstoringen van de toeleveringsketen na 2020 en geopolitieke zorgen hebben draad- en kabelfabrikanten in Noord-Amerika en Europa ertoe aangezet te investeren in binnenlandse productiecapaciteit die voorheen naar het buitenland was verplaatst. Deze trend creëert een golf van nieuwe grootschalige draadextrusiemachine-installaties in markten waar al twintig jaar geen greenfield-investeringen in draadfabrieken meer hebben plaatsgevonden.
 Verwant Producten