E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Hoe glasvezelkabel wordt gemaakt: het korte antwoord
Glasvezelkabel wordt gemaakt door ultrapuur silicaglas in haardunne strengen, optische vezels genoemd, te trekken, deze te bedekken met beschermende polymeerlagen, ze te bundelen tot een kernsamenstel en uiteindelijk een buitenmantel rond de hele structuur te extruderen met behulp van een draad- en kabelextruder. Het resultaat is een kabel die gegevens met de snelheid van het licht kan verzenden over afstanden van tientallen kilometers, vrijwel zonder signaalverlies.
Het volledige productieproces omvat meerdere zeer gecontroleerde fasen: van chemische dampafzetting van silica-preforms, tot vezeltrektorens die werken bij meer dan 2.000 °C, tot ommantelingslijnen waar een draad- en kabelextruder brengt polymeercoatings aan met snelheden van meer dan 1.000 meter per minuut . Elke fase vereist precisieapparatuur, nauwe toleranties en strenge kwaliteitscontroles.
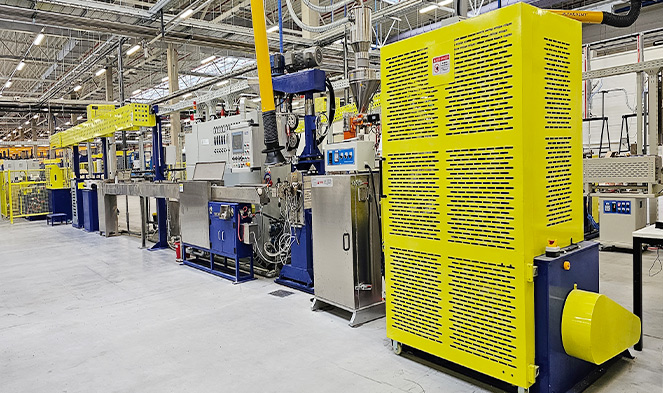
Grondstoffen: waar glasvezelkabel eigenlijk van is gemaakt
De optische vezel in het hart van elke kabel begint met siliciumtetrachloride (SiCl₄) of siliciumdioxide (SiO₂) met een buitengewone zuiverheid – doorgaans 99,9999% of beter. Zelfs een enkele metaalverontreiniging op het niveau van delen per miljard kan het licht verstrooien en de transmissiekwaliteit verminderen. Naast het silica worden doteermiddelen zoals germaniumdioxide (GeO₂) aan de kern toegevoegd om de brekingsindex iets boven die van de bekleding te verhogen, waardoor de totale interne reflectie ontstaat die het licht in de vezel gevangen houdt.
Naast glas bevat een afgewerkte kabel nog verschillende andere materiaalcategorieën:
- Primaire coating: Een zacht, UV-uithardend acrylaat dat rechtstreeks op het glas wordt aangebracht om microbuigingen op te vangen en het oppervlak tegen vocht te beschermen.
- Secundaire coating: Een hardere acrylaatlaag die de vezel mechanische sterkte en slijtvastheid geeft.
- Bufferbuizen of strakke buffer: Ontwerpen met losse buisjes maken gebruik van met gel gevulde PBT-buisjes (polybutyleentereftalaat); strak gebufferde ontwerpen maken gebruik van nylon of PVDF dat rechtstreeks over de vezel wordt geëxtrudeerd.
- Sterkte leden: Aramidegaren (Kevlar), glasvezelversterkte kunststof (GVK) staven of staaldraad, afhankelijk van het kabeltype en de toepassing.
- Buitenjas: Rookarm, nul-halogeen (LSZH) polyethyleen, PVC of polyurethaan, aangebracht met een draad- en kabelextruder en gekozen op basis van de installatieomgeving.
De specifieke combinatie van deze materialen bepaalt of het eindproduct een patchkabel voor binnenshuis, een kabel voor buitengebruik, een gepantserde onderzeese kabel of een vlamvertragende stijgkabel is.
Fase één: productie van de glazen voorvorm
Alles begint met de voorvorm: een massieve glazen staaf, doorgaans 1 tot 1,5 meter lang en 50 tot 150 mm in diameter, waarvan het dwarsdoorsnedeprofiel een exacte opgeschaalde replica is van de voltooide vezel. De verhouding tussen de kerndiameter en de bekledingsdiameter in de voorvorm wordt tijdens het tekenen getrouw behouden, zodat elke maatbeslissing die in dit stadium wordt genomen, zich voortplant tot aan het eindproduct.
Gemodificeerde chemische dampafzetting (MCVD)
Bij het MCVD-proces wordt een roterende silicabuis in een glasbewerkingsdraaibank gemonteerd. Gasvormige voorlopers – SiCl₄, GeCl₄, POCl₃ en zuurstof – worden aan het ene uiteinde toegevoerd, terwijl een waterstof-zuurstoftoorts de buitenkant doorkruist. De gassen reageren bij een temperatuur van ongeveer 1.600 °C, waarbij roetdeeltjes op de binnenwand van de buis worden afgezet. Bij elke doorgang van de fakkel wordt één laag glas met een iets andere samenstelling afgezet, waardoor de kern met graduele index laag voor laag wordt opgebouwd. Na honderden passages wordt de buis onder hoge temperatuur ingeklapt tot een massieve voorvormstaaf.
Buitendampafzetting (OVD) en dampaxiale afzetting (VAD)
OVD en VAD zijn de dominante methoden die worden gebruikt door grootschalige producenten als Corning en Fujikura. Bij OVD loopt een roterende doorn door een vlamhydrolysebrander; SiCl₄ en GeCl₄ reageren met waterstof en zuurstof en zetten silicaroet af op de buitenkant van de doorn. Na de afzetting wordt de doorn verwijderd en wordt het poreuze roetmateriaal in een oven met een chlooratmosfeer gesinterd om OH-ionen (die waterpiekverzwakking veroorzaken) uit te drijven, en vervolgens geconsolideerd tot een belvrije glasvoorvorm. VAD zet roet axiaal af op het uiteinde van een roterende zaaistaaf, waardoor de voorvorm continu groeit - een formaat dat geschikt is voor productie van grote volumes omdat het zonder onderbreking zeer lange voorvormen produceert. Eén enkele grote OVD- of VAD-voorvorm kan meer dan 3.000 km afgewerkte vezels opleveren.
Fase twee: het tekenen van de vezel op een tekentoren
De vezeltrektoren is een van de meest opvallende apparaten in elke glasvezelfabriek. Hij is doorgaans 10 tot 20 meter hoog en voert de voorvorm verticaal in een grafietweerstandsoven of inductieoven van zirkoniumoxide, waar de punt wordt verwarmd tot ongeveer 2.000–2.200°C . Bij deze temperatuur wordt het glas zachter en valt een dunne streng – een zogenaamde ‘neck-down’-vezel – onder invloed van de zwaartekracht en wordt opgevangen door een kaapstander aan de voet van de toren.
De kaapstander regelt de treksnelheid, de belangrijkste variabele die wordt gebruikt om de vezeldiameter te regelen. Moderne tekentorens werken met snelheden van 1.500–2.500 meter per minuut , en een lasermicrometer die net onder de oven is geplaatst, meet de vezeldiameter continu, waarbij deze doorgaans binnen ± 0,1 µm van de beoogde bekledingsdiameter van 125 µm wordt gehouden. Als de diameter afwijkt, past het besturingssysteem de treksnelheid in realtime binnen milliseconden aan.
Inline coatingtoepassing
Onmiddellijk na het meetpunt voor de diameter gaat de blanke glasvezel door een dubbele coatingmatrijs waar vloeibaar, UV-uithardend acrylaat tegelijkertijd in twee concentrische lagen wordt aangebracht: de zachte primaire laag met een buitendiameter van ongeveer 190-200 µm, en de hardere secundaire laag, wat het totaal op ongeveer 245-250 µm brengt. De gecoate vezel gaat vervolgens door UV-lampen die beide lagen binnen fracties van een seconde uitharden. Deze inline-coatingstap is van cruciaal belang: kaal silicaglas heeft een zeer hoge treksterkte (tot 700 kpsi), maar is uiterst gevoelig voor oppervlakteschade door atmosferisch vocht en hantering. De polymeercoating beschermt dat oppervlak vanaf het moment dat het glas stolt.
De gecoate vezel wordt op haspels gewikkeld die tussen de 25 km en meer dan 100 km vezels kunnen bevatten, afhankelijk van de haspelgrootte en het vezeltype. Elke haspel wordt vervolgens onderworpen aan proeftesten, waarbij de vezel door een kaapstandersysteem wordt getrokken dat een gecontroleerde trekbelasting uitoefent – doorgaans 100 kpsi – om te verifiëren dat er over de gehele lengte geen zwakke punten aanwezig zijn.
Fase drie: kleuren, bufferen en vastlopen van vezels
Na proeftesten worden de afzonderlijke vezels kleurgecodeerd met behulp van een UV-inktkleurlijn, die een dunne laag gepigmenteerde UV-uithardbare inkt op het secundaire coatingoppervlak aanbrengt. De standaard kleurvolgorde volgt TIA-598 (of IEC 60304 internationaal): blauw, oranje, groen, bruin, leisteen, wit, rood, zwart, geel, violet, roze, aqua – herhaald voor elke groep van 12 vezels in kabels met een hoog aantal. Deze kleurcodering is de enige manier om individuele vezels te identificeren in kabels die 96, 144, 288 of zelfs 3.456 vezels bevatten.
Losse buis versus strakke bufferconstructie
De volgende belangrijke proceskeuze is de manier waarop vezels in de kabelstructuur worden verpakt. In losse buisconstructie worden groepen van 6–12 vezels in kleine PBT- of PP-buizen geplaatst met een binnendiameter van 1,5–3× de diameter van de vezelbundel. De overtollige vezellengte (EFL) in de buis – doorgaans 0,2–0,5% meer vezellengte dan buislengte – zorgt ervoor dat de vezels zonder spanning kunnen buigen als de kabel uitzet of samentrekt als gevolg van de temperatuur. Met gel gevulde losse tubes zorgen voor extra vocht- en waterstofblokkering. Deze constructie domineert outdoor OSP-kabels (outside plant).
In strakke bufferconstructie wordt een thermoplastisch materiaal – meestal nylon 12 of PVDF – direct over elke gecoate vezel geëxtrudeerd, waardoor het vezelpakket op 900 µm komt. Een draad- en kabelextruder met een precisiekruiskopmatrijs voert deze bewerking uit, waarbij de concentriciteit van de bufferlaag binnen ± 25 µm wordt gehandhaafd. Strak gebufferde vezels zijn gemakkelijker aan te sluiten, waardoor deze constructie standaard is voor binnendistributie- en gebouwenkabels.
Zodra individuele vezels of losse buizen zijn voorbereid, worden ze samengebonden rond een centraal sterkte-element met behulp van een planetaire of SZ-strengmachine. SZ-stranding – waarbij de legrichting periodiek omkeert – heeft de voorkeur omdat hierdoor toegang tot het midden van de overspanning mogelijk is zonder de hele kabel af te wikkelen.
| Functie | Losse buis | Strakke buffer |
|---|---|---|
| Typische toepassing | Outdoor OSP, luchtfoto, directe begrafenis | Binnen, stijgleiding, distributie |
| Bereik van het aantal vezels | Tot 3.456 vezels | Typisch 2–144 vezels |
| Temperatuurbereik | –40°C tot 70°C | –20°C tot 60°C (typisch) |
| Bescherming tegen vocht | Uitstekend (gel- of droogwaterblokkering) | Matig (afhankelijk van jas) |
| Beëindiging gemak | Vereist gelreiniging | Snel, schoon |
| Buffer-extrusieapparatuur | Buisextruder (grotere matrijs) | Precisiedraad- en kabelextruder |
Fase vier: ommantelen met een draad- en kabelextruder
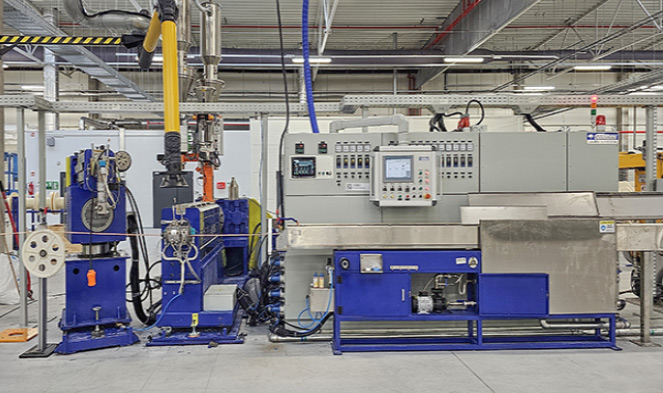
Jacketing is de laatste grote productiefase en de fase waarin draad- en kabelextrudertechnologie de meest zichtbare rol speelt. De gestrande kabelkern - met zijn centrale versterkingselement, bufferbuizen of strak gebufferde vezels, waterblokkerende tape of garen, en eventuele bewapening - gaat door een extrusiekruiskop waar gesmolten thermoplastisch gelijkmatig rond de gehele omtrek wordt aangebracht.
Hoe de extruder werkt
Een draad- en kabelextruder voor glasvezelmantels is in wezen een plasticeermachine met enkele of dubbele schroef. De schroef, die in een verwarmd vat draait, smelt en homogeniseert de polymeerpellets die vanuit een trechter worden aangevoerd. De schroefgeometrie – inclusief de compressieverhouding, de lengte van de meetzone en de L/D-verhouding (doorgaans 24:1 tot 30:1 voor manteltoepassingen) – is afgestemd op het specifieke polymeer dat wordt verwerkt. Verschillende mantelmaterialen vereisen aanzienlijk verschillende verwerkingsomstandigheden:
- HDPE (polyethyleen met hoge dichtheid): Verwerkingstemperatuur 180–230°C; uitstekende vocht- en UV-bestendigheid; gebruikt in lucht- en directe ingraafkabels.
- LSZH (rookarm, nul-halogeen): Verwerkingstemperatuur 170–210°C; verplicht in tunnels, datacentra en openbare gebouwen; vereist een zorgvuldig schroefontwerp omdat LSZH-verbindingen vaak viskeuzer en thermisch gevoeliger zijn dan PE.
- PVC: Verwerkingstemperatuur 160–190°C; goedkoop, flexibel, vlamvertragend; vaak gebruikt voor binnenkabels.
- Polyurethaan (TPU): Verwerkingstemperatuur 190–220°C; uitstekende slijtvastheid en flexibiliteit bij koude temperaturen; gebruikt in industriële en militaire toepassingen.
- Nylon (PA12): Verwerkingstemperatuur 220–250°C; hoge chemische resistentie; gebruikt waar blootstelling aan brandstof of olie mogelijk is.
Het kruiskopmatrijssamenstel aan het uiteinde van de extrudercilinder positioneert een punt (of geleidingsbuis, in configuraties met drukgereedschap) waar de kabelkern doorheen gaat, omgeven door het matrijsland waar gesmolten polymeer doorheen stroomt en op de kabel wordt gevormd. De wanddikte van de mantel wordt bepaald door de balans tussen lijnsnelheid en extruderoutput (in kg/uur) Moderne lijnen maken gebruik van gesloten-lusdiametermetingen – lasermeters of röntgendiktemeters – die worden teruggekoppeld naar de extruderaandrijving en de kaapstander om de specificaties binnen ± 0,1 mm of strakker te houden.
Koeling en Caterpillar Haul-Off
Onmiddellijk na de traverse komt de omhulde kabel een waterbak binnen - doorgaans 8 tot 15 meter lang - waar hij wordt geblust. De afkoelsnelheid beïnvloedt de kristalliniteit van semi-kristallijne polymeren zoals HDPE en heeft rechtstreeks invloed op de mechanische eigenschappen van de mantel. Voor zeer hoge lijnsnelheden (meer dan 200 m/min) zorgen geforceerde watersproeiing of vacuümondersteunde koelgoten voor een adequate warmteafvoer. Een rupstrekker (trekker met riemtype) grijpt de kabel voorzichtig vast om de spanning en lijnsnelheid te behouden zonder de gevoelige optische structuur binnenin te verpletteren.
Dubbellaagse ommanteling en gepantserde kabels
Veel buiten- of gepantserde kabels vereisen twee draad- en kabelextruderpassages. In de eerste passage wordt een binnenmantel (vaak PE) over de gevlochten kern aangebracht. De kabel gaat vervolgens door een pantsereenheid van gegolfd staalband (CST) of een onderling verbonden aluminium pantserstation voordat hij een tweede extruder binnengaat die de buitenmantel aanbrengt. Deze tandemextruderlijn heeft een totale lengte van 50 tot 80 meter en kan afgewerkte gepantserde glasvezelkabels produceren met snelheden van 30 tot 80 m/min.
Voor onderzeese kabels is het proces zelfs nog ingewikkelder: er kunnen maximaal zes lagen draadpantsering (afzonderlijke staaldraden aangebracht door planetaire strandingsmachines) worden toegevoegd, waarbij elke draadlaag zijn eigen extrusielaag tussen de draadlaag en de volgende draadlaag vereist.
Kritieke apparatuur op een glasvezelkabelmantellijn
Een complete lijn voor het ommantelen van glasvezelkabels integreert vele machines die in gecoördineerde volgorde werken. Als u begrijpt wat ze allemaal doen, wordt duidelijk waarom de draad- en kabelextruder en de bijbehorende randapparatuur zo centraal staan in de kabelkwaliteit.
- Uitbetalingsstand: Houdt de kabelkernhaspel vast en betaalt de kern af met gecontroleerde spanning - te veel spanning kan de vezels binnenin belasten; te weinig veroorzaakt doorbuiging en variatie in diameter.
- Voorverwarmer: Droogt en verwarmt het oppervlak van de kabelkern voordat het de kruiskop van de extruder binnendringt, waardoor de hechting tussen de mantel en de kabelkern wordt verbeterd.
- Draad- en kabelextruder met enkele schroef: De kernverwerkingsmachine, met vatzones die individueel op temperatuur worden geregeld in 5–7 secties, een versnellingsbak die de schroef aandrijft met 10–120 tpm, en een smeltdruksensor bij de matrijskop voor procesbewaking.
- Kruiskop dobbelsteen: Nauwkeurig vervaardigde stalen constructie die de kabelkern uitlijnt met de polymeerstroom. De concentriciteit van de matrijs – hoe precies de mantel op de kabel is gecentreerd – bepaalt direct de mechanische prestaties en elektrische eigenschappen.
- Laserdiametermeter: Contactloze meting met 2.000 scans/seconde, waarbij diameterveranderingen in realtime worden gedetecteerd en correctiesignalen worden verzonden naar de snelheidsregeling bij het afhalen.
- Waterbak met temperatuurzones: Nauwkeurige uitdovingscontrole voor kristalliniteitsbeheer; vaak twee zones: een hete zone om zinksporen op het oppervlak te voorkomen, en vervolgens een koude zone voor snelle stolling.
- Caterpillar-afstand: Ontwerp met dubbele of vier riemen en pneumatische drukregeling om beknelling te voorkomen; drijft de algehele lijnsnelheid en tegendruk tegen de extruder aan.
- Vonkentester (voor koperen hybride kabels): Past hoge spanning toe om gaatjes in de jas te detecteren; niet vereist voor volledig diëlektrische vezelkabels, maar gebruikt in gepantserde kabels waarbij de mantel elektrisch isolerend moet zijn.
- Opname met dwarswikkeling: Wikkelt de afgewerkte kabel op transporthaspels of -trommels met nauwkeurige verplaatsingscontrole om schade aan de haspel of microbuiging van de vezels door ongelijkmatige spoeldruk te voorkomen.
Van al deze componenten is de draad- en kabelextruder het item dat kabelfabrikanten het vaakst specificeren en upgraden, omdat slijtage van schroeven en vaten de smeltkwaliteit, outputconsistentie en uniformiteit van de mantel in de loop van de tijd direct verslechtert. Gerenommeerde extruderfabrikanten publiceren limieten voor schroefslijtage – waardoor de kanaaldiepte doorgaans niet meer dan 5% kan worden verminderd vóór vervanging – en veel kabelproducenten plannen het herbouwen van vaten/schroeven elke 3 tot 5 jaar, afhankelijk van de abrasiviteit van het materiaal.
Glasvezelkabeltypen en hun verschillende productiebenaderingen
Niet alle glasvezelkabels zijn op dezelfde manier gemaakt. De eindgebruiksomgeving zorgt voor substantiële verschillen in de productiestappen, welke materialen door de draad- en kabelextruder stromen en hoe nauw de toleranties worden aangehouden.
Single-mode versus multimode glasvezelkabels
Single-mode glasvezel (SMF) heeft een kerndiameter van slechts 8-10 µm – ongeveer een tiende van de breedte van een mensenhaar – en een bekleding van 125 µm. De productie van SMF vereist een strengere controle van de concentriciteit tussen kern en bekleding (doorgaans ≤0,5 µm offset) en rondheid van de kern tijdens de fabricage en het tekenen van voorvormen. Multimode glasvezel (MMF) is verkrijgbaar in de categorieën OM1 tot en met OM5 met kerndiameters van 50 of 62,5 µm; het graded-indexprofiel van OM3/OM4/OM5-vezels vereist een zeer nauwkeurige samenstellingscontrole van de GeO₂-doteringsgradiënt tijdens de afzetting van de voorvorm. De kabelconstructie rond beide vezeltypen kan identiek zijn; het is de vezel zelf waar de belangrijkste verschillen liggen.
Productie van lintkabels
Lintglasvezelkabel met hoge dichtheid – veelvuldig gebruikt in datacenterverbindingen en centrale kantoortoepassingen – verbindt 4, 8 of 12 individueel gekleurde vezels naast elkaar in een platte matrix met behulp van UV-uithardbaar lintmatrixmateriaal. De lintmachine spant elke vezel precies op afstand en spant deze wanneer deze een vlakke matrijs binnengaat waar matrixmateriaal wordt aangebracht en UV-uitgehard. Meerdere linten worden vervolgens gestapeld en in een kabelstructuur met sleufkern of centrale buis geplaatst. Een lintkabel met 288 vezels kan een buitendiameter hebben van minder dan 12 mm , vergeleken met 18–22 mm voor een vergelijkbaar gestrand ontwerp met losse buis. De mantelstap voor lintkabels maakt gebruik van dezelfde draad- en kabelextrudertechnologie als conventionele kabels, maar de kernconstructie is aanzienlijk stijver en vereist een hogere spanningsbewaking op de uitbetalingsstandaard.
Buigongevoelige glasvezelkabels (BIF).
Buigongevoelige vezels, gestandaardiseerd als ITU-T G.657, bevatten een geulondersteund of nanogestructureerd bekledingsontwerp dat macrobuigverliezen dramatisch vermindert. Kabels gebouwd met BIF – met name G.657.A2- en G.657.B3-kwaliteiten – kunnen bochten tot een straal van 5 mm verdragen met minder dan 0,1 dB extra verlies bij 1.550 nm. Deze kabels komen veel voor bij FTTH-kabels (fiber to the home), die door leidingbochten, rond deurkozijnen en door nauwe binnendoorgangen worden geleid. De fabricage van BIF-voorvormen voegt complexiteit toe (extra bekledingslagen met verschillende brekingsindices), maar het daaropvolgende kabelproductieproces – inclusief extrudermantels – is in wezen hetzelfde als voor standaard SMF-kabels.
Kwaliteitstesten gedurende het hele productieproces
Kwaliteitscontrole bij de productie van glasvezelkabels is geen eindcontrole; het is verweven in elke productiefase. Het overslaan of verzwakken van deze controles levert kabels op die de eerste tests kunnen doorstaan, maar in het veld voortijdig falen, waarbij de reparatiekosten de oorspronkelijke aankoopprijs van de kabel in de schaduw stellen.
Testen op vezelniveau
Elke vezelrol die de trektoren verlaat, wordt getest op:
- Demping: Gemeten met een OTDR (optische tijddomeinreflectometer) bij zowel 1.310 nm als 1.550 nm. Standaard SMF moet ≤0,35 dB/km zijn bij 1.310 nm en ≤0,20 dB/km bij 1.550 nm volgens ITU-T G.652.D.
- PMD (polarisatiemodusdispersie): Cruciaal voor coherente transmissiesystemen met hoge snelheid; gespecificeerd als een linkontwerpwaarde (bijv. ≤0,20 ps/√km voor G.652.D).
- Geometrie: Modusvelddiameter, bekledingsdiameter, concentriciteit van de kernbekleding en niet-rondheid van de bekleding - allemaal gemeten door geautomatiseerde video-inspectiesystemen in de tekentoren.
- Bewijstest: Een minimale trekbelasting van 100 kpsi toegepast over de volledige lengte van de haspel om eventuele zwakke delen uit te sluiten.
Testen op kabelniveau
Na het ommantelen ondergaat de voltooide kabelhaspel een uitgebreide reeks tests gedefinieerd door IEC 60794-1 en relevante normen uit de IEC 60794-x-serie, of ANSI/ICEA-equivalenten voor de Noord-Amerikaanse markt:
- Trekbelasting: De kabel wordt getrokken tot de nominale installatiebelasting en vervolgens tot de proefbelasting; de dempingstoename moet tijdens belasting onder de 0,1 dB blijven en na vrijgave terugkeren naar de basislijn.
- Verbrijzelingsweerstand: Een vlakke plaat oefent een nominale drukkracht uit (bijvoorbeeld 2.200 N/100 mm voor typische OSP-kabels); de verzwakking wordt in realtime gevolgd via een gelanceerde lichtbron en vermogensmeter.
- Buigtest: De kabel wordt rond een doorn met een gespecificeerde diameter gefietst; voor standaard OSP-kabels is dit 20× de buitendiameter van de kabel.
- Temperatuur fietsen: Kabelhaspels worden getest van –40°C tot 70°C (of een groter bereik voor speciale kabels); verzwakking wordt gemeten bij lage en hoge temperatuurextremen.
- Waterpenetratie: Een stuk kabel van 1 meter wordt gedurende 24 uur blootgesteld aan een verval van 1 meter; water mag niet voorbij de uiteinden van de testsecties dringen.
- Jasdikte en OD: Dwarsdoorsneden gesneden uit de kabeluiteinden worden gemeten onder een gekalibreerde optische microscoop om de uniformiteit van de mantelwand te verifiëren - een directe indicator van de procescontrole van de extruder.
Sommige klanten specificeren een 100% OTDR-meting van elke vezel op elke rol vóór verzending – een praktijk die veel voorkomt bij de aanschaf van telecomproviders. Deze end-to-end OTDR-trace creëert ook een basisrecord dat jaren later kan worden gebruikt bij het diagnosticeren van veldfouten.
Belangrijkste factoren die de prestaties en levensduur van glasvezelkabels beïnvloeden
Inzicht in wat er tijdens het productieproces gebeurt, verklaart waarom bepaalde kabels beter presteren dan andere in het veld en waarom de juiste extruderopstelling (materiaalkeuze, temperatuurprofiel, schroefontwerp) onlosmakelijk verbonden is met de betrouwbaarheid van de kabel op de lange termijn.
Waterstofverduistering
Waterstof die wordt gegenereerd door de elektrolytische corrosie van staaldraadpantsers, of door de afbraak van gelverbindingen en polymeercoatings, kan in de glasvezel diffunderen en reageren met defecten in het silicarooster om Si-OH (silanol)-bindingen te vormen die infrarood licht absorberen - een fenomeen dat waterstofverdonkering wordt genoemd. De belangrijkste verdediging bij de productie is de rigoureuze eliminatie van water uit alle gel- en polymeersystemen (dit is de reden waarom door water geblokkeerde buizen en hoogwaardige gelformuleringen worden gespecificeerd op een watergehalte van minder dan 10 ppm) en het gebruik van koolstof- of hermetische coatings op de vezel zelf in de meest veeleisende omgevingen. De draad- en kabelextruder kan dit risico vergroten of verkleinen: goed gedroogde polymeerkorrels en goed gecontroleerde smelttemperaturen minimaliseren het binnendringen van vocht in de mantelstructuur.
Microbuigen en macrobuigen
Microbuigen verwijst naar microscopische laterale vervormingen van de vezel veroorzaakt door niet-uniforme radiale druk van bufferbuiswanden, wikkelbandranden of onregelmatige manteloppervlakken. Zelfs vervormingen in het nanometerbereik verhogen de verzwakking meetbaar bij 1.550 nm. Een draad- en kabelextruder die een mantel met oppervlakterimpeling produceert (een smeltbreukdefect dat vaak voorkomt wanneer de smelttemperatuur te laag is of de treksnelheid te hoog in verhouding tot de output van de extruder) kan laterale krachten in een patroon op de kabelkern introduceren en microbuigingsverliezen veroorzaken die niet zouden verschijnen in een goedaardige laboratoriumtest, maar zich manifesteren onder thermische contractie in het veld. Macrobuigen (het wikkelen van de kabel rond een te kleine straal) is een installatieprobleem, maar kabels met een lagere buigstijfheid (dunnere mantelwanden, minder sterke leden) zijn kwetsbaarder, waardoor het ontwerp van de mantel een ander kruispunt wordt tussen door de extruder aangebrachte materialen en optische prestaties.
UV-afbraak van materialen voor buitenjassen
Glasvezelkabels voor de lucht moeten tientallen jaren UV-blootstelling kunnen weerstaan zonder dat de mantel barst of bros wordt. Carbon black met een gewichtspercentage van 2-3% in HDPE biedt effectieve UV-afscherming en is de industriestandaard voor directe ingraaf- en luchtkabels. Voor kabels die bedoeld zijn voor gebruik binnenshuis kunnen andere stabilisatorpakketten worden gebruikt, maar de formulering wordt doorgaans als vooraf samengestelde pellet aan de kabelfabrikant geleverd, die deze rechtstreeks in de draad- en kabelextruder voert. De verwerkingsomstandigheden van de extruder moeten compatibel zijn met het stabilisatiesysteem. Een te hoge schroef- of cilindertemperatuur kan antioxidanten afbreken die essentieel zijn voor de thermische stabiliteit op de lange termijn, zelfs in kabels die nooit aan zonlicht zijn blootgesteld.
Een productielijn voor glasvezelkabels starten: praktische overwegingen
Voor een fabrikant die glasvezelkabel wil gaan produceren – of wil uitbreiden van koperkabel naar glasvezel – zijn de benodigde investeringen in apparatuur en proceskennis substantieel, maar goed gedefinieerd. De trektoren en de productieapparatuur voor voorvormen vertegenwoordigen de hoogste toetredingsdrempels (en zijn doorgaans niet gerechtvaardigd tenzij er jaarlijks vezels op een schaal van meerdere miljoenen kilometers worden geproduceerd). De meeste kabelfabrikanten kopen glasvezel van gevestigde vezelproducenten – Corning, Prysmian, Fujikura, Sumitomo, YOFC – en richten hun kapitaal op kabelontwerp en mantellijnapparatuur.
Een draad- en kabelextruder selecteren voor glasvezelmantels
De meest kritische apparatuurbeslissing voor een glasvezelkabelmantellijn is de selectie van draad- en kabelextruders. Belangrijke parameters om te evalueren zijn onder meer:
- Schroefdiameter: Voor glasvezelmanteltoepassingen zijn schroefdiameters van 45 mm tot 90 mm gebruikelijk. Kleinere schroeven (45–60 mm) zorgen voor een betere outputconsistentie en materiaalrespons bij de lagere doorvoersnelheden die nodig zijn voor kabels met een kleine diameter; grotere schroeven zijn geschikt voor het ommantelen van grote hoeveelheden OSP-kabels met een hoge output.
- L/D-verhouding: Voor glasvezelmantelmaterialen wordt een minimumverhouding van 24:1 aanbevolen. LSZH-verbindingen profiteren vooral van 28:1 of 30:1 L/D-verhoudingen die langere smelt- en mengzones mogelijk maken.
- Aandrijfsysteem: AC-servo- of vectorgestuurde aandrijvingen bieden de snelheidsstabiliteit (±0,1%) die nodig is om de consistentie van de mantelwand te behouden bij variabele lijnsnelheden. DC-drives worden uit nieuwe installaties uitgefaseerd.
- Temperatuurcontrolezones: Minimaal 5 onafhankelijk bestuurde loopzones plus kruiskopzone. PID-regelaars met een stabiliteit beter dan ±1°C zijn standaard op moderne kabelextrudersystemen.
- Instrumentatie: Smeltdruktransducer bij de matrijskop, smelttemperatuursonde bij de schroefpunt en een optische of röntgendiametermeter stroomafwaarts - allemaal ingevoerd in een lijncontrole-PLC met datalogging voor traceerbaarheid van de productie.
- Materiaalbehandeling: Een gravimetrische of volumetrische meng- en doseerunit voor masterbatch-toevoeging stroomopwaarts van de extruderhopper, met een droogmiddeldroger voor vochtgevoelige materialen zoals nylon en TPU.
Een goed gespecificeerde glasvezelmantellijn, gebouwd rond een geschikte draad- en kabelextruder, kan de kapitaalkosten binnen 18-36 maanden terugbetalen in markten met een sterke vraag naar de inzet van glasvezel, op voorwaarde dat procesrecepten, training van operators en kwaliteitssystemen worden opgezet voordat de productie wordt opgevoerd.
Verschil tussen glasvezel- en koperkabelextrudervereisten
Fabrikanten die al koperdraad- en kabelextruderlijnen exploiteren, vragen zich vaak af of dezelfde apparatuur kan worden gebruikt voor het ommantelen van glasvezel. Het antwoord is: soms, met aanpassingen. Glasvezelkabels vereisen een veel nauwkeurigere spanningscontrole op de uitbetaling (om te voorkomen dat de vezels binnenin worden belast), en de uitlijning van de kruiskopmatrijs is kritischer omdat er geen elektrische test is (zoals continuïteit of capaciteit) die een verkeerde uitlijning van de matrijs opmerkt - de variatie in de mantelwand komt alleen naar voren bij mechanische tests of fouten na de installatie. Als de bestaande extruder is gebruikt voor PVC-verwerking, moet deze bovendien grondig worden gespoeld voordat LSZH- of PE-verbindingen worden gebruikt om verontreiniging te voorkomen. Speciale extruderlijnen voor glasvezelmantels – die niet worden gedeeld met de productie van koperkabels – hebben sterk de voorkeur bij kwaliteitsbewuste operaties.
Glasvezelkabelnormen en nalevingsvereisten
Glasvezelkabels die worden verkocht aan telecom-, datacenter-, industriële en militaire markten moeten voldoen aan een complex web van internationale en regionale normen. Naleving is niet optioneel – grote netwerkexploitanten en aanbestedingsinstanties hebben testrapporten van typegoedkeuring van derden nodig voordat ze bestellingen plaatsen, en sommige normen (zoals LSZH-vlamprestaties in openbare gebouwen in de EU) zijn wettelijk verplicht.
| Standaard | Reikwijdte | Regio |
|---|---|---|
| ITU-T G.652 | Standaard SMF characteristics | Globaal |
| ITU-T G.657 | Buigongevoelige SMF voor FTTH | Globaal |
| IEC 60794-1 | Testmethoden voor optische vezelkabels | Globaal / EU |
| IEC 60794-3 | Optische vezelkabels voor buiten | Globaal / EU |
| ANSI/ICEA S-87-640 | Optische vezel buiten installatiekabel | Noord-Amerika |
| TIA-568.3-D | Component voor glasvezelbekabeling standaard | Noord-Amerika |
| EN 50399 / IEC 60332 | Vlamvoortplanting en rook voor kabels | EU (CPR) |
| MIL-PRF-85045 | Glasvezelkabel voor militair gebruik | VS (Defensie) |
De EU-bouwproductenverordening (CPR) verdient speciale vermelding omdat deze rechtstreeks de materiaalkeuze van de mantel regelt en daarmee de extruderprocesvereisten voor kabels die in Europese gebouwen worden geïnstalleerd. Onder CPR moeten kabels worden geclassificeerd van Eca (minimale prestatie) tot en met B2ca, B1ca en Aca (hoogste prestatie). Om de B1ca- of Aca-classificatie te bereiken zijn LSZH-verbindingen nodig met extreem lage warmteafgifte en rookproductie - verbindingen die veeleisende eisen stellen aan de draad- en kabelextruder op het gebied van uniformiteit van de smelttemperatuur, controle van de verblijftijd en stabiliteit van de matrijsdruk.
 Verwant Producten