E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Hoe glasvezelkabel wordt gemaakt: het kernproces uitgelegd
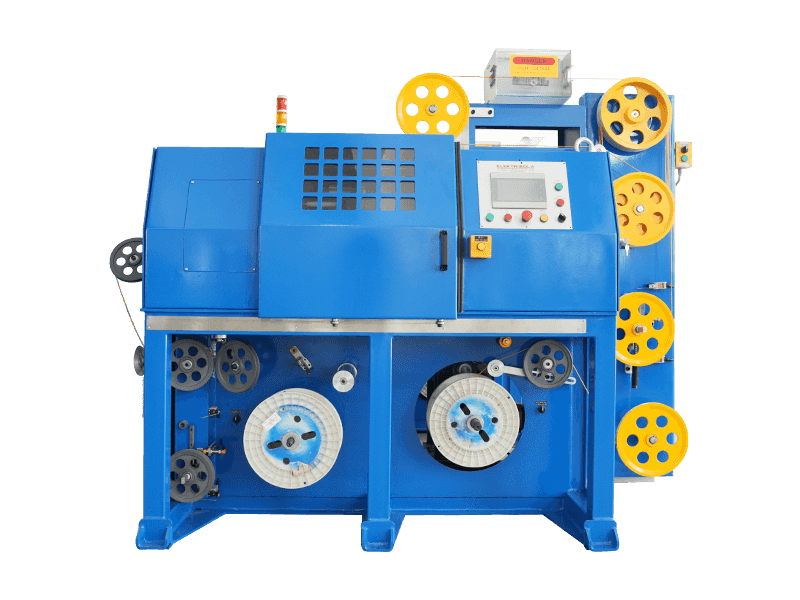
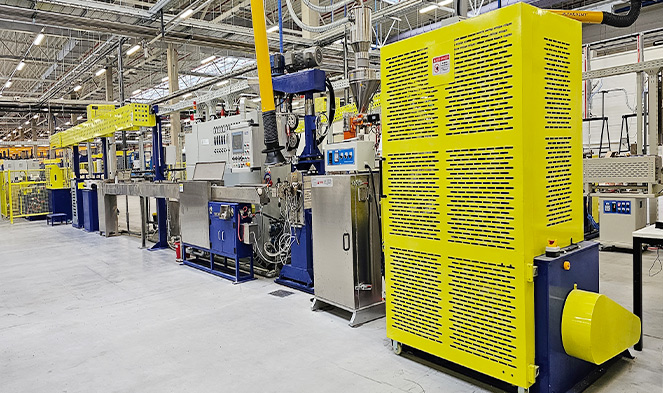
Glasvezelkabel wordt gemaakt door ultrapuur glas of plastic in haardunne strengen te trekken die optische vezels worden genoemd, deze in beschermende lagen te coaten en ze vervolgens te bundelen en te ommantelen tot een afgewerkt kabelsamenstel. Het hele proces – van ruw silica tot inzetbare kabel – omvat extreme precisie, gecontroleerde omgevingen en gespecialiseerde extrusiemachines. De kern van secundaire coating- en bekabelingsactiviteiten is de draad- en kabelextruder , een machine die polymeermantels en buffercoatings rond kwetsbare optische vezels aanbrengt met hoge snelheid en met nauwkeurigheid op micronniveau.
De productievolgorde kan in twee brede fasen worden opgesplitst: het trekken van vezels (het produceren van de ruwe optische vezel) en het bouwen van kabels (het samenstellen van vezels tot een robuust, inzetbaar product). Beide fasen vereisen strak gecontroleerde materialen, temperaturen en mechanische toleranties. Zelfs kleine vervuiling of spanningsvariaties kunnen de signaalverliesprestaties in gevaar brengen, uitgedrukt in decibel per kilometer (dB/km), die moeten voldoen aan strenge normen zoals ITU-T G.652 voor single-mode glasvezel.
Beginnen met een voorvorm: de basis van elke optische vezel
Het productieproces begint lang voordat er sprake is van extrusieapparatuur. De eerste stap is het maken van een voorvormen — een massieve glazen cilinder, doorgaans 1 tot 2 meter lang en 80 tot 200 mm in diameter, die het brekingsindexprofiel van de afgewerkte vezel nauwkeurig weerspiegelt op een veel grotere schaal.
Gemodificeerde chemische dampafzetting (MCVD)
Een van de meest gebruikte productiemethoden voor voorvormen is Modified Chemical Vapour Deposition (MCVD), ontwikkeld door Bell Labs. Bij dit proces wordt een roterende silicabuis extern verwarmd met een knalgastoorts tot ongeveer 1.600°C. Gasvormige precursoren – doorgaans siliciumtetrachloride (SiCl₄) en germaniumtetrachloride (GeCl₄) – stromen door de buis en reageren om glasroetlagen op de binnenwand te vormen. De germaniumdotering verhoogt de brekingsindex van de kern ten opzichte van de bekleding, wat lichtgeleiding door totale interne reflectie mogelijk maakt.
Buitendampdepositie (OVD) en VAD
Noord-Amerikaanse fabrikanten geven vaak de voorkeur aan Outside Vapor Deposition (OVD), waarbij roet wordt afgezet op de buitenkant van een roterende doorn. Japanse fabrikanten waren een pionier op het gebied van Vapor Axial Deposition (VAD), wat een continue productie van voorvormen mogelijk maakt en zeer geschikt is voor grootschalige productie. Elke methode levert een poreuze roetvoorvorm op die moet worden geconsolideerd in een sinteroven bij ongeveer 1.500 °C, waar het instort tot een dichte, belvrije glazen cilinder, klaar om te worden getrokken.
Eén enkele preform kan overal vandaan opleveren 2.500 tot ruim 5.000 kilometer van afgewerkte optische vezels, afhankelijk van de grootte van de voorvorm en de doelvezeldiameter van 125 micrometer.
De vezeltrektoren: glas in microndunne strengen trekken
Zodra de voorvorm klaar is, wordt deze in een vezeltrektoren geladen – een verticaal ovensysteem dat kan blijven staan 20 tot 30 meter hoog . De punt van de voorvorm wordt in een grafiet- of zirkoniumoxide-weerstandsoven tot ongeveer 2000°C verwarmd, waardoor deze zacht wordt en een gesmolten "nek-down"-gebied vormt. De zwaartekracht en een gemotoriseerde kaapstander eronder trekken het zacht wordende glas tot een continu filament met treksnelheden van 10 tot 25 meter per seconde in moderne systemen met hoge doorvoer.
Een in-line lasermicrometer meet continu de vezeldiameter in realtime. Feedbacklussen passen de tekensnelheid binnen milliseconden aan om de buitendiameter van het doel te behouden 125 ± 1 micrometer . Elke afwijking buiten deze tolerantie – die ruwweg de breedte van een menselijke haar bedraagt – zou signaalreflecties veroorzaken bij splitsingen en connectoren, waardoor de netwerkprestaties achteruit zouden gaan.
Het aanbrengen van de primaire coating
Onmiddellijk nadat de vezel de ovenzone verlaat en voordat deze in contact kan komen met welk oppervlak dan ook, gaat deze door een primaire coatingapplicator. Twee lagen UV-uithardend acrylaat worden achtereenvolgens aangebracht: een zachte binnenste primaire laag (lage modulus, ~0,5 MPa) die de vezel beschermt tegen microbuiging, en een hardere buitenste primaire laag (hoge modulus, ~500-900 MPa) die mechanische bescherming biedt. De coating brengt de buitendiameter van 125 µm naar ongeveer 245–250 µm . Beide lagen worden vrijwel onmiddellijk onder UV-lampen uitgehard en de gecoate vezel wordt vervolgens op een opwikkeltrommel gewikkeld.
De treksterkte van een vers getrokken, ongerepte silicavezel kan reiken 800.000 psi (5,5 GPa) – veel sterker dan staal in gewicht – maar oppervlaktefouten veroorzaakt door vervuiling of fysiek contact verminderen dit snel. Daarom vindt het gehele teken- en coatingproces plaats in een cleanroomomgeving, doorgaans klasse 1000 (ISO 6) of beter.
Secundaire coating en kleuring: vezels voorbereiden op bekabeling
Na het trekken ondergaat de 250 µm gecoate vezel een aanvullende bewerking voordat deze in een kabel kan worden verwerkt. In deze secundaire verwerkingsfase worden de draad- en kabelextruder wordt een centraal apparaat.
Strakke buffering
In strak gebufferde constructies – gebruikelijk bij binnen-, plenum- en stijgkabels – wordt een thermoplastische secundaire buffer direct over de primair gecoate vezel geëxtrudeerd, waardoor de buitendiameter op 900 µm . De extrusie wordt uitgevoerd op een compacte draad- en kabelextruder met een kruiskopmatrijs die nauwkeurig is bemeten om de concentriciteit tussen de vezel en de bufferlaag te behouden. Meestal gebruikte materialen zijn PVC, PVDF (Kynar) of nylon, afhankelijk van de vereiste vlam- en rookclassificatie.
Losse buisconstructie
Voor buiten- en langeafstandskabels domineert het losse buisontwerp. Een draad- en kabelextruder vormt een kleine plastic buis – meestal polypropyleen of polybutyleentereftalaat (PBT) – rond een groep van 2 tot 24 vezels. De buis is iets groter dan de vezelbundel en de ruimte is gevuld met een waterblokkerende gel (thixotrope petroleumverbinding of droge waterblokkerende tapes). De losse buis zorgt ervoor dat vezels vrij naar binnen kunnen bewegen, waardoor ze worden geïsoleerd van externe mechanische belasting.
Vezelkleuring
Om identificatie van individuele vezels binnen een kabel mogelijk te maken, is elke vezel kleurgecodeerd volgens de TIA-598- of IEC 60304-normen. Bij het kleurproces wordt een dunne, UV-uithardbare inkt aangebracht – doorgaans minder dan 5 µm dik – over de primaire laag van 250 µm. Een speciale inktapplicator of een gecombineerde kleur- en opwikkellijn voert deze stap uit met snelheden die overeenkomen met de oorspronkelijke tekensnelheid. De twaalf standaardkleuren lopen achter elkaar door: blauw, oranje, groen, bruin, leisteen, wit, rood, zwart, geel, violet, roze en aqua.
Kabelbundeling: het combineren van vezels tot een gestructureerd geheel
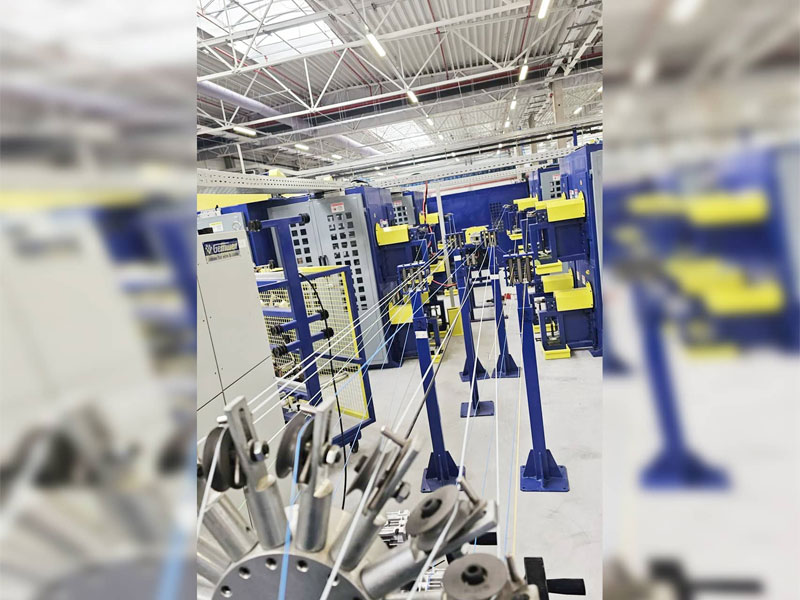
Individuele gebufferde vezels of losse buizen worden op een strandingmachine samengevoegd tot een multivezelkabel. Deze stap bepaalt het totale aantal vezels, de mechanische prestaties en de fysieke configuratie van de voltooide kabel.
Bij ontwerpen met losse buizen zijn meerdere buizen - elk met 2 tot 24 vezels - gestrand in een spiraalvormig of SZ-patroon (omgekeerd oscillerend) rond een centraal sterkte-element, meestal een met glasvezel versterkte kunststof (GRP) staaf of aramidegarenbundel. Dankzij SZ-stranding is elke buis afzonderlijk toegankelijk zonder dat de gehele kabel hoeft te worden afgewikkeld, wat een groot voordeel is bij veldlassen.
Lintkabel, een andere veel voorkomende architectuur, maakt gebruik van een platte reeks van 4, 6, 8 of 12 vezels die naast elkaar zijn gebonden met een matrixmateriaal, en stapelt vervolgens meerdere linten in een centrale buis of sleufkern. Lintkabels zijn geschikt voor ruim 6.000 vezels in één enkele kabelmantel, waardoor ze zeer efficiënt zijn voor centrale kantoorimplementaties met hoge dichtheid en trunkkabels in datacenters.
| Constructietype | Vezelbuffer | Bereik van het aantal vezels | Typische toepassing |
|---|---|---|---|
| Strak gebufferd | 900 µm boven 250 µm | 2–144 | Binnen, lokalen, plenum |
| Losse buis | Met gel gevulde PBT-buis | 2–864 | Buitenplant, lange afstand |
| Lint | Matrix-gebonden arrays | 72–6.912 | Datacenter, centraal kantoor |
| Centrale buis (Unitube) | Met gel gevulde enkele tube | 2–24 | Toegang tot netwerken, FTTH daalt |
De rol van de draad- en kabelextruder bij manteltoepassing
Na het vlechten krijgt de kabelkern zijn buitenmantel: de laatste beschermlaag die de milieugeschiktheid van de kabel bepaalt. Dit is de meest zichtbare toepassing van de draad- en kabelextruder in de glasvezelproductielijn, en dit heeft rechtstreeks invloed op de vlamvertraging, UV-bestendigheid, breeksterkte en installatieprestaties.
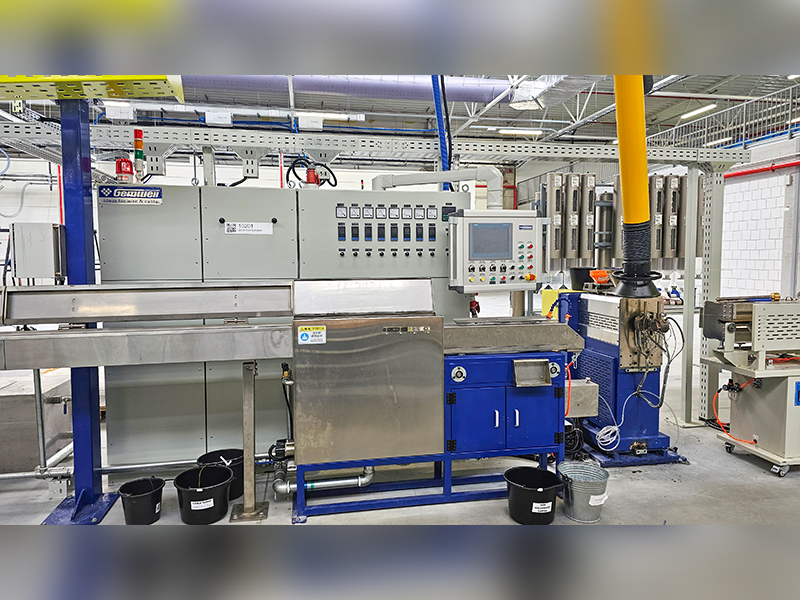
Een draad- en kabelextruder voor dit doel bestaat uit een vat- en schroefmechanisme dat de thermoplastische verbinding smelt en deze bij gecontroleerde druk en temperatuur door een kruiskopmatrijs perst. Voor glasvezelmantels moet de extruder met bijzonder fijne controle werken, omdat de optische vezels binnenin geen overmatige spanning of thermische schokken kunnen verdragen tijdens het ommantelen.
Belangrijke extruderparameters voor glasvezelmantels
- Schroefontwerp: Enkelschroefsextruders met L/D-verhoudingen van 20:1 tot 30:1 zijn standaard voor mantelverbindingen. Barrièreschroeven verbeteren de smelthomogeniteit en verminderen oppervlaktedefecten in de afgewerkte mantel.
- Smelttemperatuur: Varieert per materiaal – doorgaans 170–200°C voor PVC, 230–260°C voor HDPE en 280–310°C voor LSZH-verbindingen (Low Smoke Zero Halogen).
- Lijnsnelheid: Moderne draad- en kabelextrudersystemen die zijn ontworpen voor glasvezelmantels kunnen werken tot 150–200 m/min voor kabels met een kleinere diameter.
- Caterpillar afstandsspanning: Moet zorgvuldig worden gekalibreerd. Overmatige spanning belast de optische vezels en veroorzaakt permanent signaalverlies.
- Lengte koelgoot: HDPE- en LSZH-mantels vereisen langere koelpaden – soms 6 tot 12 meter – om oppervlaktekrimp te voorkomen en de ronding van de mantel te behouden.
LSZH-verbindingen, vereist door IEC 60332-1 en EN 50200 voor gebruik in openbare gebouwen en transportinfrastructuur, zijn moeilijker te extruderen dan PVC vanwege hun hogere vulstofgehalte (meestal aluminiumtrihydraat of magnesiumhydroxide als vlamvertragers). Een draad- en kabelextruder die LSZH verwerkt, moet voldoende schuifkracht genereren om deze minerale vulstoffen gelijkmatig te dispergeren zonder de polymeermatrix aan te tasten. Sommige fabrikanten gebruiken stroomopwaarts van de kruiskop een extruder-compoundfase met dubbele schroef om de consistentie van het mengsel te garanderen.
Bepantsering vóór het laatste jasje
Veel buitenkabels en kabels voor directe ingraving bevatten een metalen of diëlektrische pantserlaag tussen de binnenmantel en de buitenmantel. Gegolfd staalband (CST) pantser biedt weerstand tegen knaagdieren en bescherming tegen verbrijzeling, terwijl aramidegaren of glasvezel dezelfde bescherming bieden in volledig diëlektrische ontwerpen. Als er pantsering aanwezig is, gaat de kabel na het pantseren door een tweede extruderkop met mantel, waardoor de draad- en kabelextruder een nog vaker voorkomend element in de productielijn wordt.
Sterkteleden en vochtbarrières: wat de kabel bij elkaar houdt
Optische vezels dragen zelf geen trekbelasting; glas kan eenvoudigweg niet worden uitgerekt zonder te breken. Alle installatiespanning moet worden gedragen door speciale sterkte-elementen die in het kabelontwerp zijn geïntegreerd.
- Aramidegaren (Kevlar): Het meest voorkomende sterkte-element in binnen- en distributiekabels. Typische trekbelastingswaarden variëren van 100 N voor kleine 2-vezelkabels tot meer dan 2.700 N voor trunkkabels voor binnenshuis. In de tussenruimtes tussen de kabelkern en de buitenmantel wordt aramidegaren geplaatst.
- Glasversterkte kunststof (GVK) staaf: Gebruikt als centraal versterkingselement in buitenkabels met losse buizen. Een GVK-staaf van 5 mm biedt aanzienlijke treksterkte en buigbescherming, terwijl de kabel niet-geleidend en bliksemveilig blijft.
- Staaldraad of staalband: Gebruikt in zelfdragende luchtkabels (ADSS-kabels gebruiken geen staal) of vastgesjorde antenneontwerpen. Sommige kabels voor directe ingraving combineren stalen pantsering met waterblokkerende tapes voor dubbele bescherming.
- Waterblokkerende elementen: Met gel gevulde tussenruimten, zwelbare tapes of droog waterblokkerend garen voorkomen longitudinale watermigratie, wat na verloop van tijd hydroxylverontreiniging van het glas kan veroorzaken, waardoor de verzwakking bij de waterpiek van 1383 nm toeneemt - een bekend probleem bij vroege niet-nul waterpiek (NZWP) vezels.
Soorten optische vezels: single-mode versus multimode
Het brekingsindexprofiel dat in de preform is ingebouwd, bepaalt of de resulterende vezel single-mode of multimode is – een onderscheid dat diepgaande gevolgen heeft voor de toepassing, kosten en prestaties van de kabel.
| Parameter | Enkele modus (OS2) | Multimode OM3 | Multimode OM5 |
|---|---|---|---|
| Kerndiameter | 9 µm | 50 µm | 50 µm |
| Typische demping | ≤0,2 dB/km bij 1550 nm | ≤3,0 dB/km bij 850 nm | ≤3,0 dB/km bij 850 nm |
| Maximaal bereik (100G) | >80 km met versterking | 100 m | 150 m (SWDM4) |
| Lichtbron | Laser (DFB/externe holte) | VCSEL (850 nm) | VCSEL (850-950 nm) |
| Primair gebruik | Telecom, langeafstandsverkeer, FTTH | Enterprise LAN, datacenter | Kort bereikbaar datacenter SWDM |
Single-mode glasvezel heeft een Kern van 9 µm , die slechts één voortplantingsmodus toestaat, waardoor modale spreiding volledig wordt geëlimineerd en transmissie over tientallen tot honderden kilometers mogelijk wordt gemaakt. Multimode glasvezel, met zijn kern van 50 of 62,5 µm, maakt honderden modi mogelijk en is gemakkelijker te beëindigen en aan te sluiten, maar modale spreiding beperkt de bandbreedte over afstand. Het graded-indexprofiel van moderne OM3/OM4/OM5-vezels – waarbij de brekingsindex parabolisch afneemt van het midden tot de rand – compenseert aanzienlijk voor de modale spreiding, waardoor transmissie van 10G tot 400G over kortere bedrijfsafstanden mogelijk wordt.
Kwaliteitstesten gedurende het hele productieproces
De productie van glasvezelkabels wordt beheerst door meerdere internationale en binnenlandse normen. Kwaliteitstests zijn geen activiteiten in de laatste fase; ze zijn geïntegreerd in elke productiestap.
Tests op vezelniveau (na het tekenen)
- Demping: Gemeten met een OTDR (Optical Time Domain Reflectometer) of cutback-methode bij 1310, 1383, 1550 en 1625 nm voor single-mode; bij 850 en 1300 nm voor multimode.
- Bewijstest: Elke vezelspoel wordt onderworpen aan een trekproef (doorgaans 0,5% tot 1% rek) om eventuele vezels met oppervlaktefouten uit te sluiten. Vezels die falen, breken tijdens de test en worden uitgesplitst.
- Afsnijgolflengte: Bepaalt de kortste golflengte waarop de vezel in echte single-mode werkt. Moet lager zijn dan 1260 nm voor OS2-compatibiliteit.
- Modusvelddiameter (MFD): Heeft invloed op het lasverlies en de efficiëntie van de connectorkoppeling. ITU-T G.652 specificeert 9,2 ± 0,4 µm bij 1310 nm.
- Chromatische dispersie en PMD: Cruciaal voor hogesnelheidstransmissie; beide moeten voldoen aan de waarden voorgeschreven door de relevante ITU- of IEC-vezelstandaard.
Tests op kabelniveau (na het ommantelen)
- Verbrijzelingsweerstand: Volgens IEC 60794-1-2 Methode E1; er wordt een vlakke kracht uitgeoefend over de kabeldoorsnede om de mantel en structuurbeschermingsvezels te verifiëren zonder verandering in demping.
- Impacttest: Een verzwaarde valhamer wordt gebruikt om onbedoelde mechanische slagen tijdens de installatie te simuleren.
- Temperatuur fietsen: Kabels worden van −40°C tot 70°C gefietst (of breder voor zware omstandigheden), terwijl de optische demping wordt bewaakt. Veranderingen moeten gedurende de hele cyclus binnen gedefinieerde grenzen blijven.
- Onderdompeling en penetratie in water: Valideert de effectiviteit van het vullen van gel of droog water volgens IEC 60794-1-2 Methode F5.
- Jasvonktest: Een hoogspannings-vonkentester loopt langs de kabelmantel om gaatjes of dunne plekjes te detecteren die tijdens de extrusie ontstaan – een kwaliteitscontrolestap die rechtstreeks op de draad- en kabelextruderlijn wordt toegepast.
Speciale glasvezelkabels: ADSS, onderzeeër en microduct
Naast de standaard ontwerpen met losse buizen en strak gebufferde ontwerpen vereisen verschillende speciale kabelconstructies aangepaste productiebenaderingen en specifieke extruderconfiguraties.
ADSS-kabels (All-Dielectric Self-Supporting).
ADSS-kabels zijn ontworpen om zonder koerierdraad aan hoogspanningsmasten te worden vastgemaakt. Ze moeten bestand zijn tegen wind, ijsbelasting en een overspanning van maximaal 700 meter zonder doorzakken. De buitenmantel is gemaakt van een track-resistente AT-verbinding die bestand is tegen degradatie door elektrische hoogspanningsvelden veroorzaakt door de nabijheid van onder spanning staande geleiders. De draad- en kabelextruder die wordt gebruikt voor ADSS-mantels moet deze speciale AT-verbindingen aankunnen, die een ander reologisch gedrag hebben dan standaard HDPE, waardoor aangepaste schroeftemperatuurprofielen en drukinstellingen nodig zijn.
Onderzeese glasvezelkabel
Onderzeese kabels moeten diepteoverschrijdingen overleven 8.000 meter op transoceanische routes — druk boven 80 MPa. De vezeleenheid wordt in een koperen buis geplaatst die hermetisch is afgedicht door lassen om het binnendringen van waterstof te voorkomen, waardoor de vezelverzwakking in de loop van tientallen jaren toeneemt. Lagen van staaldraden met hoge treksterkte en polyethyleenmantels worden in meerdere passages aangebracht, waarbij elk zijn eigen extruderfase voor de mantel vereist. De vervaardiging van een enkel transoceanisch kabelsegment kan meer dan een dozijn opeenvolgende extrusiepassages met zich meebrengen.
Micro-duct- en geblazen glasvezelkabels
Geblazen glasvezelkabels zijn doorgaans ontworpen om te worden geïnstalleerd met perslucht via vooraf geïnstalleerde microkanalen Diameter van 5 tot 10 mm . Het buitenoppervlak van de kabel moet een zeer lage wrijvingscoëfficiënt hebben - vaak bereikt door het co-extruderen van een gladde nylon- of HDPE-buitenlaag met een fijne oppervlaktetextuur op de draad- en kabelextruder - om luchtondersteunde installatie over afstanden van 1 km of meer in één klap mogelijk te maken. Deze aanpak verlaagt de kosten voor het graven van sleuven bij FTTH-uitrol drastisch.
Van fabriekstrommel naar geïnstalleerd netwerk: laatste stappen
Na al het ommantelen en testen wordt de afgewerkte glasvezelkabel in standaard transportlengtes op houten of plastic vaten gewikkeld. Gangbare haspellengtes voor buitenkabels met losse buizen zijn: 2 km, 4 km en 6 km . Elke trommel is voorzien van een label met het kabeltype, het aantal vezels, het vezeltype (OS2, OM4, enz.), de trommellengte en de datum en productieploeg - allemaal herleidbaar tot de individuele trektorenrun en de batch van de preforms.
Fabrieksacceptatietests (FAT) omvatten in dit stadium OTDR-tests van elke vezel op elke trommel om een volledig dempingsspoor te produceren. Dit spoor wordt gearchiveerd en met de kabel verzonden om als referentie te dienen waarmee in het veld gemeten OTDR's na installatie kunnen worden vergeleken, waardoor het gemakkelijk wordt om eventuele schade te identificeren die tijdens het trekken of sleuvengraven is ontstaan.
Connectorisatie – het bevestigen van in de fabriek gepolijste connectoren aan vezeluiteinden – wordt optioneel uitgevoerd in de kabelfabriek of op de installatielocatie. In de fabriek gepolijste connectoren bereiken een lager insteekverlies 0,2 dB met retourverliezen boven 50 dB voor APC-afwerkingen (angled Physical Contact), prestaties die moeilijk consistent te repliceren zijn in veldomstandigheden.
Veelgestelde vragen
Van welke grondstof wordt glasvezelkabel gemaakt?
De optische vezel zelf is gemaakt van ultrapuur silicaglas (siliciumdioxide, SiO₂), waarbij doteermiddelen zoals germaniumdioxide worden gebruikt om de brekingsindex aan te passen. De beschermende coatings, bufferbuizen en mantel zijn gemaakt van verschillende thermoplastische materialen zoals acrylaat, PBT, PVC, HDPE, PVDF of LSZH-verbindingen, allemaal verwerkt via extrusieapparatuur.
Hoe dun is een optische vezel vergeleken met een mensenhaar?
Een enkele optische vezel heeft na het trekken een buitendiameter van 125 micrometer (0,125 mm) , wat ongeveer de diameter is van een gemiddeld mensenhaar. De glazen kern zelf – het deel dat licht transporteert – is bij single-mode vezels slechts 9 µm breed, ongeveer een tiende van de breedte van een haar.
Wat doet een draad- en kabelextruder bij de productie van glasvezelkabels?
Een draad- en kabelextruder smelt de thermoplastische verbinding en brengt deze als een continue, nauwkeurig gedimensioneerde laag aan over de optische vezel of kabelkern. Bij de productie van glasvezel worden extruders in meerdere fasen gebruikt: het vormen van strakke buffercoatings rond individuele vezels, het produceren van losse bufferbuizen die groepen vezels bevatten en het aanbrengen van de buitenmantel van de kabel. De extruder moet werken met een strikte temperatuur- en snelheidsregeling om beschadiging van de delicate optische vezels binnenin te voorkomen.
Hoe lang duurt de productie van glasvezelkabel?
De fabricage van preforms duurt enkele dagen tot een week per batch. Het trekken van vezels met een snelheid van 15–25 m/s betekent dat een enkele vezelspoel van 5.000 km ongeveer 60–90 uur continu in bedrijf is. Secundaire verwerking, stranding en ommanteling voegen extra dagen toe. De totale cyclustijd van grondstoffen tot afgewerkte trommel is doorgaans twee tot vier weken voor een standaard losse buiskabel voor buiten.
Kan glasvezelkabel worden gemaakt van plastic in plaats van glas?
Ja. Kunststof optische vezels (POF) gebruiken PMMA (polymethylmethacrylaat) of gefluoreerd polymeer als kern- en bekledingsmateriaal. POF heeft een veel grotere kern (tot 1 mm) en een veel hogere demping (ongeveer 150-200 dB/km bij 650 nm) vergeleken met silicavezel, dus het is beperkt tot korte runs van minder dan 50 meter - meestal autonetwerken, A/V-systemen voor thuisgebruik en industriële sensorverbindingen waarbij het gemak van afsluiting zwaarder weegt dan de behoefte aan lage demping.
Wat is LSZH en waarom is het van belang bij glasvezelkabels?
LSZH staat voor Low Smoke Zero Halogeen. Het beschrijft mantelmaterialen die bij blootstelling aan vuur minimale rook produceren en geen halogeengassen (zoals chloor uit PVC). Dit is van belang in besloten ruimtes zoals doorgangstunnels, ziekenhuizen en kantoorgebouwen waar giftige rook van brandende kabels een ernstig evacuatiegevaar vormt. LSZH-mantels worden aangebracht met behulp van een draad- en kabelextruder die is geconfigureerd voor verbindingen met een hogere viscositeit en vulstoffen, en de kabels moeten voldoen aan de IEC 60332-3, IEC 61034 en IEC 60754 testseries.
 Verwant Producten