E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Wat is extrusie: het kernproces achter elke draad en kabel
Extrusie is een continu productieproces waarbij grondstof – doorgaans een thermoplastische of elastomere verbinding – wordt gesmolten en door een gevormde matrijs wordt geperst om een uniform dwarsdoorsnedeprofiel te produceren. In de draad- en kabelindustrie betekent dit dat een isolatie- of mantellaag rechtstreeks op een bewegende geleider wordt aangebracht bij snelheden die hoger kunnen zijn dan 1.200 meter per minuut op hogesnelheidslijnen voor fijnmazige datakabels. Het resultaat is een consistente coating die de geleider beschermt, elektrische isolatie biedt en voldoet aan maattoleranties tot ±0,01 mm op hoogwaardige auto- of medische producten.
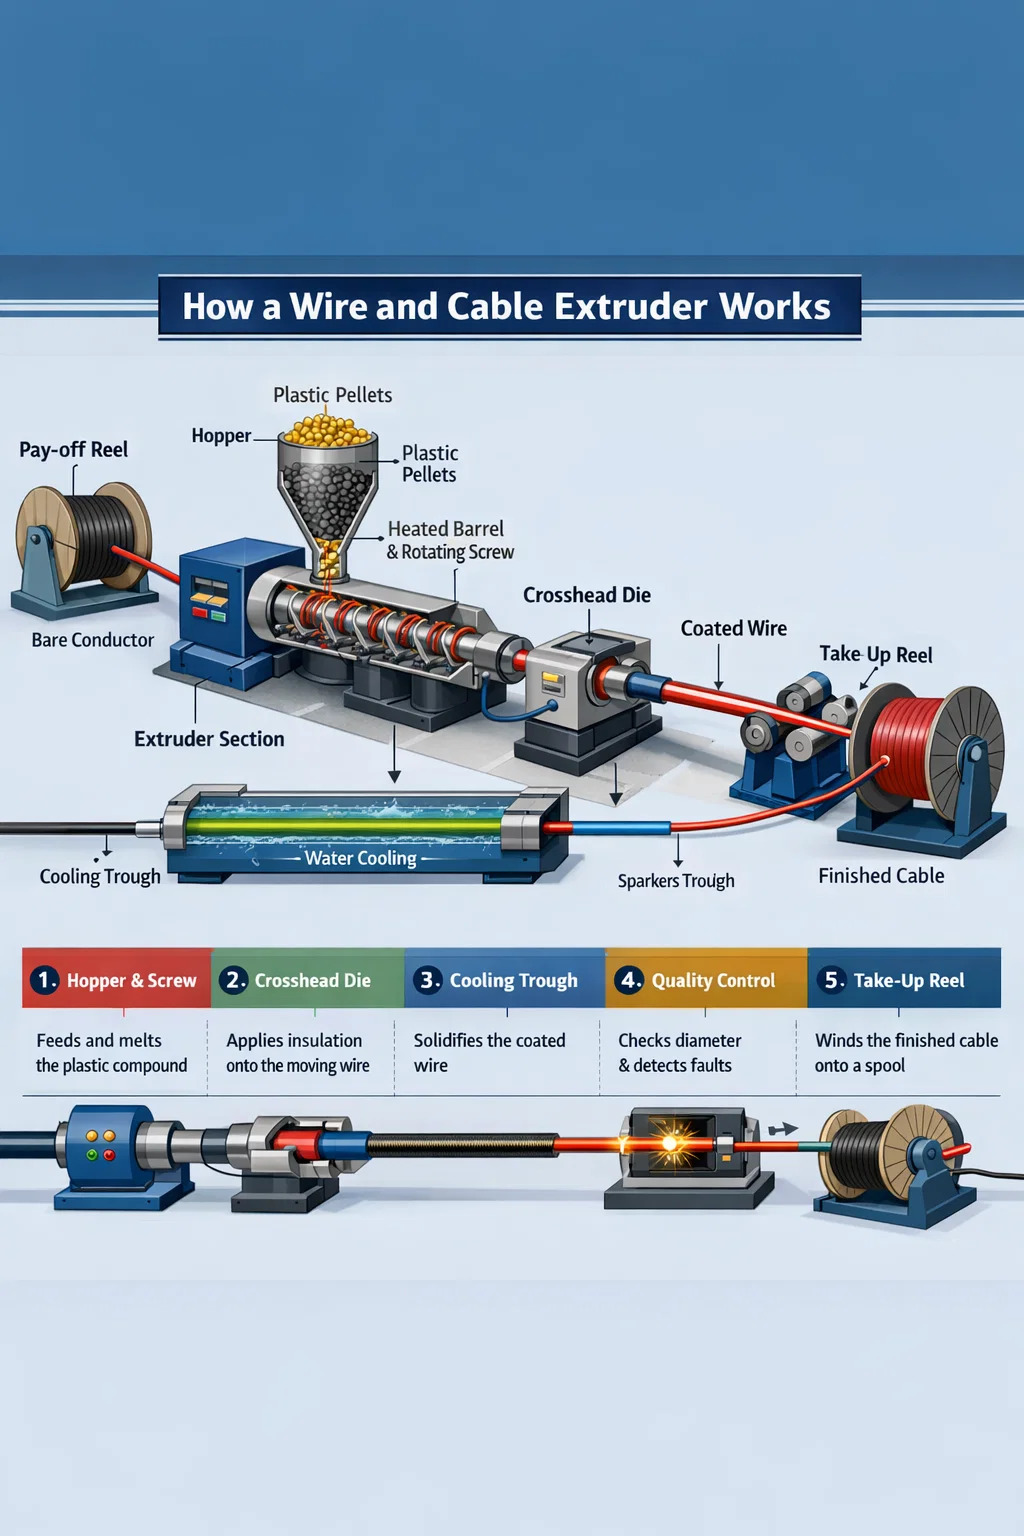
In tegenstelling tot spuitgieten, waarbij een gesloten mal wordt gevuld en een cyclustijd nodig is, is extrusie inherent inline en stopt nooit. Een draad- en kabelextruder voert pellets of poeder in een verwarmd vat, een roterende schroef transporteert en weekt de verbinding, en het gesmolten materiaal komt naar buiten via een kruiskopmatrijs die rond de geleider is geplaatst. De gecoate draad gaat vervolgens een koelgoot in, gaat door vonkentesters en diametermeters en wordt op een opwikkelspoel gewikkeld, alles in één ononderbroken doorgang.
EENls u begrijpt wat extrusie is – en wat een goed ontworpen draad- en kabelextruder onderscheidt van een generieke kunststofmachine – bepaalt of uw eindproduct voldoet aan de UL-, IEC- of RoHS-certificering bij de eerste productierun of na kostbaar nabewerking.
Hoe een Draad- en kabelextruder Werkt eigenlijk
Een draad- en kabelextruder bestaat uit verschillende geïntegreerde subsystemen. Elk speelt een duidelijke rol bij het omzetten van ruwe verbinding in een dimensionaal stabiele, elektrisch geluid geïsoleerde geleider.
De loop- en schroefconstructie
De loop is een cilinder van gehard staal, meestal bimetaal gevoerd voor slijtvastheid bij het gebruik van gevulde verbindingen zoals vlamvertragend LSZH (Low Smoke Zero Halogen). Binnenin roteert de schroef, waarvan de geometrie – vluchtdiepte, compressieverhouding en L/D-verhouding (lengte-diameter) – is ontworpen voor de specifieke samenstellingsfamilie. PVC-isolatie wordt gewoonlijk uitgevoerd op schroeven met een L/D van 20:1 tot 25:1 en een compressieverhouding van bijna 3:1. Vernet polyethyleen (XLPE) voor middenspanningskabels vereisen een langere, zachtere schroef, vaak 30:1 L/D, om voortijdige verknoping in de cilinder te voorkomen. Het draaien van de verkeerde schroef in een draad- en kabelextruder veroorzaakt degradatie, een ongelijkmatige smelttemperatuur en uiteindelijk uitval.
De vattemperaturen zijn gezoneerd – doorgaans vier tot zes onafhankelijke zones – oplopend van de invoeropening tot het meetgedeelte. Voor standaard PVC kan dit zonetemperaturen betekenen van 150 °C, 165 °C, 175 °C en 180 °C richting de matrijs. XLPE wordt in latere zones heter bij 200–220 ° C. Precisie-PID-regelaars houden elke zone binnen ±1 °C, omdat een afwijking van 5 °C in de smelttemperatuur zich direct vertaalt in viscositeitsvariatie en wanddiktespreiding.
De kruiskopmatrijs – het hart van draadextrusie
Wat een draad- en kabelextruder scheidt van een standaard profielextruder is de kruiskop. De geleider komt de traverse binnen in een hoek van 90 graden (of in lijn in sommige configuraties) en verlaat deze coaxiaal door de matrijs. Binnenin wordt de smeltstroom rond de geleider geleid met behulp van een torpedo of deflector, en vervolgens geconvergeerd door de matrijs- en puntgeometrie om de isolatie gelijkmatig op alle klokposities aan te brengen.
Er bestaan twee toepassingsmethoden binnen het kruiskopontwerp:
- Druk gereedschap — smelt maakt contact met de geleider in de matrijs en hecht zich onder druk. Gebruikt voor de meeste isolatietoepassingen waarbij hechting vereist is, zoals XLPE-voedingskabels.
- Buizengereedschap — de smelt vormt een buis die na de uitgang van de matrijs op de geleider wordt getrokken, afhankelijk van de vacuüm- of uittrekverhouding. Gebruikelijk voor loszittende jassen op meeraderige kabels.
De maatvoering van de matrijzen en de tip volgt de formules voor de draw-down ratio (DDR) en de draw-down balance (DDB). Een DDR tussen 1,2 en 1,5 is een typisch uitgangspunt voor PVC-lijnen met gemiddelde snelheid. Het overschrijden van DDR 2.5 op LSZH kan smeltbreuk veroorzaken: een ruw haaienhuidoppervlak op de isolatie dat de vonktest niet doorstaat.
Koelgoten en stroomafwaartse apparatuur
Na de matrijs komt de beklede geleider in een waterkoelbak. De lengte van de trog moet overeenkomen met de lijnsnelheid en de dikte van de isolatiewand. Een algemene regel is dat een PVC-geleider met een wanddikte van 1 mm en een snelheid van 200 m/min minimaal 20-30 meter actieve koeling vereist. Onvoldoende koeling veroorzaakt dimensionale drift omdat de hete isolatie vervormt onder de kaapstanderspanning. Sommige XLPE-middenspanningslijnen hebben drooggeharde buizen in plaats van waterbakken voor controle van chemische verknoping, maar water blijft de standaard voor de meeste draad- en kabelextrusielijnen.
Inline-instrumentatie is niet onderhandelbaar op moderne lijnen. Een laserdiametermeter onmiddellijk na de uitgang van de matrijs registreert wandvariaties in realtime, waardoor de closed-loop-regeling terugvloeit naar de extruderschroefsnelheid of lijnsnelheid. Vonkentesters met spanningen van 1 kV tot 15 kV, afhankelijk van de isolatieklasse, detecteren continu gaatjes. Capaciteitsmonitors detecteren excentriciteit: niet-gecentreerde geleiders worden weergegeven als capaciteitsvariatie bij de rotatiefrequentie van de draad.
Soorten draad- en kabelextruders per configuratie
Niet alle draad- en kabelextruders zijn hetzelfde. De gekozen lijnconfiguratie heeft een directe impact op het productaanbod, de omsteltijd, het uitvalpercentage en de kapitaalinvestering.
| Extrudertype | Typische schroefdiameter | Primaire toepassing | Maximale lijnsnelheid |
|---|---|---|---|
| Enkele schroef (gladde boring) | 25–150 mm | PVC isolatie en ommanteling | Tot 800 m/min (fijnspoor) |
| Enkelschroefs (gegroefde voeding) | 45–120 mm | HDPE, LSZH, PP-verbindingen | Tot 600 m/min |
| Dubbelschroefs (meedraaiend) | 35–90 mm | Compounding LSZH, XLPE-basis | Compounding, geen directe coating |
| Tandem dubbele extruder | Twee schroeven, elk 45–90 mm | Dubbellaags isolatiejack | Tot 500 m/min |
| Drielaags (co-extrusie) | Drie extruders voeden één matrijs | MV/HV XLPE met halfgeleidende schermen | 15–30 m/min (grote kabel) |
Extruderlijnen met één schroef
De draad- en kabelextruder met enkele schroef domineert wereldwijd de productievolumes. De eenvoud ervan – één schroef, één cilinder, één aandrijving – betekent lagere onderhoudskosten en snellere schroefwisseling voor productovergangen. Een extruder met enkele schroef van 60 mm en een snelheid van 120 tpm kan dit leveren 180–220 kg/u PVC-compound, voldoende om 1,5 mm² bouwdraad te coaten bij 400 m/min. Voor de productie van datakabels met hoge snelheid (Cat 6A, Cat 8) passen gepaarde 30-45 mm extruders individuele geleiderisolatie toe bij lijnsnelheden van meer dan 1.000 m/min.
Tandem- en co-extrusielijnen
Voor kabels die twee of meer afzonderlijke lagen vereisen - zoals een XLPE-isolatie met een gebonden PVC-mantel of een autokabel met een gekleurde streeplaag over een witte basis - voeren tandem- of co-extrusielijnen afzonderlijke verbindingen in een tweekanaals kruiskop. Dit elimineert een terugwikkelgang, waardoor 15-25% wordt bespaard op de verwerkingskosten voor meerlaagse producten. Drievoudige co-extrusie is verplicht voor XLPE-middenspanningskabels, waarbij de binnen- en buitenhalfgeleidende schermen zich moeten hechten aan de isolatie terwijl deze nog gesmolten is, zonder verontreiniging op de grensvlakken.
Belangrijkste materialen verwerkt op draad- en kabelextruders
Materiaalkeuze bepaalt de gehele extruderspecificatie: schroefgeometrie, cilindermetallurgie, temperatuurprofiel en koelcapaciteit. Hieronder staan de belangrijkste samengestelde families en hun verwerkingskenmerken.
PVC (polyvinylchloride)
PVC blijft wereldwijd het meest verwerkte materiaal in draad- en kabelextruders, met een aandeel van grofweg 35–40% van het totale kabelisolatievolume op gewicht. Het verwerkt gemakkelijk tussen 160–190 °C, accepteert een breed scala aan weekmakers en vlamvertragende additieven en is kosteneffectief. De uitdaging is de thermische gevoeligheid: boven de 200 °C of bij overmatige afschuiving wordt PVC afgebroken en komt HCl vrij, dat de loop en de kruiskop aantast. Schroeven voor PVC gebruiken relatief lage compressieverhoudingen (2,5–3,0:1) en gepolijste, verchroomde meenemers om de hechting te verminderen.
XLPE (cross-linked polyethyleen)
XLPE is de standaardisolatie voor middenspannings- (1–35 kV) en hoogspanningskabels. De verknopingsreactie (of deze nu door peroxide wordt geïnitieerd of door uitharding door silaanvocht) moet plaatsvinden na de matrijs, en niet in de extrudercilinder. Dit beperkt het ontwerp van de schroef om overmatige verwarming door afschuiving te voorkomen en vereist een langere schroef met lage compressie. Drooggeharde stikstofbuizen handhaven temperaturen boven 200 °C voor peroxidesystemen en zorgen vervolgens voor een koelzone vóór de kaapstander. Silane-XLPE-systemen gebruiken een eenvoudiger extruder met enkele schroef, maar vereisen een post-extrusiesauna of warmwaterbad om de verknopingsreactie te voltooien.
LSZH / LSOH-verbindingen
Low Smoke Zero Halogen (LSZH)-verbindingen zijn geformuleerd met minerale vulstoffen – aluminiumtrihydraat (ATH) of magnesiumhydroxide – met een belasting van 50-65% van het gewicht. Deze vulstoffen maken LSZH zeer schurend en verhogen de smeltviscositeit aanzienlijk in vergelijking met PVC. Draad- en kabelextruders met LSZH vereisen bimetalen vaten (minimaal 60 HRC-slijtoppervlak), schroeven van geharde legeringen en kruiskoppen met een grotere diameter om de hogere drukval te beheersen. De productiesnelheden zijn 20-30% lager dan die van vergelijkbare PVC-runs, en lijnsnelheden worden doorgaans beperkt tot 200-400 m/min, afhankelijk van de dikte. LSZH is verplicht in tunnels, zeeschepen, offshore-platforms en openbare gebouwen onder de brandnormen IEC 60332 en EN 50266.
Fluorpolymeren (PTFE, FEP, ETFE)
Met fluorpolymeer geïsoleerde kabels worden gebruikt in lucht- en ruimtevaart-, militaire en industriële toepassingen bij hoge temperaturen, waar continu gebruik bij 150–260 °C vereist is. PTFE is technisch gezien een pasta-extrusieproces (ram-extrusie), geen conventionele schroefextrusie. FEP en ETFE kunnen in de smelt worden verwerkt op gespecialiseerde draad- en kabelextruders met volledig met PTFE beklede smeltpaden of een constructie van nikkellegeringen - fluorpolymeren zijn corrosief voor standaardstaal bij verwerkingstemperaturen van 340–380 ° C. De productiesnelheden zijn laag en de gereedschapskosten zijn hoog, maar de prestatiepremie rechtvaardigt de investering in luchtvaartdraadbundels en elektronische kabelbomen.
TPE, TPU en rubberachtige verbindingen
Thermoplastische elastomeren (TPE) en thermoplastisch polyurethaan (TPU) zijn snel gegroeid in kabeltoepassingen in de automobiel-, robotica- en draagbare elektrische gereedschappen, waarbij ze in veel gevallen gevulkaniseerd rubber vervangen. Ze zijn extrudeerbaar op standaard draad- en kabelextruders met bescheiden schroefaanpassingen, worden verwerkt bij 190–220 °C en elimineren de vulkanisatiestap volledig. Vooral TPU biedt een uitstekende slijtvastheid – 10 tot 50 keer die van PVC – waardoor het de voorkeursmantel is voor sleepkettingkabels en industriële robotkabels die miljoenen cycli kunnen buigen.
Kritieke parameters die de extrusiekwaliteit definiëren
Kwaliteit bij draad- en kabelextrusie is geen enkele variabele. Het is het resultaat van het gelijktijdig besturen van verschillende onderling afhankelijke parameters, vaak via gesloten lusautomatisering op moderne lijnen.
Excentriciteit en uniformiteit van wanddikte
Excentriciteit – de niet-gecentreerde positie van de geleider binnen de isolatie – heeft een directe invloed op de diëlektrische sterkte van de kabel en op het vermogen om tests tegen hoge spanningen te doorstaan. IEC 60227 en UL 44 specificeren maximale excentriciteitswaarden; bij een PVC-bouwdraad van 1,5 mm² met een nominale wand van 0,7 mm mag de minimumwand er niet onder uitkomen 80% van nominaal op welk punt dan ook. Dit betekent dat de maximale excentriciteit ±0,14 mm bedraagt op een wand van 0,7 mm. Om dit consistent te bereiken bij 500 m/min is een concentriciteitsgecontroleerde kruiskop met matrijs-centreerbouten, stroomopwaartse geleidergeleiding en idealiter een in-line capaciteitsmonitor nodig die terugkoppelt naar de kruiskopactuators.
Smelttemperatuur en smeltdrukstabiliteit
Smeltdruk bij de matrijskop is een primaire indicator voor processtabiliteit. Drukschommelingen – veroorzaakt door trillingen van de schroef, inconsistente pellettoevoer of versleten schroefbladen – verschijnen direct als diametervariatie in de voltooide kabel. Een stabiele draad- en kabelextruder houdt de smeltdrukvariatie onder ± 2 bar in stabiele toestand. Sommige lijnen gebruiken een tandwielpomp tussen de extruder en de kruiskop, specifiek om de variatie in de schroefuitvoer te ontkoppelen van de matrijsdruk, waardoor diametercontrole tot ± 0,003 mm mogelijk wordt - vereist voor nauwkeurige coaxiale kabel- en glasvezelmantels met losse buizen.
Lijnsnelheid en kaapstandercontrole
De kaapstander (afstandseenheid) stelt de trekverhouding in en regelt rechtstreeks de uiteindelijke isolatiediameter. Een servoaangedreven kaapstander met feedback van de danserrolspanning reageert binnen 50-100 ms op diametermetermetingen op moderne CNC-lijnbesturingen. Een strakke snelheidsregeling – beter dan ±0,1% snelheidsvariatie – is essentieel voor dunwandige isolatie waarbij zelfs een snelheidsafwijking van 0,5% meetbare diameterverandering veroorzaakt. De lijnsnelheid is ook de belangrijkste doorvoersnelheid: een verdubbeling van de lijnsnelheid van 200 naar 400 m/min verdubbelt de output op dezelfde extruder, waardoor de stabiliteit van de kaapstander rechtstreeks van invloed is op de winstgevendheid.
Oppervlaktekwaliteit en vonktestprestaties
Oppervlaktedefecten – putjes, belletjes, strepen of ruwe textuur – kunnen bij vonktests worden gemaskeerd als elektrische storingen. Bellen in de isolatie worden veroorzaakt door vocht in de verbinding (opgelost door pellets voor te drogen tot minder dan 0,05% vocht), vluchtige additieven of opgeloste lucht in de smelt. Strepen duiden vaak op aangetast materiaal of vervuiling in de traverse. Een schone draad- en kabelextrusielijn voert continu vonktests uit op 100% van de productie, waarbij slagingspercentages van meer dan 99,8% de industriële benchmark zijn voor volume-isolatielijnen.
Draad- en kabelextruderlijnindeling en hulpapparatuur
Een complete draad- en kabelextrusielijn is meer dan de extruder zelf. De indeling van hulpapparatuur bepaalt het opstartafval, de omsteltijd en de maatconsistentie van het eindproduct.
Een typische isolatielijn van uitbetaling tot opname omvat:
- Uitbetalingseenheid — houdt de blote geleiderhaspel vast, vaak met een door spanning gecontroleerde danserarm en mogelijkheid om de haspel te wisselen (actieve of statische uitbetaling). Haspelgewichten tot 3.000 kg voor grote stroomkabels.
- Stijltang en voorverwarmer — maakt de opgerolde geleider recht en verwijdert vocht en oxidatie van het oppervlak, waardoor de hechting van de isolatie wordt verbeterd. Voorverwarmen van de geleider tot 60–120 °C is standaard voor XLPE-voedingskabels.
- Draad- en kabelextruder met kruiskop — de kerneenheid, waarbij isolatie of mantel wordt aangebracht.
- Koelbakken — waterkoeling, doorgaans in twee of drie seriële secties met afnemende temperatuur (warm, warm, koud) om thermische schokken en restspanningen in de isolatie te voorkomen.
- Inline-meting — laser-OD-meter, capaciteitsmonitor, vonkentester en optioneel een röntgenscanner voor wanddikte voor precisiekabels.
- Kaapstander en danser — Afhaaleenheid die de lijnspanning en -snelheid handhaaft.
- Markeringseenheid — inkjet- of graveereenheid voor metermarkeringen, spanningswaarde, standaardcertificeringen en kleurcodering.
- Opnemen / oprollen — spoelopwinder of trommeltwister, met automatisch knippen en overbrengen op met een accumulator uitgeruste lijnen om lijnstops te voorkomen.
De totale lijnlengte varieert van 20 meter voor een draadisolatielijn voor kleine gebouwen tot meer dan 150 meter voor een middenspannings-XLPE-lijn met lange uithardingsbuizen. Het plannen van de vloerruimte en de juiste uitlijning van alle units op een stevig stalen basisframe zijn van fundamenteel belang; een verkeerde uitlijning tussen de uitbetaling en de kruiskop van slechts 2 à 3 mm bij hoge snelheid veroorzaakt trillingen van de geleider en excentriciteitspieken.
Extrusiedefecten bij de draad- en kabelproductie en hoe u deze kunt oplossen
Zelfs goed onderhouden draad- en kabelextruderlijnen ondervinden tijdens de productie defecten. Door snel de oorzaak te onderkennen, worden langdurige schrootruns voorkomen.
| Defect | Meest voorkomende oorzaak | Corrigerende actie |
|---|---|---|
| Diametervariatie (fietsen) | Schroefstoot, versleten schroefpunt of onstabiele smeltdruk | Tandwielpomp installeren; inspecteer en vervang versleten schroefcomponenten |
| Bellen/holten in isolatie | Samengesteld vocht boven 0,05%; vluchtige weekmakers | Compound voordrogen 2–4 uur bij 70–80 °C; additievenpakket bekijken |
| Ruw/haaienleer oppervlak | Smeltbreuk - overmatige afschuifsnelheid van de matrijswand | Verhoog de matrijstemperatuur; lijnsnelheid verlagen; gebruik verwerkingshulpmiddel |
| Hoge excentriciteit | Geleidertrilling; verkeerd uitgelijnde matrijspunt; slijtage van de geleidebuis | Centreer de kruiskop opnieuw; vervang geleidebuis; controleer de spanning van de geleider |
| Strepen/verkleuring | Gedegradeerde materiaalopstoppingen in dode zones van het kruishoofd | Zuiver kruishoofd; demonteren en reinigen; controleer dode zones in de dobbelsteen |
| Fouten in de vonktest (pinhole) | Verontreiniging; bubbels; dun plekje door excentriciteit | Schermverbinding; excentriciteit aanpakken; controleer de materiële netheid |
Een draad- en kabelextruder selecteren voor uw productievereisten
Het kiezen van de juiste draad- en kabelextruder begint met een duidelijke definitie van het productassortiment, de samenstellingsfamilies, de vereiste doorvoer en de beperkingen van het vloeroppervlak. De belangrijkste specificaties die u moet definiëren voordat u machineoffertes aanvraagt, zijn onder meer:
- Geleidergroottebereik — van minimum (bijv. 0,1 mm² voor datakabel) tot maximum (bijv. 300 mm² voor voedingskabel). Dit bepaalt de kruiskopboring en de schroefdiameter.
- Samengestelde familie en wanddikte — PVC/LSZH/XLPE vereisen elk een specifieke schroefgeometrie. De minimale wanddikte bepaalt de matrijs- en tipselectie.
- Doelopbrengst in kg/u — berekend op basis van lijnsnelheid × lineair gewicht van de geïsoleerde kabel. Hiermee wordt de diameter van de extruderschroef en de aandrijfmotor bepaald.
- Vereiste maattoleranties — standaard toleranties voor bouwkabels (IEC 60227) zijn haalbaar met basismeterfeedback, terwijl normen voor de automobielsector (ISO 6722) of de ruimtevaart een tandradpomp- en röntgenwandmeting vereisen.
- Aantal lagen — enkellaagse isolatie versus dubbellaags (isolatiemantel) versus drievoudige co-extrusie bepaalt of een enkele, tandem- of volledige co-extrusielijn nodig is.
- Automatiseringsniveau - volledig geautomatiseerde haspelwisseling, splitsing en gesloten-lusdiametercontrole verhogen de kapitaalkosten, maar verminderen de arbeidskosten en het opstartafval op hogesnelheidslijnen met 30-60%.
A 60 mm draad- en kabelextruder met een 25:1 L/D-schroef, tandwielpomp en inline lasermeter is een gebruikelijke startspecificatie voor een algemene PVC/LSZH-isolatielijn voor bouwdraden in het bereik van 0,75–16 mm². Verwacht prijzen voor geïnstalleerde lijnen tussen $300.000 en $800.000, afhankelijk van het automatiseringsniveau en de markt. Voor de productie van XLPE middenspanningskabels beginnen drievoudige co-extrusielijnen vanaf $2 miljoen en kunnen ze meer dan $8 miljoen kosten voor volledig drooggeharde verticale VCV-torens.
Extrusie in gespecialiseerde kabeltoepassingen
Kabelboomkabels voor auto's
Kabelboomkabels voor auto's behoren tot de meest veeleisende op het gebied van dimensionale consistentie en doorvoer. Een typische OEM-kabelboomfabriek in de auto-industrie verbruikt per dag miljoenen meters geïsoleerde draad in diktes van 0,13 mm² tot 6 mm². Draad- en kabelextruderlijnen voor deze sector zijn actief op 600–1.200 m/min op fijne maat, met wanddiktes zo laag als 0,15 mm op 0,13 mm² geleider. Compound-keuzes omvatten PVC (standaard), XLPE en in toenemende mate ETFE of PP voor zones met hoge temperaturen in de buurt van de motor waar continue temperaturen van 125°C of 150°C vereist zijn. Kleurgecodeerde isolatie is van cruciaal belang voor de montage van kabelbomen, dus nauwkeurige kleurafstemming met inline colorimetrische controles is standaard op autolijnen.
Onderzeeër- en hoogspanningskabel
Aan het andere uiterste qua schaal gebruiken onderzeese stroomkabels en extra hoogspanningskabels (EHV) de grootste draad- en kabelextruderconfiguraties die beschikbaar zijn. Geleiderdoorsneden van 500 mm² tot 2.500 mm² vereisen drievoudige co-extrusielijnen waarbij het binnenste halfgeleidende scherm, de XLPE-isolatie en het buitenste halfgeleidende scherm in één keer worden aangebracht met een snelheid van 3–10 m/min. Isolatiewanddiktes van 15–25 mm vereisen een extreem hoge volumetrische output van grote schroefextruders (120–200 mm diameter) en lange stikstofbehandelingsbuizen van 50–80 meter. De vereisten voor de zuiverheid van de isolatie bij de kabelklasse 220–525 kV zijn buitengewoon: metaaldeeltjes groter dan 125 micron in de XLPE zijn verboden, waardoor ultraschone verwerking van verbindingen en cleanroom-assemblagegebieden rond de traverse nodig zijn.
Data- en telecommunicatiekabels
Gestructureerde bekabeling voor Cat 6, Cat 6A en Cat 8 Ethernet, evenals coaxiale kabels voor breedbanddistributie, stellen strenge eisen aan capaciteit en impedantie-uniformiteit in plaats van aan spanningsbestendigheid. Voor Cat 6A met massieve kern bestaat de isolatie doorgaans uit geschuimd FEP of massief HDPE met een wanddikte van 0,25–0,35 mm op een geleider van 0,57 mm, geproduceerd bij 800–1.000 m/min. Het schuimproces – ofwel fysiek schuimen met stikstofinjectie of chemisch schuimen met azodicarbonamide – verlaagt de diëlektrische constante van 2,3 (massief HDPE) naar 1,5–1,8 (geschuimd), waardoor Cat 6A een bandbreedte van 500 MHz kan bereiken. Diametercontrole op een geschuimde isolatiedraad en kabelextruder moet strakker zijn dan ±0,005 mm om de impedantie binnen de ±3 Ω-tolerantie van TIA-568-normen te houden.
Onderhoudspraktijken die de levensduur van draad- en kabelextruders verlengen
Een draad- en kabelextruder is een kapitaalintensief bezit. Goed onderhoud vertaalt zich direct in uptime, consistente kwaliteit en levensduur van de schroef/cilinder, gemeten in jaren in plaats van maanden.
- Controle van slijtage van schroeven en cilinders — meet de diameter van de cilinderboring en de vluchtdiameter van de schroef elke zes tot twaalf maanden met behulp van gekalibreerde instrumenten. Wanneer de diametrische speling tussen schroef en cilinder groter is dan 0,4–0,6 mm (afhankelijk van de schroefgrootte), neemt de outputconsistentie af en neemt de lekstroom toe. Het vervangen van de schroef voordat de loop hetzelfde slijtagestadium bereikt, is doorgaans kosteneffectiever dan beide tegelijk vervangen.
- Frequentie van kruiskopreiniging — LSZH en gepigmenteerde verbindingen vereisen demontage en reiniging van de kruiskop elke 8-24 productie-uren om afgebroken materiaalresten te verwijderen. Natuurlijke PVC-verbinding op een schone lijn kan 200-500 uur meegaan tussen de reinigingsbeurten. Een geplande spoelcyclus met behulp van een hittestabiele spoelvloeistof vóór het uitschakelen verwijdert residu zonder demontage en verlengt het interval.
- Vatverwarmer en thermokoppelinspectie — defecte verwarmingsbanden en thermokoppels veroorzaken afwijkingen in de temperatuurzone die vaak ten onrechte worden gediagnosticeerd als verbindings- of schroefproblemen. Vervang thermokoppels preventief elke 12–18 maanden; inspecteer de verwarmingsklemmen elk kwartaal op loszitten en hete plekken.
- Service aan aandrijving en versnellingsbak — extruderversnellingsbakken werken onder hoge, cyclische koppelbelastingen. Volg de door de OEM gespecificeerde verversingsintervallen voor de versnellingsbakolie, doorgaans elke 4.000–8.000 uur. Trillingsanalyse van de versnellingsbak tweemaal per jaar identificeert lagerslijtage vóór catastrofale storingen en ongeplande stilstand.
- Kalibratie van meter en vonkentester — laserdiametermeters moeten maandelijks worden gekalibreerd tegen NIST-traceerbare referentiedoelen. Vonkentesters moeten aan het begin van elke dienst worden geverifieerd aan de hand van een bekende vakantie (gaatje in de isolatie); een niet-gekalibreerde vonkentester die storingen mist, is erger dan helemaal geen tester.
Industrietrends die vandaag de dag vormgeven aan draad- en kabelextrusie
De draad- en kabelextrusietechnologie evolueert mee met de verschuiving van de bredere kabelindustrie naar EV-laadinfrastructuur, interconnectie van hernieuwbare energie en hogesnelheidsdatanetwerken.
Vraag naar EV-oplaadkabels
DC-snellaadkabels voor elektrische voertuigen vereisen flexibele TPU- of siliconenmantels die een continue stroom tot 500 A bij 1.000 V DC kunnen verwerken, met een buigradius van minder dan 30 mm bij -40°C. Deze kabels maken gebruik van vloeistofgekoelde geleiderontwerpen met geëxtrudeerde isolatie over een koperen buis die koelvloeistof draagt. De draad- en kabelextruderlijnen voor dit product moeten meerdere gelijktijdige laagtoepassingen aankunnen - isolatie over de koperen geleider, mantel over het geheel - terwijl de flexibiliteitseigenschappen behouden blijven waardoor de kabel duizenden keren kan blijven hangen en terugveren tijdens gebruik. Er wordt verwacht dat de wereldwijde vraag naar EV-laadkabels met meer dan 20% zal groeien 20% CAGR tot 2030 , wat aanzienlijke investeringen in nieuwe draad- en kabelextrudercapaciteit stimuleert.
Industrie 4.0 en digitale extrusielijnen
Moderne draad- en kabelextruderbesturingssystemen verbinden alle lijncomponenten - extruderaandrijving, vattemperaturen, tandwielpomp, diametermeter, kaapstander en opname - via een enkele PLC of pc-gebaseerde HMI met receptbeheer en SPC-datalogging. Digitale extrusielijnen slaan procesrecepten op voor honderden kabeltypen, waardoor handmatige installatie overbodig wordt en productwisseling zonder gereedschap in minder dan 15 minuten mogelijk is op goed ontworpen systemen. Dankzij de OPC-UA-connectiviteit kan de lijn realtime productiegegevens in MES- en ERP-systemen invoeren, waardoor traceerbaarheid van de samengestelde partij tot de afgewerkte haspel mogelijk wordt – een verplichte mogelijkheid voor IATF 16949-certificering in de automobielsector en steeds vaker vereist voor elektriciteitskabelprojecten.
Duurzame en recycleerbare samengestelde extrusie
De regeldruk onder het EU-actieplan voor de circulaire economie en de REACH-regelgeving versnelt de verschuiving van niet-recyclebare thermohardende (XLPE) en gehalogeneerde (PVC) isolatiematerialen naar thermoplastische XLPE-alternatieven (TR-XLPE, HFFR-TP) die aan het einde van hun levensduur kunnen worden gerecycled. Deze nieuwe verbindingen zijn verwerkbaar op bestaande draad- en kabelextruderplatforms met schroefmodificatie, maar vereisen smallere procesvensters en een nauwkeurigere temperatuurregeling dan traditioneel PVC. Compoundleveranciers en extruder-OEM's ontwikkelen samen nieuwe gereedschapsgeometrieën en cilindercoatings om deze materialen efficiënt te verwerken, waarbij verschillende commerciële lijnen al TR-XLPE-compounds gebruiken voor middenspanningskabels op productieschaal in Europa en Azië.
 Verwant Producten