E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Wat betekenen draad en kabel eigenlijk?
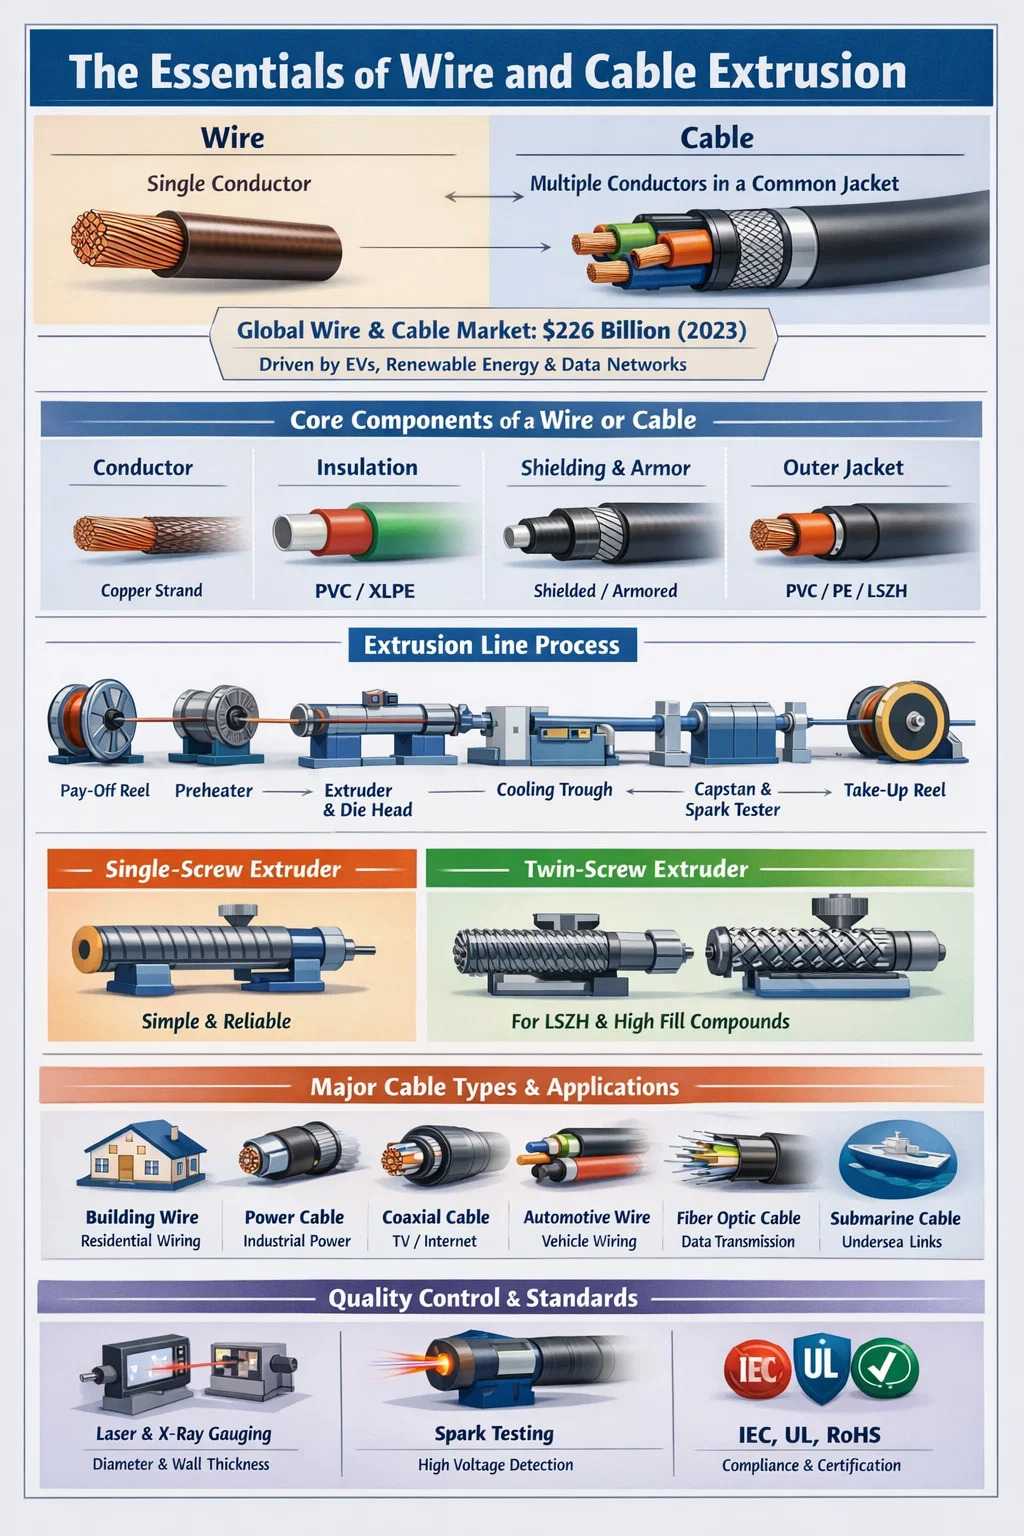
Draad en kabel vormen de ruggengraat van de moderne elektrische infrastructuur, maar toch gebruiken veel mensen deze twee termen door elkaar als ze technisch verschillend zijn. Een draad is een enkele geleider – meestal een metalen streng, meestal koper of aluminium – terwijl een kabel een geheel is van twee of meer geleiders die zijn gegroepeerd in een gemeenschappelijke mantel of mantel. Dit onderscheid is enorm van belang bij de productie, installatie en naleving van de regelgeving.
In de praktijk kan een blanke koperdraad worden gebruikt voor aarding, terwijl een meeraderige, met PVC geïsoleerde kabel de stroom in een woongebouw transporteert. De mondiale draad- en kabelmarkt werd gewaardeerd op ongeveer 226 miljard dollar in 2023 en zal naar verwachting gestaag groeien, aangedreven door verstedelijking, uitbreiding van de EV-infrastructuur en projecten op het gebied van hernieuwbare energie. Het begrijpen van het verschil tussen draad en kabel is van fundamenteel belang voor het selecteren van de juiste materialen, het productieproces en de juiste apparatuur, inclusief de juiste draad- en kabelextruder.
Kerncomponenten: waaruit een draad of kabel bestaat
Of u nu naar een eenvoudige aansluitdraad of een hoogspanningskabel kijkt, de fundamentele structuur volgt een consistent patroon. Elke laag vervult een specifieke beschermende of functionele rol.
Dirigent
De geleider is de elektrisch actieve kern. Koper blijft het dominante materiaal vanwege zijn geleidbaarheid (ongeveer 58 MS/m), maar aluminium wordt veel gebruikt in bovengrondse transmissielijnen vanwege de lagere kosten en het lagere gewicht. Geleiders kunnen massief of gestrand zijn. Gestrande geleiders bieden een betere flexibiliteit en hebben de voorkeur in toepassingen waarbij kabels vaak worden gebogen of verplaatst.
Isolatie
Isolatie omringt elke geleider om elektrische lekkage en kortsluiting te voorkomen. Veel voorkomende isolatiematerialen zijn PVC (polyvinylchloride), XLPE (vernet polyethyleen), LSZH (rookarm, nul-halogeen) en rubberverbindingen. De keuze hangt af van de bedrijfsspanning, het temperatuurbereik en de omgevingsomstandigheden. XLPE-isolatie is bestand tegen temperaturen tot 90°C continu en tot 250°C bij kortsluiting , waardoor het standaard is in midden- en hoogspanningskabels.
Afscherming en pantsering
Sommige kabels zijn voorzien van een metalen afscherming (kopertape, aluminiumfolie of gevlochten draden) om elektromagnetische interferentie te blokkeren. Gepantserde kabels voegen een laag staaldraad of staaltape toe voor mechanische bescherming in ondergrondse of industriële toepassingen.
Buitenjas
De buitenmantel is de laatste beschermlaag die alles bij elkaar houdt en weerstand biedt tegen vocht, chemicaliën, UV-straling en mechanische slijtage. PVC is wereldwijd het meest voorkomende mantelmateriaal, hoewel PE (polyethyleen) en TPU (thermoplastisch polyurethaan) steeds vaker worden gebruikt voor speciale toepassingen.
Belangrijkste soorten draad en kabel en hun toepassingen
De draad- en kabelindustrie omvat een enorm scala aan productsoorten. Elke categorie is ontworpen voor een specifieke reeks elektrische, mechanische en omgevingsvereisten.
| Kabeltype | Typische toepassing | Isolatie Material | Spanningsbereik |
|---|---|---|---|
| Bouwdraad (NM-B, THHN) | Residentiële bedrading | PVC/Nylon | Tot 600V |
| Stroomkabel | Industriële stroomdistributie | XLPE / EPR | 1 kV – 500 kV |
| Coaxiale kabel | TV, internet, RF-signaal | Schuim PE / Massief PE | Lage spanning |
| Automobieldraad | Kabelboom van voertuig | PVC/XLPE/TPU | 12V – 800V (EV) |
| Glasvezelkabel | Gegevensoverdracht | LSZH / PE | N.v.t. (optisch) |
| Onderzeese kabel | Onderzeese stroom-/dataverbindingen | XLPE | Tot 525 kV (HVDC) |
Elk van deze categorieën vereist een specifiek extrusieproces en de gebruikte draad- en kabelextruder moet worden afgestemd op de materiaalviscositeit, de vereiste wanddikte en de productiesnelheid.
De rol van een Draad- en kabelextruder bij Productie
De draad- en kabelextruder is het centrale onderdeel van de productielijn. De primaire functie ervan is het aanbrengen van isolatie, ommanteling of andere polymeerlagen op een geleider door thermoplastisch of thermohardend materiaal te smelten en dit met hoge snelheid door een matrijs rond de draad te duwen. Zonder een goed geconfigureerde extruder is het onmogelijk om een consistente wanddikte, goede hechting en de mechanische eigenschappen te bereiken die vereist zijn door normen als IEC 60228, UL 44 of RoHS.
Een typische draad- en kabelextrusielijn omvat de volgende componenten die in volgorde werken: een uitbetalingshaspel die de blanke geleider voedt, een voorverwarmer, de extruder zelf met zijn matrijskop, een koelgoot, een kaapstander of uittrekeenheid, een vonkentester voor defectdetectie en een opwikkelspoel. Elk station moet nauwkeurig gesynchroniseerd zijn. Zelfs een variatie van 5% in de lijnsnelheid kan wanddikteafwijkingen veroorzaken die niet voldoen aan de maattolerantievereisten.
Extruders met enkele schroef versus extruders met dubbele schroef
De meest voorkomende configuratie bij de productie van draden en kabels is de extruder met enkele schroef , dat de voorkeur geniet vanwege zijn eenvoud, betrouwbaarheid en lage onderhoudskosten. Machines met één schroef kunnen effectief omgaan met PVC, PE, XLPE en de meeste standaard mantelmaterialen. De L/D-verhoudingen (lengte-diameter) van schroeven variëren doorgaans van 20:1 tot 30:1 voor draad- en kabeltoepassingen.
Extruders met dubbele schroef, zowel meedraaiend als tegendraaiend, worden gebruikt wanneer de verbinding intensief moet worden gemengd, bijvoorbeeld bij de productie van LSZH-verbindingen (low-smoke zero-halogeen) die hoge hoeveelheden minerale vulstoffen zoals ATH (aluminiumtrihydraat) bevatten. Deze vulstoffen kunnen meer dan 60% per gewicht in de compound bevatten, waardoor een grondige dispersie van cruciaal belang is om te voldoen aan brandprestatienormen zoals EN 60332.
Tandem- en dubbellaagse extrusie
Voor kabels die twee verschillende polymeerlagen vereisen - zoals een halfgeleidende laag plus een isolatielaag bij middenspanningskabels - wordt tandem-extrusie (twee extruders in serie) of drielaagse co-extrusie (drie extruders die tegelijkertijd een gemeenschappelijke matrijskop voeden) gebruikt. Drievoudige co-extrusie zorgt ervoor dat de drie lagen met elkaar worden verbonden terwijl ze nog heet zijn, wat essentieel is voor XLPE-kabels waarbij de interfaces schoon en vrij van gaten moeten zijn om gedeeltelijke ontlading bij hoge spanningen te voorkomen.
Belangrijkste technische parameters van een draad- en kabelextruder
Bij het specificeren of evalueren van een draad- en kabelextruder bepalen verschillende technische parameters of de machine geschikt is voor een gegeven product- en doorvoervereiste.
- Schroefdiameter: Varieert van 30 mm voor fijne draadisolatie tot 150 mm of groter voor zware kabelmantels. Grotere schroefdiameters zorgen voor een hogere doorvoer, maar vereisen meer aandrijfvermogen.
- L/D-verhouding: Een hogere L/D-verhouding zorgt voor een betere weekmaking en menging. Voor PVC is 24:1 tot 28:1 gebruikelijk; voor PE en XLPE is 25:1 tot 30:1 gebruikelijk.
- Schroeftoerental en uitvoersnelheid: Moderne hogesnelheidsextruders voor telecomkabels kunnen draaien met schroefsnelheden van meer dan 200 tpm, waarbij lijnsnelheden van 1.000 m/min of meer worden bereikt voor dunwandige isolatie van kleine geleiders.
- Temperatuurzones: Het vat is verdeeld in meerdere onafhankelijk regelbare verwarmingszones (meestal 4 tot 8). Nauwkeurige zoneregeling voorkomt thermische afbraak van warmtegevoelige materialen zoals PVC, dat boven 200°C begint af te breken.
- Ontwerp van de snijkop: Druksnijkoppen en buissnijkoppen dienen verschillende doeleinden. Drukmatrijzen creëren een intiem contact tussen isolatie en geleider; buismatrijzen laten een kleine luchtspleet achter en worden gebruikt waar de isolatie niet aan de geleider mag hechten.
- Aandrijfsysteem: AC-vectoraandrijvingen met gesloten-lusfeedback zijn nu standaard, waardoor nauwkeurige snelheidsregeling en energie-efficiëntieverbeteringen van 15-25% mogelijk zijn in vergelijking met oudere DC-aandrijfsystemen.
Materiaalkeuze heeft ook invloed op het ontwerp van de extruder. PVC is schuifgevoelig en vereist een zorgvuldige schroefgeometrie om plaatselijke oververhitting te voorkomen. XLPE bedoeld voor verknoping via CV-buizen (continue vulkanisatie) moet worden verwerkt bij gecontroleerde smelttemperaturen om voortijdige verknoping in de extruder te voorkomen - een fenomeen dat 'scorch' wordt genoemd.
Cross-linkingtechnologieën bij kabelextrusie
Bij midden- en hoogspanningskabels transformeert het verknopen van de polyethyleenisolatie deze van een thermoplastisch naar een thermoharder, waardoor de hittebestendigheid en de elektrische prestaties op lange termijn dramatisch worden verbeterd. De draad- en kabelextruder moet compatibel zijn met de gekozen verknopingsmethode.
Peroxidevernetting (CV-lijnen)
De meest gebruikte methode voor hoogspanningskabels. Nadat de extruder het XLPE-mengsel heeft aangebracht, gaat de kabel door een continue vulkanisatiebuis (CV) gevuld met stikstof bij verhoogde druk (doorgaans 6–12 bar) en temperaturen tot 300 °C. Het peroxide ontleedt en vormt covalente verknopingen tussen polyethyleenketens. CV-lijnen voor EHV-kabels (extra hoogspanning) kunnen 200 meter lang of langer zijn om voldoende verblijftijd te verschaffen voor volledige verknoping vóór afkoeling.
Silaan-crosslinking (Monosil en Sioplas)
Een economischere methode die wordt gebruikt voor laag- en middenspanningskabels. Bij het Monosil-proces vindt silaanenting plaats in een speciaal ontworpen extruder, en de verknoping wordt voltooid door de afgewerkte kabel onder te dompelen in heet water of stoom. Dit vermijdt de noodzaak van een CV-buis en is zeer geschikt voor kleinere productievolumes.
Elektronenbundel (EB) kruiskoppeling
Gebruikt voor dunwandige draadisolatie in automobiel-, ruimtevaart- en militaire toepassingen. Na extrusie gaat de kabel door een elektronenversneller die de isolatie bombardeert met hoogenergetische elektronen, waardoor verknoping ontstaat zonder gebruik van chemicaliën. EB-verknoping produceert draden die geschikt zijn voor temperaturen tot 150 °C of hoger, wat belangrijk is voor automobieltoepassingen in de buurt van warmtebronnen.
Isolatie and Jacketing Materials: How They Affect Extruder Selection
De materiaalkeuze bepaalt direct het type en de configuratie van de benodigde draad- en kabelextruder. Elk polymeer heeft een ander smeltgedrag, verwerkingstemperatuurvensters en gevoeligheid voor afschuiving en afbraak.
PVC (polyvinylchloride)
PVC is verantwoordelijk voor meer dan 40% van het isolatie- en mantelmateriaal dat wereldwijd in de draad- en kabelindustrie wordt verbruikt. Het is kosteneffectief, vlamvertragend in samengestelde vorm en gemakkelijk te verwerken. Verwerkingstemperaturen variëren doorgaans van 160°C tot 190°C. PVC-compounds zijn verkrijgbaar in een breed scala aan Shore A-hardheidswaarden (van 60 voor flexibele kwaliteiten tot 95 voor stijve types). De schroeven die voor PVC worden gebruikt, hebben doorgaans een ontwerp met lage compressie om overmatige schuifwarmte te voorkomen.
PE en HDPE
Polyethyleen biedt uitstekende diëlektrische eigenschappen en vochtbestendigheid, waardoor het de standaardkeuze is voor telecomkabels en ondergrondse distributiekabels. HDPE-mantels worden veel gebruikt op middenspanningskabels en glasvezelkabels vanwege hun combinatie van stijfheid en chemische bestendigheid. Verwerkingstemperaturen voor PE variëren van 180°C tot 230°C, afhankelijk van de smeltindex.
LSZH-verbindingen
Rookarme, halogeenvrije materialen zijn verplicht in toepassingen zoals tunnels, openbare gebouwen en marineschepen waar giftige rook van brandend PVC levensbedreigend kan zijn. LSZH-verbindingen zijn doorgaans gebaseerd op mengsels van EVA (ethyleenvinylacetaat) of polyolefine, zwaar beladen met ATH of MDH (magnesiumdihydroxide) als vlamvertragers. Deze vulstoffen maken LSZH-verbindingen aanzienlijk moeilijker te verwerken , waarvoor dubbelschroefsextruders of speciaal ontworpen enkelschroefsmachines met barrièreschroeven en versnellingsbakken met hoog koppel nodig zijn.
TPU en speciale elastomeren
Thermoplastisch polyurethaan biedt uitzonderlijke slijtvastheid en flexibiliteit, waardoor het een voorkeursmantelmateriaal is voor sleepkettingen, robotkabels en offshore-toepassingen. TPU vereist nauwkeurige temperatuurcontrole omdat het verwerkingsvenster smal is (meestal 180 °C tot 210 °C) en oververhitting hydrolytische degradatie veroorzaakt als het materiaal vooraf niet goed is gedroogd. Het vochtgehalte moet vóór verwerking lager zijn dan 0,02%.
Kwaliteitscontrole bij draad- en kabelextrusie
Kwaliteitscontrole bij de draad- en kabelproductie is niet optioneel; het is verplicht gesteld door internationale normen en is rechtstreeks verbonden met veiligheid. Een kabel met een te kleine isolatie kan tijdens gebruik catastrofaal defect raken, waardoor elektrische branden of dodelijke slachtoffers kunnen ontstaan.
Inline meetsystemen
Moderne extrusielijnen zijn uitgerust met inline diametermeters met behulp van laser- of röntgentechnologie. Lasermeters meten tegelijkertijd de buitendiameter in twee of drie assen en sturen de gegevens terug naar de lijnsnelheid en de uitvoerregelaars van de extruder. De tolerantievereisten voor veel kabeltypen zijn ±0,05 mm of strakker , waarvoor real-time gesloten-luscontrole vereist is in plaats van periodieke handmatige metingen.
Röntgenwanddiktemeters gaan nog een stap verder door de wanddikte van isolatie in vier of meer vlakken tegelijk te meten, waarbij excentriciteit wordt gedetecteerd – een toestand waarbij de geleider zich niet in het midden van de isolatie bevindt. Excentriciteit die de gespecificeerde limieten overschrijdt, kan bij hoge spanning een diëlektrische doorslag veroorzaken.
Vonken testen
Elke geïsoleerde geleider passeert een vonkentester (ook wel vakantiedetector genoemd) op de productielijn. Een hoogspanningselektrode omringt de kabel en legt een DC- of AC-testspanning aan. Gaatjes, holtes of vervuiling waardoor de isolatie kapot gaat, veroorzaken een vonkontlading, waardoor een teller wordt geactiveerd en soms de lijn wordt stilgelegd. Vonktestspanningen variëren doorgaans van 1 kV voor laagspanningsdraad tot 25 kV of hoger voor middenspanningskabelisolatie , in overeenstemming met normen zoals IEC 60885-2.
Dirigent Resistance and Insulation Resistance Testing
Off-line tests omvatten DC-weerstandsmetingen van de geleider (om de doorsnede en materiaalzuiverheid te verifiëren volgens IEC 60228) en isolatieweerstandstests met behulp van een megohmmeter. Een goede met PVC geïsoleerde kabel moet bij omgevingstemperatuur isolatieweerstandswaarden vertonen van honderden megaohms per kilometer.
Draad- en kabelnormen en certificeringen
De draad- en kabelindustrie wordt beheerst door een alomvattend raamwerk van nationale en internationale normen. Naleving is vereist voor markttoegang in de meeste landen en wordt geverifieerd door externe testlaboratoria.
- IEC-normen (Internationale Elektrotechnische Commissie): IEC 60228 heeft betrekking op de specificaties van geleiders; IEC 60502 heeft betrekking op stroomkabels tot 30 kV; IEC 60332 heeft betrekking op vlamvoortplantingstests.
- UL-normen (Underwriters Laboratories, VS): UL 44 heeft betrekking op thermohardende geïsoleerde draden en kabels; UL 83 heeft betrekking op thermoplastisch geïsoleerde draad; UL 1581 is de referentienorm voor elektrische draden en kabels.
- RoHS en REACH: Milieuregelgeving die gevaarlijke stoffen aan banden legt, waaronder loodstabilisatoren in PVC – een uitdaging op het gebied van de naleving die heeft geleid tot de herformulering van veel draadverbindingen in Europa en in toenemende mate ook in Azië.
- CPR (Bouwproductenverordening, EU): Sinds 2017 moeten kabels die in de EU in de bouw worden gebruikt, een CE-markering dragen en geclassificeerd zijn voor gedrag bij brand (klassen Aca tot en met Fca).
- Automotive-normen: ISO 6722 en LV 216 zijn van toepassing op autodraad die wordt gebruikt in 12V- en 48V-systemen; voor EV-hoogspanningsbedrading wordt steeds vaker verwezen naar ISO 19642 en USCAR-2.
Fabrikanten moeten documenteren dat hun extrusieproces, materiaalformulering en eindproduct allemaal aan de toepasselijke norm voldoen. Dit vereist gedetailleerde procesregistraties, bewaarde monsterkabels en periodieke audits door derden.
Groeifactoren: waar de vraag naar draad en kabel groeit
Verschillende belangrijke mondiale trends zorgen voor een aanhoudende en steeds snellere vraag naar draad- en kabelproducten, en bijgevolg naar hoogwaardige draad- en kabelextruders die in staat zijn de vereiste producttypen tegen concurrerende kosten te produceren.
Kabelbomen voor elektrische voertuigen
Een conventioneel voertuig met een verbrandingsmotor bevat ongeveer 1,5 tot 2 kilometer draad in de kabelboom. Een elektrisch voertuig met volledige batterij, met zijn extra hoogspanningsstroomdistributie, batterijbeheersysteem en oplaadinfrastructuur, kan dit nodig hebben 3 tot 4 kilometer draad per voertuig . Nu de wereldwijde verkoop van elektrische voertuigen in 2030 naar verwachting 30 miljoen eenheden per jaar zal bereiken, vertegenwoordigt dit een enorme en groeiende vraag naar draad van automobielkwaliteit en de extruders die deze produceren.
Hernieuwbare energie-infrastructuur
Offshore windparken hebben onderzeese kabels met een grote diameter nodig om turbines met elkaar en met de wal te verbinden. Voor één enkel offshore windproject zijn mogelijk honderden kilometers inter-array-kabels van 33 kV nodig, evenals een hoogspanningsexportkabel die zich over 100 km of meer kan uitstrekken naar een aansluitpunt op het elektriciteitsnet op land. De betrokken materialen en processen – met name de drievoudige co-extrusie van XLPE-isolatiesystemen – vereisen de meest geavanceerde draad- en kabelextruderconfiguraties die beschikbaar zijn.
Datacenter- en 5G-netwerkuitbreiding
De explosieve groei van cloud computing en AI-infrastructuur zorgt voor een ongekende vraag naar stroom- en signaalkabels voor datacenters. Ondertussen vereist de uitrol van 5G-netwerken enorme hoeveelheden glasvezelkabel en coaxkabel voor basisstationverbindingen. Beide producten vereisen een nauwkeurige extrusie van dunwandige isolatie bij hoge lijnsnelheden.
Modernisering en elektrificatie van het elektriciteitsnet
Overheden wereldwijd investeren zwaar in het moderniseren van de verouderde elektrische transmissie- en distributie-infrastructuur. Alleen al de VS hebben op grond van de recente infrastructuurwetgeving ruim 65 miljard dollar aan netwerkinvesteringsbehoeften geïdentificeerd. Een groot deel van deze investeringen vloeit rechtstreeks naar ondergrondse middenspanningsdistributiekabels en hoogspanningstransmissiekabels – allemaal geproduceerd op draad- en kabelextrusielijnen.
De juiste draad- en kabelextruder kiezen: praktische overwegingen
Het selecteren van een draad- en kabelextruder is een aanzienlijke kapitaalinvestering; machines van gerenommeerde fabrikanten variëren van $ 100.000 voor een eenvoudige opstelling met één schroef tot enkele miljoenen dollars voor een complete hoogspanningskabelextrusielijn. Bij de beslissing moet rekening worden gehouden met de huidige productvereisten, verwachte veranderingen in de productmix en langdurige serviceondersteuning.
Zorg ervoor dat de extruder bij uw materiaal past
Eén enkele extruder kan niet optimaal worden geconfigureerd voor zowel PVC- als LSZH-compounds zonder schroefveranderingen. Als uw productie meerdere materialen omvat, plan dan speciale lijnen of investeer in snelwisselbare schroef- en cilindersystemen. Veel fabrikanten bieden modulaire extrusiekoppen en meerdere schroefconfiguraties aan om flexibiliteit te bieden zonder volledige lijnduplicatie.
Overweeg automatisering en Industrie 4.0-integratie
Moderne draad- en kabelextruders worden steeds vaker geleverd met OPC-UA-connectiviteit, waardoor realtime gegevensuitwisseling met MES (manufacturing extruders) en kwaliteitsbeheerplatforms mogelijk is. Geautomatiseerde closed-loop-controle op basis van inline-meetgegevens vermindert het uitvalpercentage en de afhankelijkheid van de vaardigheden van de operator. Sommige fabrikanten melden schrootreducties van 30–50% na implementatie van gesloten-lusdiametercontrole vergeleken met handmatige aanpassing.
Evalueer de after-salesondersteuning en de beschikbaarheid van reserveonderdelen
Een extruder die niet snel kan worden onderhouden als een schroef of cilinder verslijt, is een productieaansprakelijkheid. Slijtagecomponenten – schroeven, cilinders, kruiskoppunten en matrijzen – zijn verbruiksartikelen bij draadextrusie, vooral bij het gebruik van met schuurmiddel gevulde verbindingen. Controleer of de fabrikant of een regionale distributeur deze onderdelen op voorraad heeft en houd rekening met de doorlooptijden in uw berekening van de totale eigendomskosten.
Leidend fabrikanten van draad- en kabelextruders onder meer Maillefer (onderdeel van Nextrom), Troester, Rosendahl Nextrom, Davis-Standard en verschillende Chinese fabrikanten zoals Taiyuan Heavy Industry en Dalian Rubber & Plastics Machinery. Elk biedt verschillende balansen van technologieniveau, prijsniveau en regionale servicemogelijkheden.
 Verwant Producten