Thuis / Nieuws / Media-informatie / Extrudeermachine voor draad en kabel: hoe het werkt en hoe te kiezen

Media-informatie

Extrudeermachine voor draad en kabel: hoe het werkt en hoe te kiezen

Media-informatie 2026-06-15
Kerntechnologie

Wat is een extrusiemachine bij de productie van draden en kabels?

Een extrudeermachine - specifiek a draad- en kabelextruder — is het centrale apparaat dat wordt gebruikt om een doorlopende laag isolatie- of ommantelingsmateriaal op een metalen geleider aan te brengen. In praktische termen betekent dit het smelten van een thermoplastische verbinding zoals PVC, XLPE of LSZH in een verwarmd vat, en vervolgens het gesmolten materiaal door een kruiskopmatrijs dwingen die het gelijkmatig rond een bewegende koper- of aluminiumdraad wikkelt. Het resultaat is een geïsoleerde geleider die in één enkele, ononderbroken doorgang wordt geproduceerd met snelheden van meer dan 1.200 meter per minuut op fijne datakabellijnen.

De extrusiemachine is de ruggengraat van elke draad- en kabelfabriek wereldwijd. Zonder dit kunnen ruwe koperen of aluminium geleiders niet worden geïsoleerd en kan er geen afgewerkte kabel – of het nu een voedingskabel, een Cat 6A Ethernet-kabel of een onderzeese hoogspanningslijn is – worden vervaardigd. Elke draad- en kabelextruder voert dezelfde fundamentele taak uit: het omzetten van vaste plastic pellets of poeder in een nauwkeurig gecontroleerde gesmolten stroom, en deze stroom vervolgens op een geleider afzetten met een consistente wanddikte, concentriciteit en oppervlaktekwaliteit.

Het cruciale onderscheid tussen een draad- en kabelextruder en een generieke kunststofextrusiemachine is de kruiskopmatrijsconstructie. Terwijl een standaardprofielextruder materiaal recht door een vaste matrijs duwt, stuurt een draad- en kabelextruder de smelt 90 graden om (of in lijn in sommige configuraties) om een ​​bewegende geleider te omringen. Dit kruiskopontwerp maakt draadisolatie mogelijk bij productiesnelheden – en wat de engineering van een draad- en kabelextruder zowel complexer als gespecialiseerder maakt dan welke andere categorie kunststofmachines dan ook.

1.200 m/min Maximale lijnsnelheid voor fijne datakabel
±0,01 mm Maattolerantie op premium kabelproducten
35–40 % Aandeel van het kabelisolatievolume met PVC wereldwijd

Hoe een Draad- en kabelextruder Werken: het volledige proces

Begrijpen hoe een extrusiemachine van begin tot eind werkt, is essentieel voor iedereen die een draad- en kabelextrusielijn evalueert, aanschaft of onderhoudt. Het proces is continu – in tegenstelling tot spuitgieten stopt een goed werkende extruder nooit halverwege de productie – en elk subsysteem wordt rechtstreeks in het volgende verwerkt.

01

Uitbetaling en geleidertoevoer

De blanke koperen of aluminium geleider wordt afgewikkeld van een haspel op de uitbetalingseenheid, gaat door een richter om de spoelset te verwijderen, en optioneel door een voorverwarmer die het geleideroppervlak verwarmt tot 60–120 °C. Voorverwarmen verbetert de hechting tussen de isolatie en de geleider, wat vooral belangrijk is voor XLPE-stroomkabels, waarbij de verbinding zich moet hechten aan het metalen oppervlak.

02

Voeden en plastificeren in het vat

Pellets of poeder vallen uit de trechter in de toevoeropening aan de achterkant van het extrudervat. De roterende schroef transporteert het materiaal naar voren door steeds warmere cilinderzones; voor standaard PVC variëren deze van 150 °C bij de invoerzone tot 180 °C nabij de matrijs. De geometrie van de schroef bepaalt hoe grondig de verbinding wordt gesmolten en gehomogeniseerd. Voor PVC is een schroef met een L/D-verhouding van 20:1 tot 25:1 en een compressieverhouding van bijna 3:1 standaard. XLPE voor middenspanningskabel vereist een langere 30:1 L/D-schroef om voortijdige vernetting in de cilinder te voorkomen.

03

Kruiskopmatrijs - Isolatie aanbrengen op de geleider

De gesmolten verbinding verlaat het vat en komt in de kruiskop terecht, waar het rond de binnenkomende geleider wordt geleid. Een torpedo of deflector in de kruiskop splitst de smeltstroom en convergeert deze gelijkmatig rond de draad. Er bestaan twee tooling-benaderingen: druk gereedschap , waar de smelt onder druk in contact komt met de geleider in de matrijs (gebruikt voor isolatietoepassingen die hechting vereisen, zoals XLPE-stroomkabel), en buis gereedschap , waar de smelt naar buiten komt als een buis die na de matrijs naar beneden trekt op de geleider (gebruikelijk voor loszittende mantels op meeraderige kabels).

04

Koelen, meten en opnemen

De vers geïsoleerde geleider komt in een waterkoelbak terecht. Een PVC-geleider met een wanddikte van 1 mm en een snelheid van 200 m/min vereist doorgaans 20-30 meter actieve koeling om volledig te stollen zonder dimensionale drift. Laserdiametermeters, vonkentesters (1 kV tot 15 kV, afhankelijk van de isolatieklasse) en capaciteitsmonitors werken continu inline. Een kaapstander-afhaalunit regelt de lijnsnelheid met een snelheidsprecisie van ±0,1% voordat de afgewerkte kabel op een opwikkelspoel wordt gewikkeld.
Soorten draad- en kabelextruderconfiguraties

Niet elke extrudeermachine is op dezelfde manier ontworpen. De configuratie van de draad- en kabelextruder – enkele schroef, tandem, co-extrusie – bepaalt rechtstreeks welke producten kunnen worden vervaardigd, met welke snelheid en tegen welke kapitaalkosten. Het selecteren van de verkeerde configuratie voor een productassortiment leidt tot kwaliteitsproblemen, overmatige stilstand of onnodige investeringen.

Algemene draad- en kabelextruderconfiguraties en typische bedrijfsparameters (Bron: technische specificaties van de industrie van Davis-Standard, Rosendahl Nextrom en Gemwell)
Extrudertype Schroefdiameter Primaire toepassing Typische maximale lijnsnelheid
Enkele schroef (gladde boring) 25–150 mm PVC-isolatie en ommanteling Tot 800 m/min (fijnspoor)
Enkelschroefs (gegroefde voeding) 45–120 mm HDPE, LSZH, PP-verbindingen Tot 600 m/min
Tandem dubbele extruder Twee schroeven, elk 45–90 mm Dubbellaagse isolatie en jas Tot 500 m/min
Drievoudige co-extrusielijn Drie extruders, 60–200 mm MV/HV XLPE met halfgeleidende schermen 3–10 m/min (grote voedingskabel)
Hogesnelheidsfijndraadlijn (gepaarde extruders) 30–45 mm per kop Cat 6A, Cat 8, coaxkabel Meer dan 1.000 m/min

Enkelschroefsextruder: het werkpaard in de sector

De draad- en kabelextruder met enkele schroef is qua volume verantwoordelijk voor het grootste deel van de wereldwijde isolatieproductie. Een 60 mm extruder met enkele schroef die draait op 120 tpm kan 180–220 kg/u PVC-compound leveren, voldoende om 1,5 mm² bouwdraad te coaten bij 400 m/min. De eenvoud van een enkele schroef-en-vat-opstelling betekent een snellere vervanging van de schroeven voor productovergangen, een lagere voorraad reserveonderdelen en eenvoudige probleemoplossing – voordelen die producenten van bouwdraad met grote volumes zeer waarderen.

Co-extrusie en tandemlijnen: meerlaagse efficiëntie

Voor kabels die twee of meer afzonderlijke lagen vereisen - XLPE-isolatie met een gelijmde PVC-mantel of een autokabel met een gekleurde identificatiestreep over een witte basisverbinding - voeden tandem- of co-extrusieconfiguraties afzonderlijke verbindingen in een tweekanaals of driekanaals kruishoofd. Dit elimineert de noodzaak van een opwikkeltraject tussen de lagen, waardoor de verwerkingskosten bij meerlaagse producten met 15-25% worden verlaagd. Drievoudige co-extrusie is verplicht voor XLPE-middenspanningskabels, waarbij de binnenste en buitenste halfgeleidende schermen zich moeten hechten aan de isolatie terwijl deze nog gesmolten is, zonder verontreiniging op de grensvlakken.

Materialen verwerkt op een draad- en kabelextruder

De samengestelde familie die wordt verwerkt, bepaalt de volledige specificatie van de extrudeermachine: schroefgeometrie, cilindermetallurgie, temperatuurprofiel en koelcapaciteit. Verschillende isolatiematerialen gedragen zich heel verschillend tijdens de extrusie, en het gebruik van het verkeerde mengsel op een onvoorbereide draad- en kabelextruder resulteert in een verminderde output, hoge afvalpercentages of schade aan de apparatuur.

PVC

Polyvinylchloride (PVC)

PVC is wereldwijd goed voor ongeveer 35-40% van al het kabelisolatievolume. Het verwerkt gemakkelijk tussen 160–190°C en accepteert een breed scala aan weekmakers en vlamvertragende verpakkingen. De belangrijkste uitdaging is de thermische gevoeligheid: boven de 200°C of onder overmatige afschuiving wordt PVC afgebroken en komt waterstofchloride vrij, dat de loop en de kruiskop aantast. Standaardschroeven voor PVC gebruiken een compressieverhouding van 2,5–3,0:1 met gepolijste verchroomde meenemers.

XLPE

Vernet polyethyleen (XLPE)

XLPE is de standaardisolatie voor middenspannings- (1–35 kV) en hoogspanningskabels. De verknopingsreactie moet plaatsvinden na de matrijs – en niet in de extrudercilinder – wat het ontwerp van de schroef beperkt om overmatige afschuifverhitting te voorkomen. Droog uithardende stikstofbuizen handhaven temperaturen boven 200°C voor peroxidesystemen. Silane-XLPE-systemen gebruiken een eenvoudiger draad- en kabelextruder, maar vereisen een post-extrusiesauna of warmwaterbad om de verknopingsreactie te voltooien.

LSZH

Rookarm, nul-halogeen (LSZH)

LSZH-verbindingen bevatten minerale vulstoffen - aluminiumtrihydraat (ATH) of magnesiumhydroxide - met een belasting van 50-65 gewichtsprocent, waardoor ze zeer schurend zijn en een aanzienlijk hogere smeltviscositeit hebben dan PVC. Draad- en kabelextruders met LSZH vereisen bimetalen vaten (minimaal 60 HRC-slijtoppervlak), schroeven van geharde legeringen en grotere kruiskoppen. De productiesnelheden liggen 20-30% lager dan vergelijkbare PVC-runs. LSZH is verplicht volgens de brandnormen IEC 60332 en EN 50266 voor tunnels, zeeschepen en openbare gebouwen.

TPU

TPE en thermoplastisch polyurethaan (TPU)

TPE en TPU zijn snel gegroeid in kabeltoepassingen in de automobielsector, robotica en draagbare gereedschapskabels, en vervangen gevulkaniseerd rubber bij veel flexibele toepassingen. Ze zijn extrudeerbaar op standaard draad- en kabelextruders met bescheiden schroefaanpassingen, worden verwerkt bij 190–220 °C en elimineren de vulkanisatiestap volledig. TPU biedt een uitstekende slijtvastheid – 10 tot 50 keer die van PVC – waardoor het de voorkeursmantel is voor sleepkettingkabels en industriële robotkabels die tijdens hun levensduur miljoenen cycli kunnen doorstaan.

FEP

Fluorpolymeren (FEP, ETFE, PTFE)

Met fluorpolymeer geïsoleerde kabels zijn bedoeld voor lucht- en ruimtevaart-, militaire en industriële toepassingen bij hoge temperaturen die continu gebruik bij 150–260 °C vereisen. FEP en ETFE kunnen in de smelt worden verwerkt op gespecialiseerde draad- en kabelextruders met PTFE-gevoerde smeltpaden of een constructie van nikkellegeringen, aangezien fluorpolymeren corrosief zijn voor standaardstaal bij verwerkingstemperaturen van 340–380 °C. PTFE zelf vereist ram-(pasta)-extrusie in plaats van schroef-extrusie. De speciale fluorpolymeerlijnen van Davis-Standard zijn geschikt voor geleiderformaten van 10 AWG tot 30 AWG met wanddiktes van 0,076 tot 0,30 mm.

HDPE

HDPE en geschuimde diëlektrische verbindingen

Polyethyleen met hoge dichtheid – zowel massief als fysiek geschuimd – is de ideale isolatie voor gestructureerde databekabeling (Cat 5e, Cat 6, Cat 6A, Cat 8) en coaxkabel. Schuimen met stikstofinjectie of een chemisch blaasmiddel verlaagt de diëlektrische constante van 2,3 (massief HDPE) naar 1,5–1,8, waardoor Cat 6A-kabels een bandbreedte van 500 MHz kunnen bereiken. Diametercontrole op een geschuimde isolatiedraad en kabelextruder moet strakker zijn dan ±0,005 mm om de kabelimpedantie binnen de ±3 ohm-tolerantie van TIA-568-normen te houden.

Kritieke kwaliteitsparameters die de prestaties van extrudeermachines bepalen

Kwaliteit bij draad- en kabelextrusie is geen enkele variabele; het is de gelijktijdige controle van verschillende onderling afhankelijke parameters, vaak door middel van gesloten lusautomatisering op moderne extrudeermachinelijnen. Begrijpen welke parameters er het meest toe doen, en hoe deze zich tot elkaar verhouden, is de sleutel tot het uitvoeren van een draad- en kabelextruder met hoog rendement.

Excentriciteit en uniformiteit van wanddikte

Excentriciteit – de niet-gecentreerde positie van de geleider binnen de isolatie – bepaalt rechtstreeks de diëlektrische sterkte van de kabel en zijn vermogen om tests tegen hoge spanningen te doorstaan. IEC 60227 specificeert dat voor een PVC-bouwdraad van 1,5 mm² met een nominale wanddikte van 0,7 mm de minimummuur op geen enkel punt onder de grens mag vallen. 80% van nominaal . Dit betekent dat de maximaal toegestane excentriciteit ±0,14 mm bedraagt ​​op een wand van 0,7 mm. Om dit consistent te bereiken bij 500 m/min zijn een concentriciteitsgestuurde kruiskop met stempelcentreerbouten, een stroomopwaartse geleidergeleider en een in-line capaciteitsmonitor nodig die terugkoppelt naar de kruiskopactuators.

Smelttemperatuur en smeltdrukstabiliteit

De smeltdruk bij de matrijskop is de belangrijkste realtime-indicator voor processtabiliteit op een draad- en kabelextruder. Drukschommelingen veroorzaakt door slijtage van de schroef, inconsistente pellettoevoer of versleten schroefbladen verschijnen direct als diametervariatie in de voltooide kabel. Een stabiele extrusiemachine houdt de smeltdrukvariatie onder ± 2 bar in stabiele toestand. Sommige precisielijnen installeren een tandwielpomp tussen de extruder en de kruiskop om de variatie in de schroefuitgang te ontkoppelen van de matrijsdruk, waardoor diametercontrole tot ± 0,003 mm mogelijk wordt - een vereiste voor nauwkeurige coaxiale en glasvezelkabeltoepassingen.

Temperatuurregeling van de vatzone

Een typische draad- en kabelextrudercilinder heeft vier tot zes onafhankelijk geregelde temperatuurzones. Voor PVC stijgen deze van ongeveer 150°C in de voedingszone tot 180°C nabij de matrijs. Precisie-PID-regelaars houden elke zone binnen ±1°C, omdat een afwijking van 5°C in de smelttemperatuur zich direct vertaalt in viscositeitsvariatie en wanddiktespreiding. Defecte verwarmingsbanden en thermokoppels zijn een veel voorkomende oorzaak van afwijkingen in de temperatuurzone die vaak ten onrechte worden gediagnosticeerd als verbindings- of schroefproblemen. Het preventief vervangen van thermokoppels om de 12 tot 18 maanden is de beste praktijk.

Lijnsnelheid en kaapstandercontrole

De kaapstander-afhaaleenheid stelt de trekverhouding in en regelt direct de uiteindelijke isolatiediameter. Een servoaangedreven kaapstander met feedback van de danserrolspanning reageert binnen 50-100 ms op diametermetermetingen op moderne CNC-lijnbesturingen. Snelheidsregeling beter dan ±0,1% snelheidsvariatie is essentieel voor dunwandige isolatie, waarbij een snelheidsafwijking van 0,5% meetbare diameterverandering oplevert. De lijnsnelheid is ook de belangrijkste doorvoersnelheid: een verdubbeling van 200 naar 400 m/min verdubbelt de productie op dezelfde extrudeermachine, zodat de stabiliteit van de kaapstander rechtstreeks van invloed is op de productie-economie.

Oppervlaktekwaliteit en slagingspercentage van de vonktest

Oppervlaktedefecten – belletjes, putjes, strepen of ruwe textuur – kunnen resulteren in elektrische storingen bij vonktests. Bellen worden meestal veroorzaakt door een samengesteld vochtgehalte van meer dan 0,05% (opgelost door de pellets 2 tot 4 uur voor te drogen bij 70–80°C) of door vluchtige additieven in het mengsel. Strepen duiden doorgaans op aangetast materiaal of verontreiniging in de dode zones van de kruiskop. De industriebenchmark voor volume-isolatielijnen is een hoger slagingspercentage bij een continue vonktest 99,8% van alle geteste lengtes.

Volledige lay-out van draad- en kabelextruderlijnen: van uitbetaling tot ingebruikname

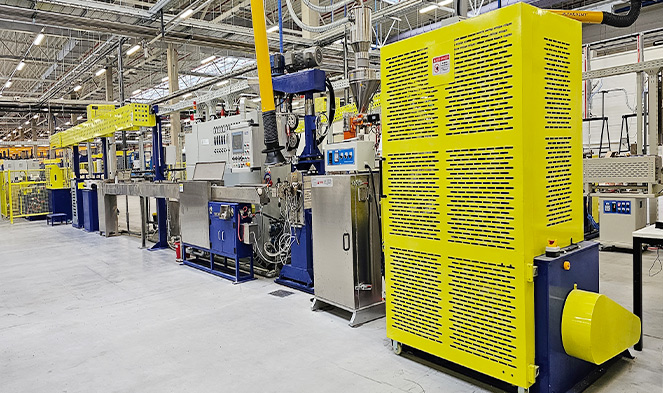
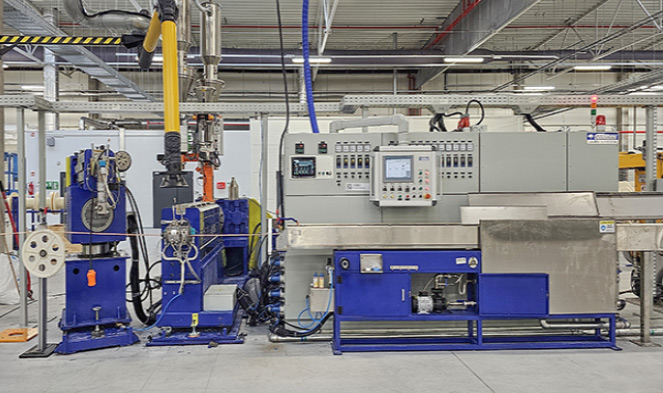
Een draad- en kabelextruder is nooit een op zichzelf staande machine. Het bevindt zich in het midden van een complete extrusielijn waarvan de lay-out – van de uitbetalingshaspel tot de voltooide kabelopwikkeling – het opstartafval, de omsteltijd en de uiteindelijke maatconsistentie bepaalt. De totale lijnlengte varieert van 20 meter voor een draadisolatielijn voor kleine gebouwen tot meer dan 150 meter voor een XLPE-middenspanningslijn met stikstofbehandelingsbuizen.

  1. Uitbetalingseenheid — houdt de blote geleiderhaspel vast (tot 3.000 kg voor grote stroomkabels) met een door spanning geregelde dansarm. Actieve uitbetalingen met servoaandrijving zorgen voor een constante spanning, zelfs tijdens het accelereren van de haspel.
  2. Stijltang en voorverwarmer — maakt de opgerolde geleider recht en verwijdert oppervlakteoxidatie. Voorverwarmen tot 60–120°C is standaard voor XLPE-voedingskabels om de hechting van de isolatie te verbeteren.
  3. Draad- en kabelextruder met kruiskop — de kerneenheid. De lengte van de loop, de diameter van de schroef en de kruiskopboring zijn afgestemd op de specifieke samenstelling en het productassortiment dat wordt vervaardigd.
  4. Koelbakken — doorgaans twee tot drie seriële waterkoelingssecties met afnemende temperatuur (warm, warm, koud) om thermische schokken en restspanning in de isolatiemuur te voorkomen.
  5. Inline-meting — laser-OD-meter, capaciteitsmonitor, vonkentester en optioneel een röntgenwanddiktescanner voor precisiekabelproducten. Alle instrumenten voeren gegevens naar de lijn-PLC voor gesloten-lusregeling.
  6. Kaapstander en danser — servogestuurde uithaal waarbij de lijnspanning en -snelheid worden gehandhaafd tot een snelheidsvariatie van meer dan ± 0,1%.
  7. Markeringseenheid — een inkjet- of graveereenheid brengt metermarkeringen, spanningswaarden, kleurcodering en identificatietekst aan op het buitenoppervlak van de isolatie of de mantel.
  8. Opnemen en oprollen — spoelopwinder of trommeltwister, met automatisch knippen en overbrengen op met accumulatoren uitgeruste lijnen om productiestops bij het verwisselen van de haspel te voorkomen.

Een verkeerde uitlijning tussen de uitbetaling en de traverse van slechts 2 à 3 mm bij hoge snelheid veroorzaakt trillingen van de geleider en excentriciteitspieken die moeilijk te corrigeren zijn zonder een lijnuitschakeling. Alle units moeten op een stevig stalen basisframe worden gemonteerd en tijdens de installatie zorgvuldig worden uitgelijnd.

Extrusiedefecten op draad- en kabelextruderlijnen: oorzaken en correcties

Zelfs goed onderhouden draad- en kabelextruderlijnen ondervinden productiefouten. Het herkennen van het defecttype en het snel identificeren van de hoofdoorzaak ervan is het verschil tussen een kort correctie-interval en uren schrootproductie. De onderstaande tabel behandelt de meest voorkomende defecten die voorkomen bij extrudeermachinelijnen in de industrie.

Veelvoorkomende defecten aan de draad- en kabelextrusie, hoofdoorzaken en corrigerende maatregelen (Bron: technische referentie van Gemwell Electrical Machinery, 2026)
Defect Meest voorkomende oorzaak Corrigerende actie
Diametervariatie (cyclisch) Schroefgolf, versleten schroefpunt, onstabiele smeltdruk Tandwielpomp installeren; inspecteer en vervang versleten schroefcomponenten
Bellen en holtes in isolatie Samengesteld vocht boven 0,05%; afbraak van vluchtige weekmakers Voordrogen van het mengsel 2–4 uur bij 70–80°C; additievenpakket bekijken
Ruw oppervlak (haaienleer) Smeltbreuk door overmatige afschuifsnelheid van de matrijswand Verhoog de matrijstemperatuur; lijnsnelheid verlagen; verwerkingshulpmiddel toevoegen
Hoge excentriciteit Geleidertrilling; verkeerd uitgelijnde matrijstip; versleten geleidebuis Centreer de kruiskop opnieuw; vervang geleidebuis; controleer de spanning van de geleider
Strepen en verkleuring Gedegradeerd materiaal in dode zones van de kruiskop Zuiver kruishoofd; demonteren en reinigen; inspecteer de dode zones
Fouten in de vonktest (gaatjes) Verontreiniging in verbinding; bubbels; dun plekje door excentriciteit Schermverbinding; excentriciteitsprobleem aanpakken; de reinheid van materiaalbehandeling verbeteren

Hoe u de juiste extrusiemachine selecteert voor uw draad- en kabelproductie

Bij het selecteren van een draad- en kabelextruder moet u eerst een gestructureerde reeks specificaties doornemen voordat u een fabrikant benadert. Een verkeerde machinekeuze – te kleine schroef, onjuiste L/D-verhouding, onvoldoende koeling of onvoldoende lijnsnelheid – kan niet volledig worden gecompenseerd door operationele aanpassingen. Definieer de volgende parameters voordat u offertes aanvraagt:

Bereik geleidergrootte

Definieer de minimale geleiderdoorsnede (bijvoorbeeld 0,1 mm² voor datakabel) en de maximale (bijvoorbeeld 300 mm² voor voedingskabel). Dit bereik bepaalt de vereiste boormaat van de kruiskop, de matrijs- en puntselectie, en of een enkele kruiskop het volledige bereik kan bestrijken of dat er meerdere kruiskoppen nodig zijn.

Samengestelde familie en wanddikte

PVC, LSZH en XLPE vereisen elk een andere schroefgeometrie. De minimale wanddikte in het productassortiment bepaalt de matrijs- en puntgeometrieselectie en het doel van de draw-down ratio (DDR). Het overschrijden van DDR 2.5 op LSZH kan smeltbreuk veroorzaken, wat resulteert in oppervlaktefouten bij vonktests.

Doelopbrengst in kg/u

Bereken de beoogde output op basis van de lijnsnelheid vermenigvuldigd met het lineaire gewicht van de geïsoleerde kabel bij nominale afmetingen. Deze berekening berekent de diameter van de extruderschroef en de aandrijfmotor. Een draad- en kabelextruder van 60 mm, die draait op 120 tpm, levert ongeveer 180–220 kg/u PVC-compound – voldoende voor 1,5 mm² bouwdraad bij 400 m/min.

Vereiste maattoleranties

Standaard toleranties voor bouwdraad volgens IEC 60227 zijn haalbaar met feedback over de basisdiametermeter. Kabels voor auto's volgens ISO 6722 of bedradingsvereisten voor de luchtvaart vereisen een tandwielpomp en röntgenwanddiktemeting. Definieer de kleinste tolerantie in het productassortiment en pas de instrumentatie daarop aan. Het achteraf inbouwen van een tandwielpomp na installatie is mogelijk, maar brengt kosten en uitvaltijd met zich mee.

Aantal vereiste lagen

Enkellaagse isolatie maakt gebruik van één extruder. Dubbellaags (isolatie plus mantel) vereist een tandemlijn met twee extruders achter elkaar of een co-extrusie-kruiskop. Voor drievoudige co-extrusie voor XLPE-middenspanningskabels met halfgeleidende schermen zijn drie extruders nodig die een enkele driekanaals kruiskop voeden - een heel ander platform dan een draadlijn in een gebouw.

Automatiseringsniveau en budget

Een volledig geautomatiseerde draad- en kabelextruderlijn met gesloten diametercontrole, automatische haspelwisseling en receptbeheer vermindert opstartafval en arbeidskosten met 30-60% vergeleken met handmatige bediening. De prijzen voor geïnstalleerde lijnen voor een PVC/LSZH-kabellijn voor algemeen gebruik (60 mm extruder, 25:1 L/D, tandwielpomp, lasermeter) variëren van $300.000 tot $800.000 USD. XLPE middenspanning drievoudige co-extrusielijnen beginnen vanaf $ 2 miljoen en overschrijden $ 8 miljoen voor volledige drooguithardende VCV verticale configuraties. (Bron: Gemwell-industriereferentie, 2026)

Draad- en kabelextrudertoepassingen in belangrijke industriële sectoren

Dezelfde fundamentele extrusiemachinetechnologie bedient radicaal verschillende industrieën, elk met zijn eigen samenstellingsvereisten, maattoleranties en productie-economie. Het begrijpen van de applicatiecontext is net zo belangrijk als het begrijpen van de machine zelf.

Automobiel

Automobiel Wire Harness Cables

Automobiel wire harness plants are among the most demanding environments for wire and cable extruder lines, with wire gauges ranging from 0.13 mm² to 6 mm² and line speeds of 600–1,200 m/min on fine gauge. Wall thicknesses as low as 0.15 mm on 0.13 mm² conductor demand diameter control to ±0.005 mm or better. Compound choices include PVC (standard), XLPE, and ETFE for zones near the engine requiring 125°C or 150°C continuous ratings. Color-coded insulation is critical for harness assembly, requiring inline colorimetric verification. Davis-Standard's automotive wire extrusion lines cover conductor ranges from 19 to 24 gauge for low-voltage signal and control wire.

Energie-infrastructuur

Midden- en hoogspanningskabel

Op de tegenovergestelde schaal gebruiken onderzeese stroomkabels en extra-hoogspanningskabels over land de grootste draad- en kabelextruderconfiguraties die beschikbaar zijn. Geleiderdwarsdoorsneden van 500 mm² tot 2.500 mm² vereisen drievoudige co-extrusielijnen waarbij het binnenste halfgeleidende scherm, de XLPE-isolatiewand (15–25 mm dik) en het buitenste halfgeleidende scherm in één keer worden aangebracht met een snelheid van 3–10 m/min. De reinheid van de isolatie bij een kabelklasse van 220-525 kV is buitengewoon: metaaldeeltjes groter dan 125 micron in de XLPE zijn verboden, waardoor ultraschone verwerking van verbindingen en cleanroom-assemblagegebieden rond de traverse nodig zijn. Met meer dan 250 geïnstalleerde kabelsystemen voor gebouwen wereldwijd is Davis-Standard een van de erkende leiders in dit segment.

Data en Telecom

Data en Telecommunications Cables

Gestructureerde bekabeling voor Cat 6A en Cat 8 Ethernet, en coaxkabel voor breedbanddistributie, geven prioriteit aan capaciteitsuniformiteit en impedantiecontrole in plaats van spanningsbestendigheid. Cat 6A met massieve kern maakt gebruik van geschuimde FEP- of massieve HDPE-isolatie met een wanddikte van 0,25–0,35 mm op een geleider van 0,57 mm, geproduceerd bij 800–1.000 m/min. Het schuimproces – fysiek schuimen met stikstofinjectie of chemisch schuimen met azodicarbonamide – verlaagt de diëlektrische constante van 2,3 (vaste HDPE) naar 1,5–1,8, waardoor een bandbreedte van 500 MHz mogelijk wordt. Diametercontrole op een geschuimde isolatiedraad en kabelextruder moet beter dan ±0,005 mm worden bereikt om de impedantie binnen de ±3 ohm-tolerantie van TIA-568-normen te houden.

EV-opladen

Oplaadkabels voor elektrische voertuigen

EV DC-snellaadkabels kunnen continue stroom aan tot 500 A bij 1.000 V DC, met buigradii van minder dan 30 mm bij -40°C – een combinatie die flexibele TPU- of siliconenmantels vereist die worden aangebracht op meerlaagse draad- en kabelextruderlijnen. Vloeistofgekoelde ontwerpen voegen een laagcomplexiteit toe, waarbij isolatie wordt geëxtrudeerd over een koperen buis die koelvloeistof transporteert. De extrusiemachinelijnen voor dit product moeten meerdere gelijktijdige lagen kunnen verwerken, terwijl de flexibiliteitseigenschappen behouden blijven waardoor de kabel duizenden keren kan hangen, terugveren en buigen tijdens gebruik in het veld. Er wordt verwacht dat de mondiale vraag naar EV-laadkabels tot 2030 zal groeien met ruim 20% CAGR, wat zal leiden tot aanzienlijke nieuwe investeringen in de capaciteit van draad- en kabelextruders wereldwijd.

Onderhoudspraktijken die de levensduur van draad- en kabelextruders verlengen

Een draad- en kabelextruder is een kapitaalintensief bezit, met geïnstalleerde lijnkosten van $300.000 tot meer dan $8 miljoen, afhankelijk van de configuratie. Goed onderhoud vertaalt zich rechtstreeks in de uptime, productkwaliteit en levensduur, gemeten in jaren in plaats van maanden. De onderstaande praktijken vertegenwoordigen de standaard die wereldwijd door draad- en kabelfabrikanten met hoge doorvoer wordt gehanteerd.

Controle van slijtage van schroeven en cilinders

Meet de diameter van de cilinderboring en de vluchtdiameter van de schroef elke 6 tot 12 maanden met behulp van gekalibreerde instrumenten. Wanneer de diametrische speling tussen schroef en cilinder groter is dan 0,4–0,6 mm (afhankelijk van de schroefdiameter), neemt de outputconsistentie af en neemt de lekstroom toe, waardoor drukschommelingen ontstaan ​​die verschijnen als diametervariatie in de voltooide kabel. Het vervangen van de schroef voordat de loop hetzelfde slijtagestadium bereikt, is doorgaans kosteneffectiever dan beide tegelijk vervangen.

Frequentie van kruiskopreiniging

LSZH en gepigmenteerde verbindingen vereisen demontage en reiniging van de kruiskop elke 8-24 productie-uren om aangetast materiaal uit dode zones in de matrijs en torpedo te verwijderen. Standaard natuurlijke PVC-verbindingen op een schone lijn kunnen 200–500 uur meegaan tussen volledige reinigingsbeurten. Een geplande spoelcyclus met behulp van een hittestabiele spoelvloeistof vóór elke uitschakeling verwijdert residu zonder demontage en verlengt het onderhoudsinterval aanzienlijk.

Inspectie van verwarmingsband en thermokoppel

Defecte verwarmingsbanden en thermokoppels veroorzaken afwijkingen in de temperatuurzone die vaak ten onrechte worden gediagnosticeerd als verbindings- of schroefproblemen op de draad- en kabelextruder. Inspecteer de verwarmingsklemmen ieder kwartaal op loszitten en hete plekken. Vervang thermokoppels preventief elke 12 tot 18 maanden. De kosten van een thermokoppel zijn triviaal vergeleken met het schroot dat ontstaat wanneer een enkele temperatuurzone op een XLPE-lijn uit de hand loopt.

Aandrijvings- en versnellingsbakservice

Extruderversnellingsbakken werken onder hoge, cyclische koppelbelastingen. Volg de door de OEM gespecificeerde verversingsintervallen voor de versnellingsbakolie, doorgaans elke 4.000–8.000 bedrijfsuren. Trillingsanalyse van de versnellingsbak tweemaal per jaar identificeert lagerslijtage vóór catastrofale defecten. Een defect aan de versnellingsbak van een hogesnelheidsdraad- en kabelextruderlijn veroorzaakt uren tot dagen ongeplande stilstand en potentiële schade aan de schroefas.

Kalibratie van de meter en verificatie van de vonkentester

Laserdiametermeters moeten maandelijks worden gekalibreerd tegen traceerbare referentiedoelen. Vonkentesters moeten aan het begin van elke productieploeg worden gecontroleerd op een bekend kunstmatig defect (een gecontroleerd gaatje in de isolatie). Een niet-gekalibreerde vonkentester die echte storingen mist, is gevaarlijker dan helemaal geen tester, omdat het een vals vertrouwen in de productkwaliteit schept terwijl een defecte kabel wordt verzonden.

Koelwaterkwaliteit

Het koelen van water accumuleert in de loop van de tijd biologische groei, kalkaanslag en weekmakers die kunnen worden geëxtraheerd. Biofouling in een koelgoot kan het kabeloppervlak vervuilen met organische afzettingen die zichtbaar worden als strepen op het oppervlak of als hechtingsproblemen. Zorg ervoor dat de geleidbaarheid, pH en biocideniveaus van het water binnen de specificaties blijven. Voer de afvoer- en reinigingscycli op het trogsysteem elk kwartaal uit, of vaker op PVC-leidingen waar de extractie van weekmakers in het water hoog is.

Schroef- en cilinderspecificatie voor verschillende kabelverbindingen

De schroef en cilinder zijn de mechanisch meest kritische componenten in elke draad- en kabelextruder. Hun geometrie, metallurgie en oppervlaktebehandeling bepalen de productiesnelheid, de homogeniteit van de verbindingen, de drukstabiliteit en de levensduur. Het specificeren van de juiste schroef voor de beoogde compoundfamilie is niet optioneel; het gebruik van een PVC-schroef op een XLPE-compound of een LSZH-compound zal kwaliteitsproblemen veroorzaken die niet kunnen worden opgelost door het aanpassen van temperatuur- of snelheidsprofielen.

Aanbevolen schroef- en cilinderspecificaties per samenstellingsfamilie voor draad- en kabelextrudertoepassingen
Compound L/D-verhouding Compressieverhouding Vatvoering Schroef oppervlak Procestemperatuurbereik
PVC 20:1 tot 25:1 2,5–3,0:1 Standaard bimetaal Verchroomd, gepolijst 150–190°C
XLPE 25:1 tot 30:1 2,0–2,5:1 Standaard bimetaal Met nitride behandelde legering 200–220°C
LSZH/HFFR 25:1 tot 36:1 2,0–2,8:1 Slijtvast bimetaal (60 HRC min) Gehard hooggelegeerd staal 180–210°C
TPU/TPE 20:1 tot 24:1 2,5–3,5:1 Standaard bimetaal Nitride-behandeld 190–220°C
FEP/ETFE 20:1 tot 24:1 3,0–4,0:1 PTFE-gevoerd of nikkellegering Nikkel legering 340–380°C

De L/D-verhouding (lengte-diameter) is een van de meest besproken parameters in de specificatie van draad- en kabelextruders. Langere schroeven zorgen voor een langere verblijftijd voor smelten en homogeniseren, wat gunstig is voor moeilijke verbindingen zoals LSZH met een vulstofbelasting van 50-65%. Langere schroeven verhogen echter ook de warmte-inbreng door afschuiving, wat voortijdige verknoping in XLPE of afbraak in warmtegevoelig PVC kan veroorzaken. Sommige leveranciers bieden schroeven aan met een L/D van 36:1, specifiek voor fysieke schuimtoepassingen waarbij nauwkeurig materiaal mengen en smelten van cruciaal belang zijn. De juiste keuze hangt altijd af van de specifieke stof die wordt verwerkt, en niet van één enkele universele aanbeveling.

v