E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


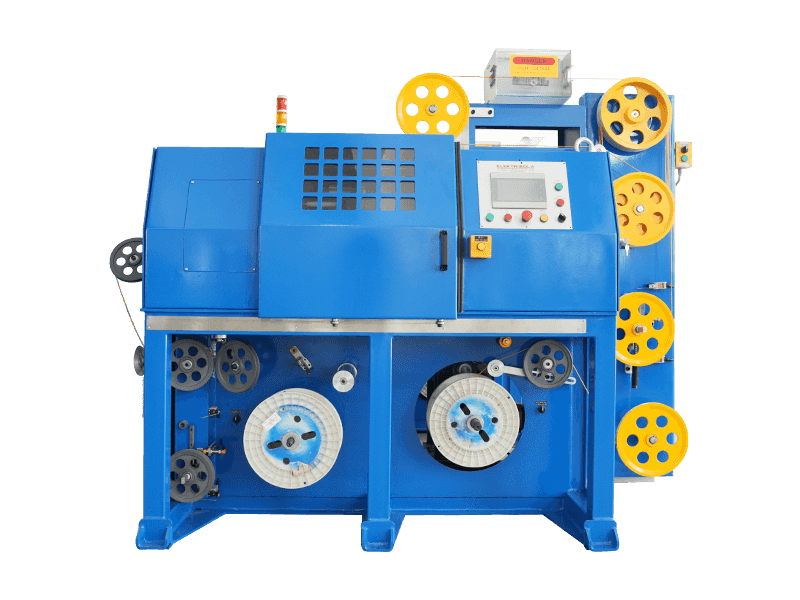
A draad- en kabelextruder is industriële apparatuur die wordt gebruikt om geleiders te coaten met beschermende of functionele lagen. Hieronder vindt u een overzicht van de belangrijkste aspecten ervan:
--Kernfunctie
Materiaaltoepassing — Smelt plastic, rubber of polymeerverbindingen in een vloeibare toestand. — Bekleedt draden of kabelkernen gelijkmatig met isolatie, omhulsel of afscherming.
--Sleutelcomponenten
Hopper — Laadt grondstof (pellets/poeder) in de machine.
Vat en schroef - Verwarmt en comprimeert materiaal via roterende schroef; smelt het geleidelijk.
Extrusiematrijs – Vormt gesmolten materiaal rond de geleider terwijl deze erdoorheen gaat.
Verwarmings-/koelsystemen — Verwarmingsbanden smelten materiaal; waterbaden of luchtstralen laten de coating stollen.
Trekker — Behoudt de spanning om een gelijkmatige laagdikte te garanderen.
--Processtappen
Toevoer: blanke draad of gestrande kern komt de extruder binnen.
Smelten - Materiaal stroomt door de loop, verzacht door hitte en wrijving.
Extrusie - Gesmolten materiaal wordt door de matrijs geperst en bedekt de geleider.
Koeling — Vers gecoate kabel stolt in koeltanks.
Wikkelen: het eindproduct rolt op rollen.
--Uitvoertypen
Isolatie — Dunne polymeerlagen die elektrische kortsluiting voorkomen (bijvoorbeeld bouwdraden).
Ommanteling — Stevige buitenmouwen voor slijtvastheid/vochtbestendigheid (bijv. industriële kabels).
Halfgeleidende schilden — Beheersen elektrische velden in hoogspanningskabels.
Meerlaagse coating — Combineert een isolatie-afschermende mantel in één keer.
--Kritische ontwerpkenmerken
Schroefconfiguratie — Heeft invloed op de mengefficiëntie en materiaalstabiliteit (bijvoorbeeld het voorkomen van degradatie).
Matrijsontwerp — Bepaalt de vorm/dikte van de coating; geruild voor andere kabelspecificaties.
Temperatuurzones — Onafhankelijke controles voorkomen oververhittingsgevoelige polymeren.
--Operationele uitdagingen
Materiaalbehandeling — Kleverige verbindingen (zoals rubber) vereisen geharde schroeven.
Coatingdefecten — Luchtbellen, ongelijkmatige dikte of verontreinigingen vereisen nauwkeurige controle.
Snelheidsbeperkingen — Koelcapaciteit beperkt de lijnsnelheid; dikke jassen hebben langzamere runs nodig.
--Industrievariaties
Dual/triple extruders — Leg meerdere materialen tegelijk in lagen voor complexe kabels.
Cross-Linked (XL) systemen — Uitharding na extrusie verhoogt de thermische weerstand.
Tandemlijnen - Koppelt extruders in serie voor afzonderlijke kern-/manteltoepassingen.
--Overwegingen voor de operator
Veiligheidsschermen — Beschermt tegen brandwonden door vaten of bewegende delen.
Quick-Change Tooling — Minimaliseert uitvaltijd tijdens productwisselingen.
Schrootbeheer — Terugwinningssystemen hergebruiken bijgesneden randen.
 Verwant Producten