E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, hightech-zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


De keuze voor een kabelextrusiemachine is een beslissing die berust op een paar harde waarheden: de machine moet passen bij uw materiaalset, uw lijnsnelheid en uw tolerantiebudget. De eerste conclusie is dat een generieke extruder een verplichting is en geen bezit. Een machine die goed met PVC werkt, kan moeite hebben met FEP, en een hogesnelheidslijn voor netwerkkabels levert mogelijk niet de vereiste diametercontrole op voor autodatakabels. Voordat u dus naar catalogi gaat kijken, moet u bepalen welke kabelfamilie u precies wilt maken en welke defecten u absoluut niet kunt tolereren. Die ene stap bespaart meer geld dan welke korting dan ook op de machine zelf.
Draad- en kabelfabrikanten vragen zich vaak af of het nieuwste extrudermodel de investering waard is. Het praktische antwoord is: ja, als u een nauwere tolerantie, hogere snelheid of minder afval nodig heeft. Nee, als u al binnen de specificaties valt en uw knelpunt stroomafwaarts ligt. De echte waarde van een moderne kabelextrusiemachine ligt in de mate waarin deze de isolatie- of manteldiameter en concentriciteit gedurende een dienst van acht uur consistent vasthoudt, en niet in de topsnelheid die in de brochure wordt weergegeven.
Wat een kabelextrusiemachine feitelijk doet in uw productielijn
Een kabelextrusiemachine is het hart van de draad- en kabelproductielijn. Het voert polymeerpellets door een verwarmd vat, smelt ze en duwt het gesmolten materiaal rond een enkele geleider om de isolatielaag te vormen. Op een afzonderlijke lijn geldt hetzelfde principe voor de buitenmantel die de kabel beschermt tegen hitte, slijtage en vocht.
De belangrijkste componenten zijn consistent op de meeste machines: hopper die de pellets doseert, a schroef dat zorgt voor het smelten en het genereren van druk, a vat met verwarmingszones, a kruishoofd waar de geleider doorheen gaat en de smelt opvangt, a koelbak waardoor het polymeer hard wordt, en a kaapstander die met een gecontroleerde snelheid aan de kabel trekt. De afstemming tussen schroefsnelheid en kaapstandersnelheid bepaalt de wanddikte en de uiteindelijke diameter.
Voor een dieper inzicht in hoe deze onderdelen samenwerken, kunt u de technische specificatie van extrudercomponenten lezen uit ons artikel over de samenstelling van extrusiemachines . In dat artikel wordt uitgelegd hoe slijtage in de schroefvlucht of een versleten kruiskop de diametercontrole vermindert op een manier die gemakkelijk over het hoofd wordt gezien, maar duur om te negeren.
Hoe u kunt kiezen tussen isolatie- en mantelextrusiemachines
De eerste beslissing is meestal of u een isolatie-extruder, een mantelextruder of beide nodig heeft. De twee machinetypen delen dezelfde basisarchitectuur, maar ze verschillen qua schroefontwerp, temperatuurbereik van de cilinder en de manier waarop met de kabel wordt omgegaan.
Isolatie-extruders verwerken doorgaans fijnere draden en vereisen een veel nauwkeurigere wanddikte omdat de isolatielaag dun is en de capaciteit van de kabel afhangt van de afstand tussen de geleider en de afscherming. Mantelextruders daarentegen duwen een dikkere laag materiaal over een kabelkern die al meerdere geleiders bevat. De tolerantie is vergevingsgezinder, maar de doorvoer is meestal hoger.
| Parameter | Isolatie Extrusie | Extrusie van de schede |
|---|---|---|
| Wanddiktebereik | 0,05 tot 1,5 mm | 0,5 tot 5 mm |
| Typische lijnsnelheid | 50 tot 400 m/min | 20 tot 200 m/min |
| Gemeenschappelijke materialen | PVC, PE, PP, PU, FEP, PFA, LSZH | PVC, PE, LSZH, XLPE, TPE, TPU, siliconen |
| Sleuteltolerantie | Diameterafwijking ±0,02 mm | Diameterafwijking ±0,15 mm |
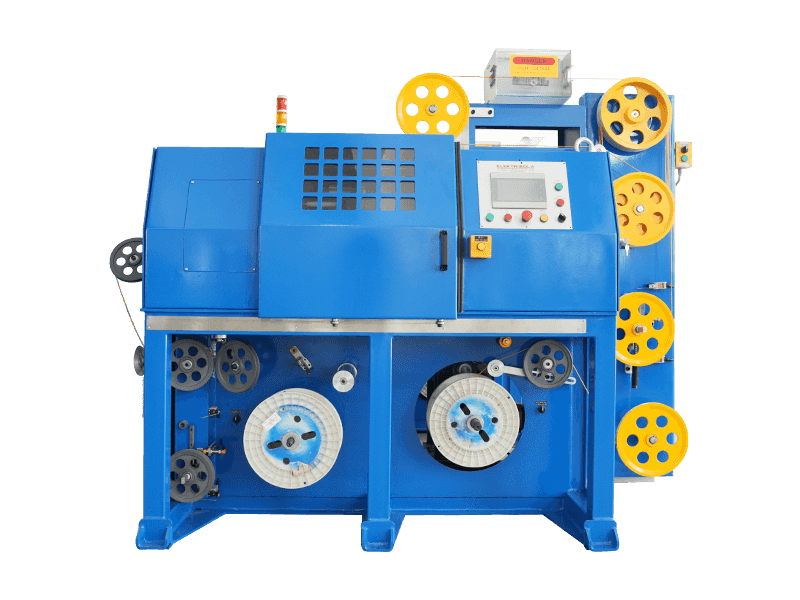
 PVC/PE/PP/PU schede extrusielijn PVC/PE/PP/PU schede-extrusiemachine is een niet-gestandaardiseerde uitrusting met maatwerk. Het hoofdmachinemodel is over het algemeen 70-150 mm, dat vaak wordt gebruikt in draad... Bekijk Product →
Als u netwerkkabels of autodatakabels maakt, heeft u vrijwel zeker eerst de isolatielijn nodig plus een aparte mantellijn. Als u een eenvoudige aansluitdraad maakt, kan één extruder voor twee doeleinden voldoende zijn, maar de omschakeling duurt enkele uren en dwingt u de productie stop te zetten.
Technische specificaties die de prestaties in de echte wereld bepalen
Kijken naar het specificatieblad is niet voldoende; u moet weten welke cijfers daadwerkelijk van invloed zijn op uw product. De schroefdiameter en de L/D-verhouding bepalen de doorvoer en de smeltkwaliteit. Een schroef van 60 mm met een L/D-verhouding van 25:1 is gebruikelijk voor middelgrote isolatieleidingen. De output van de extruder in kg/uur is een uitgangspunt, maar de echte beperking is de lijnsnelheid die u kunt bereiken met behoud van de beoogde wanddikte.
Controle van de temperatuurzone is een andere kritische factor. Een standaard extruder voor PVC heeft een vattemperatuurprofiel nodig van ongeveer 140°C tot 180°C. FEP vereist 300°C tot 360°C, en siliconen vereisen een speciaal schroefontwerp. Als uw machine 350°C niet kan bereiken en vasthouden met een nauwkeurigheid van ±5°C, krijgt u een slechte smeltkwaliteit en frequente uitschakelingen.
Diameter- en concentriciteitscontrole zijn afhankelijk van het meetsysteem. Moderne machines gebruiken lasermeters met een resolutie van 0,001 mm en een lusresponstijd van 50 ms of sneller. EEN afwijking van ±0,02 mm op een isolatielaag van 0,4 mm betekent het verschil tussen een pass en een scrap. Voor hoogfrequente of datakabeltoepassingen is excentriciteit zelfs nog belangrijker. De traverse moet verstelbaar zijn zodat u een minimale excentriciteit van minder dan 2% kunt realiseren.
Wanneer de toepassing vraagt om een isolatielijn met massieve kern met PVC, PE, PP of PU, moet de extruder vanaf het begin voor die materialen worden geconfigureerd. Gemwell biedt een speciale extruder voor draad- en kabelisolatie met massieve kern, ontworpen voor deze polymeren, waardoor het compromis van een universele machine wordt vermeden.
PVC/PE/PP/PU kerndraadisolatie extrusielijn PVC/PE/PP/PU kerndraadisolatie extrusielijn is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable for s... Bekijk Product → Hoe materiaalkeuze de extrusieparameters beïnvloedt
Het polymeer dat u kiest, bepaalt uw cilindertemperatuur, schroefontwerp en koelsnelheid. Het is geen eenvoudig één-machine-voor-alles-scenario.
PVC is vergevingsgezind en werkt bij gematigde temperaturen. PE en PP zijn gemakkelijker voor de schroef, maar vereisen zorgvuldige koeling om krimp te voorkomen. PU voegt slijtvastheid toe, maar is gevoelig voor vocht. FEP en PFA zijn thermoplastische materialen voor hoge temperaturen die worden gebruikt voor racewire-, ruimtevaart- en hogesnelheidsdatakabels; ze eisen een cilinder en schroef gemaakt van een corrosiebestendige legering en een aanzienlijke investering in temperatuurbeheersing. LSZH-verbindingen worden gebruikt in rookarme, halogeenvrije kabels, maar ze zijn zeer stroperig en hebben een schroef met een grotere compressieverhouding nodig.
Bijvoorbeeld, een FEP/PFA-extruder voor kerndraadisolatie op hoge temperatuur werkt doorgaans bij een hoofdzonetemperatuur van 330°C, met een schroefsnelheid van 30 tot 80 rpm. De lijnsnelheid is vaak lager dan bij PVC omdat de polymeerstroom anders is, maar de resulterende isolatie heeft uitstekende diëlektrische eigenschappen.
Als uw productroadmap hogetemperatuur- of hoogfrequente kabels bevat, heeft u een machine nodig die het hele temperatuurbereik aankan. De FEP/PFA geïsoleerde draadextruder van Gemwell is speciaal voor deze materialen gebouwd, met legeringscomponenten en gespecialiseerde schroefgeometrie.
FEP/PFA/ETFE/PEEK/PA Extrusielijn voor isolatie op hoge temperatuur van de kerndraad FEP/PFA/ETFE/PEEK/PA Hoge temperatuur kerndraadisolatie-extrusielijn is een niet-gestandaardiseerde apparatuur met maatwerk. Het hoofdmodel is over het algemeen 20-50 mm. Het ik... Bekijk Product → Veel voorkomende kabelextrusiedefecten en hun hoofdoorzaken
Wanneer een lijn slechte kabel begint te produceren, ligt het probleem zelden bij de machine. De volgende lijst toont de meest voorkomende extrusiedefecten en waar u eerst moet kijken.
- Schommeling in diameter – Dit wijst op een snelheidsverschil tussen de kaapstander en de extruder, of een versleten schroefvlucht die drukpulsen mogelijk maakt.
- Bubbels of porositeit – Vocht in de pellets is de gebruikelijke boosdoener. Controleer de hopperdrogers en de vacuümopening.
- Excentriciteit of excentrische isolatie – De geleider is niet gecentreerd in de traverse. Dit wordt vaak veroorzaakt door een versleten geleider of een beschadigde matrijs.
- Slechte hechting op de geleider – De geleider is te koud of het polymeer is onvoldoende gesmolten. Het kan ook komen door vervuiling van het koper.
- Slijtage van schroeven en cilinders – Wanneer de ID van het vat met meer dan 0,25 mm toeneemt, daalt de doorvoer en wordt de smelt inconsistent. Dit is een onderhoudsprobleem, geen tuning-probleem.
Het bijhouden van het defectpercentage in de loop van de tijd is de beste manier om te weten wanneer onderdelen moeten worden vervangen. Een conservatieve regel in de industrie is om bij klussen met vochtgevoelige materialen de schroefpunt en kruiskop na iedere 500.000 meter productie te controleren. Voor hogesnelheidsnetwerkkabellijnen moet het controle-interval korter zijn.
Onderhoud en operationele best practices voor extruders
Een extruder die regelmatig onderhoud krijgt, zal zijn nauwkeurigheid vele jaren behouden. Het meest over het hoofd geziene onderdeel zijn de verwarmingszones. Als u de thermokoppels nooit kalibreert, kan uw werkelijke vattemperatuur meer dan 20°C afwijken van het instelpunt. Dat alleen al verklaart een groot deel van de kwaliteitsklachten.
Stel een wekelijks schema op om de zeefpakketten en de brekerplaat te controleren. Vervang het zeefpakket als het drukverschil erover met meer dan 10% stijgt. Reinig de matrijs en de kruiskop alleen met koperdraadborstels, nooit met staal, om krassen te voorkomen die afzettingspunten kunnen worden. Controleer het siliconen- of rubberen invoergedeelte als u siliconen omhulselmaterialen gebruikt; deze verbindingen vereisen een koelpellettoevoerzone om brugvorming te voorkomen.
Voor een typische lijn zijn de volgende preventieve onderhoudsintervallen redelijk:
- Dagelijks: controleer het oliepeil in de versnellingsbak en de luchtdruk voor de pneumatische aanzuiging.
- Wekelijks: reinig de voorraadbak en controleer de vacuümopening op pelletstof.
- Maandelijks: meet de slijtage van schroeven en cilinders; inspecteer de kaapstanderriem en de voetrem.
- Driemaandelijks: kalibreer alle temperatuurregelaars en de lasermeter.
Als een machine nieuw is, zijn de eerste 200 uur het belangrijkst. Registreer elke parameter aan het begin en vergelijk deze met de waarden na de inloopperiode. Als de extruder meer dan 10% extra schroefkoppel nodig heeft om dezelfde doorvoer te behouden, is er iets te snel aan het slijten.
Veelgestelde vragen over kabelextrusiemachines
Wat is het verschil tussen een kabelextrusiemachine en een draadtrekmachine?
Een draadtrekmachine verandert de grootte van de geleider; een kabelextrusiemachine voegt de polymeerisolatie of omhulsel toe. De extrusiemachine verandert de diameter van de geleider niet. Het bedekt het alleen.
Wat is het beste schroefontwerp voor een kabelextrusielijn met meerdere materialen?
Er bestaat niet één beste ontwerp. Een barrièreschroef werkt goed voor PE en PVC. Voor LSZH en XLPE is een bredere schroef met een hogere compressieverhouding nodig. Als u veel materialen moet gebruiken, kies dan een schroef die een compromis is en accepteer een iets lagere doorvoer op de moeilijkere verbindingen.
Hoe bereken ik de productiesnelheid van een kabelextrusiemachine?
De doorvoer in kg/uur is gelijk aan het schroefspoedoppervlak vermenigvuldigd met de schroefsnelheid, de smeltdichtheid en het pomprendement. Een praktische kortere weg is het gebruik van een lijnsnelheidstest: voer een bekende kabellengte uit, weeg het gebruikte polymeer en deel het door de tijd. De meeste fabrikanten geven een theoretische capaciteit aan, maar de werkelijke capaciteit bedraagt vaak 70 tot 90% van die waarde vanwege drawdown en luchtspleten.
Kan één extruder zowel isolatie als omhulsel maken?
Je kunt dezelfde machine gebruiken met een andere kruiskop en schroef, maar er zijn nadelen. De schroef die is ontworpen voor een isolatiemuur van 1 mm zal een mantelmuur van 3 mm niet optimaliseren. De omsteltijd duurt vaak twee tot vier uur, dus als u vijf keer per week twee afzonderlijke producten gebruikt, is een speciale machine voor elke lijn op de lange termijn meestal goedkoper.
Wat is excentriciteit en waarom is dit van belang bij kabelextrusie?
Excentriciteit is de verschuiving van het midden van de geleider ten opzichte van het midden van de isolatie. Bij data- en audiokabels verandert een hoge excentriciteit de capaciteit en veroorzaakt signaalreflectie. Een algemene productielimiet bedraagt minder dan 3% voor netwerkkabels en minder dan 1,5% voor hogesnelheidsautodatakabels. Als uw excentriciteit daarboven ligt, controleer dan de kruiskopcentreerbouten en de geleidepunten.
Hoe vaak moet ik de schroef in een extruder vervangen?
Voor een lijn die 8.000 uur per jaar draait met schurende materialen zoals PVC, moet u ervan uitgaan dat de schroef elke 3 tot 5 jaar moet worden vervangen. Voor schone polymeren op hoge temperatuur kan dit 8 tot 10 jaar duren. Meet de buitendiameter van de schroef en de binnendiameter van de cilinder op hetzelfde punt; wanneer de speling groter is dan 0,3 mm, vervang dan de schroef of cilinder.
Welke invloed heeft de terugverdientijd op de keuze van de extruder?
Wanneer u een goedkope extruder vergelijkt met een duurdere extruder, is de terugverdientijd een duidelijker maatstaf dan de stickerprijs. Met een machine die 10% sneller draait, kunt u mogelijk 500.000 meter extra per jaar produceren. Als uw winstmarge per kilometer kabel $50 bedraagt, is dat $25.000 extra per jaar. De extra investering van $ 50.000 wordt in twee jaar terugverdiend.
Belangrijker nog: een stabielere machine vermindert het afval. Stel dat u op een goedkope lijn 2% van de productie verliest door maatafwijkingen. Bij een productievolume van 1.000.000 meter is dat 20.000 meter schroot. Bij materiaalkosten van $0,03 per meter bedraagt de jaarlijkse verspilling $600. Dat alleen lijkt niet enorm, maar als je de arbeidskosten van herbewerking en het risico dat je een klant verliest door te late leveringen erbij optelt, worden de totale kosten aanzienlijk.
Gebruik deze eenvoudige formule om twee machines te vergelijken:
- Jaarlijkse outputwaarde – lijnsnelheid in m/min × beschikbare uren × 60 × uitvalfactor.
- Jaarlijkse schrootkosten – uitvalpercentage × materiaalkosten herbewerkingsarbeid.
- Terugverdientijd – prijsverschil ÷ (besparing door snelheidsbesparing door schroot).
Voor een fabrikant die de auto- of netwerkkabelmarkt betreedt, moet de terugverdientijd minder dan 18 maanden bedragen. Als het langer duurt, koopt u waarschijnlijk te veel of is de productlijn niet geschikt voor uw productievolume.
Waar u op moet letten bij het kopen van een gebruikte of gereviseerde kabelextrusiemachine
Veel fabrieken kopen gebruikte extruders om de kapitaalkosten te verlagen. De meest voorkomende fout is het te laat meten van de schroef en de cilinder. Voordat u het contract tekent, voert u een eenvoudige controle uit in de machinewerkplaats: plaats een nieuwe schroef in de cilinder en kijk hoeveel radiale speling er is. Een speling van meer dan 0,3 mm betekent dat de machine geen tolerantie voor dunne isolatie aanhoudt.
Controleer ook de centreerbouten van de kruiskop; als ze worden gegrepen, zal de excentriciteit onmogelijk te corrigeren zijn. Vraag naar de daadwerkelijke productiegegevens van de afgelopen 200 uur, niet alleen naar het totale aantal bedrijfsuren. Een machine die 30.000 uur draait op lage belasting is vaak beter dan een machine die 15.000 uur draait op volle belasting met schurend PVC.
Controleer ten slotte de beschikbaarheid van reserveonderdelen voor de specifieke schroef- en cilindergeometrie. Als de oorspronkelijke fabrikant niet langer actief is, kunt u wellicht een equivalent aanschaffen bij een gespecialiseerde leverancier, maar de hulponderdelen zoals de kruiskopgeleidingsbussen zijn moeilijker te vinden. Een machine met gangbare industriële afmetingen zal veel gemakkelijker te ondersteunen zijn.
Laatste aanbeveling voor uw investering in kabelextrusiemachines
De beste kabelextrusiemachine is degene die past bij uw driejarige productroadmap. Koop voor de materialen die u daadwerkelijk gaat verwerken, niet voor de materialen die u hoopt te verwerken. Als u binnen de wanddikte van ±0,02 mm moet blijven, investeer dan in een lasermeter en een stabiele kaapstander. Als u FEP/PFA op hoge temperatuur nodig heeft, koop dan een machine met een corrosiebestendige schroef en nauwkeurige zoneregeling.
Begin de evaluatie door uw top vijf kabelconstructies en hun wanddiktetoleranties op te sommen. Bereken vervolgens de benodigde lijnsnelheid op basis van uw jaarlijkse productievolume. Vergelijk ten slotte de specificatie met het daadwerkelijke werkingsvenster. Een machine die 300 m/min draait maar geen ±0,03 mm diameter kan vasthouden bij 150 m/min is minder waardevol dan een machine die 150 m/min draait en ±0,01 mm vasthoudt.
Gemwell heeft zowel isolatie-extruders voor PVC/PE/PP/PU als mantelextruders voor LSZH/XLPE/TPE/TPU en siliconen gebouwd. De juiste keuze is afhankelijk van uw materialen en uw tolerantiebudget. Daarom adviseren wij altijd om de volledige kabellijst met de machinefabrikant te bespreken voordat u een bestelling plaatst, in plaats van kant-en-klaar te kopen.
 Gerelateerd Producten